فرداد صنعت، ارائه دهنده تخصصی خدمات ماشین کاری و ساخت انواع قالب سنبه ماتریس. ما ایده های شما را با بالاترین کیفیت، سرعت بی نظیر و حداقل خطا به تولید انبوه می رسانیم.
تماس با ما و دریافت مشاورهقالب سنبه ماتریس چیست؟
قالب سنبه ماتریس، ابزاری کلیدی در صنایع تولیدی است که برای برش، شکل دهی، یا سوراخ کاری دقیق مواد، به ویژه ورق های فلزی و پلاستیکی، به کار می رود. این سیستم از دو بخش اصلی تشکیل شده است: سنبه که جزء برنده یا شکل دهنده با حرکت عمودی است و ماتریس که حفره یا صفحه زیرین است و سنبه درون آن عمل می کند.
روش ساخت قالب سنبه ماتریس
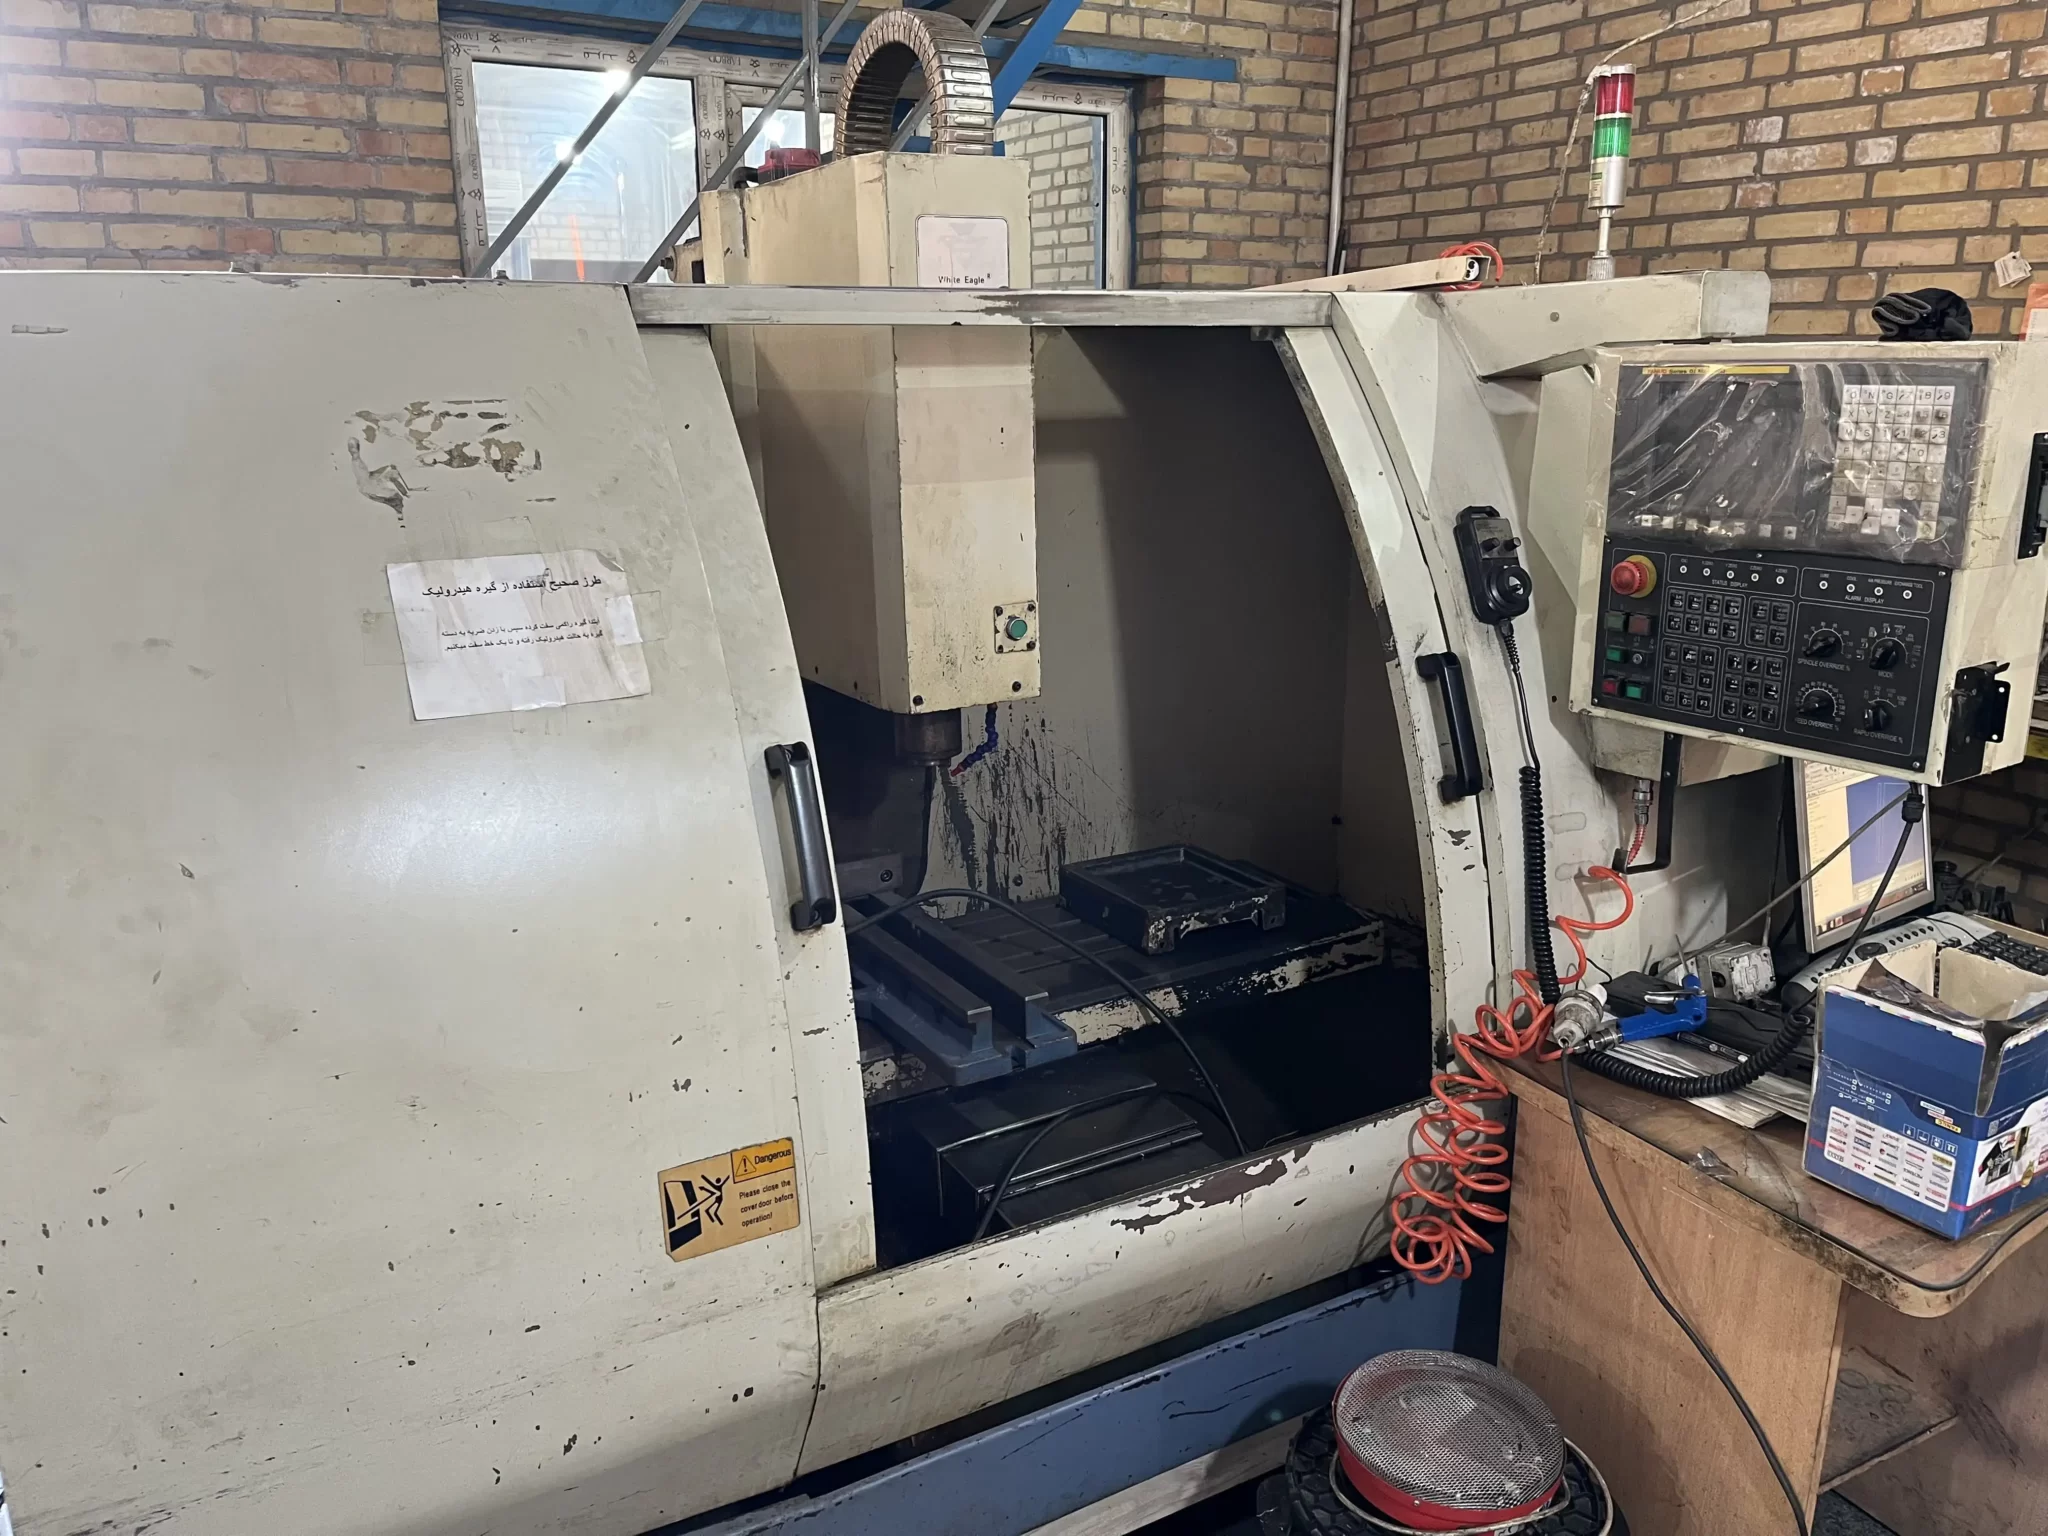
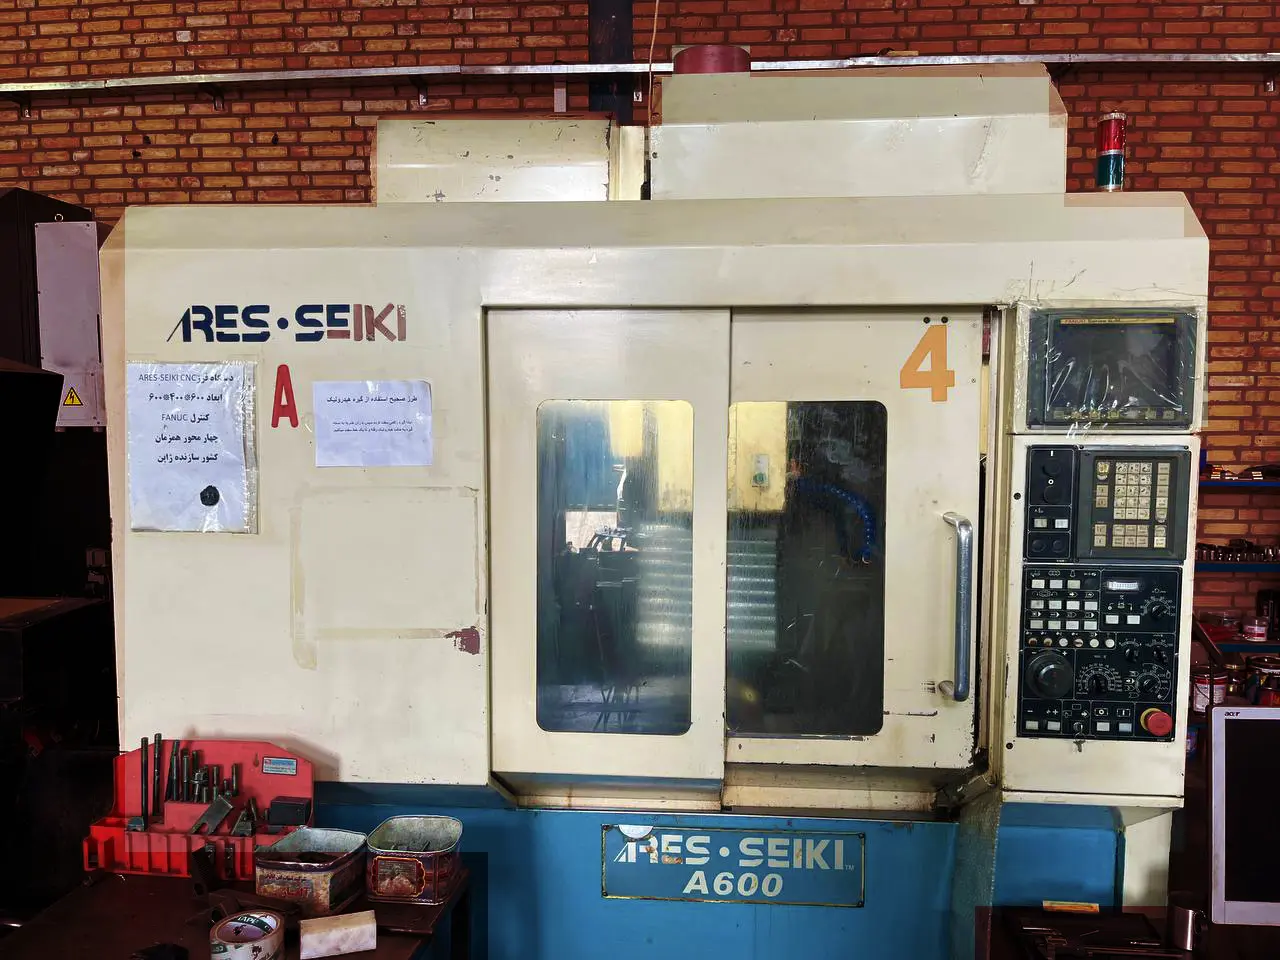
پس از تایید طرح، نوبت به انتخاب متریال مناسب می رسد؛ معمولاً از فولادهای ابزار با سختی و مقاومت به سایش بالا استفاده می شود. مرحله بعدی، ماشین کاری دقیق قطعات قالب است که عمدتاً با استفاده از دستگاه های CNC مانند فرز، تراش، اسپارک (EDM) و وایرکات انجام می گیرد تا تلرانس های بسیار کم رعایت شوند.
پس از ماشین کاری، قطعات تحت عملیات حرارتی برای افزایش سختی و چقرمگی قرار گرفته و سپس پولیش کاری می شوند تا سطوح صاف و بدون نقصی حاصل شود. در نهایت، تمامی اجزا با دقت مونتاژ شده و قالب بر روی دستگاه پرس تست می شود تا از عملکرد صحیح و کیفیت قطعات تولیدی اطمینان حاصل گردد. این روش ساخت، تضمین کننده عمر مفید طولانی و دقت بالای قالب سنبه ماتریس است.
مزایای تراشکاری CNC
تا قبل از ارائه خدمات تراشکاری سی ان سی فرآیند برشکاری به روشهای سنتی انجام میشد اما با روی کار آمدن خدمات تراش CNC تحولات و پیشرفتهای چشمگیری در صنایع مختلف ایجاد شد. چرا که تراشکاری CNC نسبت به روشهای سنتی مزایای زیادی دارد. در ادامه به برخی از مزایای تراش سی ان سی اشاره خواهیم کرد.
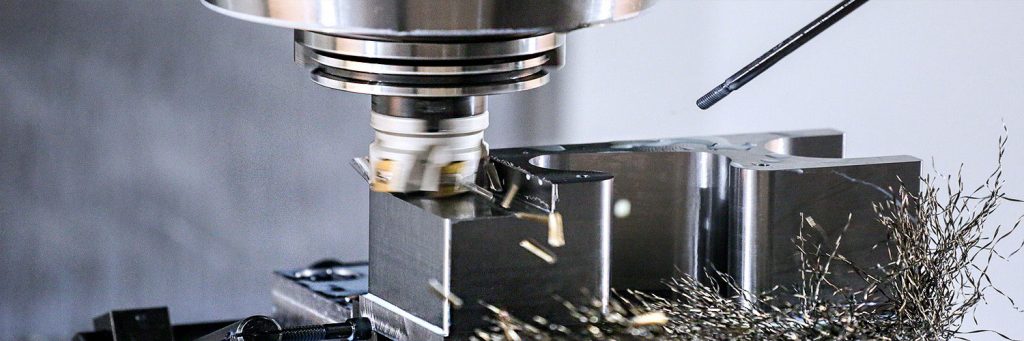
- دقت و کیفیت بینظیردستگاههای تراش CNC فرآیندهای تراش و ماشینکاری را با دقت بسیار بالا و خطوط صاف و دقیق انجام میدهند و از ایجاد خطاهای انسانی جلوگیری میکنند که با روشهای سنتی ماشینکاری امکانپذیر نیست.
- افزایش سرعت تراشکاری با استفاده از دستگاههای CNC به دلیل استفاده از سیستمهای کنترلی پیشرفته و ابزارهای برش دقیق بسیار سریعتر از روشهای دستی انجام میشود که این امر باعث صرفهجویی در زمان و افزایش بهرهوری میگردد.
- تکرارپذیریدستگاههای CNC میتوانند فرآیندها و عملیات تراشکاری را به صورت مداوم و پشت سر هم با دقت و کیفیت یکسان انجام دهند. این دستگاهها میتوانند به صورت ۲۴ ساعته و بدون وقفه کار کنند.
- کاهش هزینهها اگر در حین انجام عملیات صنعتی، دقت کار افزایش و درصد خطاهای انسانی کاهش یابد، هزینههای تولید نیز به مراتب کمتر خواهد شد زیرا ضرر و خسارت کمتری به کسب و کار وارد میشود.
- انعطافپذیری و قابلیت تولید قطعات پیچیده دستگاههای CNC قادر به تراش مواد مختلف مانند فلزات، پلاستیکها و حتی مواد پیچیدهتر و سفارشی با دقت بسیار بالا هستند که با روشهای سنتی ماشینکاری امکانپذیر نیست.
معرفی اجزای قالب سنبه ماتریس
قلب سیستم (اجزای شکل دهی)
- سنبه: بخش متحرک که مسئولیت اصلی برش یا شکل دهی را بر عهده دارد.
- ماتریس: صفحه یا حفره زیرین که سنبه درون آن قرار گرفته و عملیات شکل دهی را تکمیل می کند.
بدنه و ساختار نگهدارنده
- صفحات اصلی : بدنه قالب که وظیفه نگهداری و اتصال تمامی اجزا را بر عهده دارد.
- پین ها و بوش های راهنما: وظیفه ایجاد هم راستایی دقیق بین سنبه و ماتریس در هر کورس پرس را دارند و از لقی یا بارهای جانبی مخرب جلوگیری می کنند.
صفحات واسط و نگهدارنده
- صفحه سنبه گیر: وظیفه نگهداشتن سنبه ها و انتقال مستقیم نیروی پرس به آن ها را دارد.
- صفحه ماتریس گیر: وظیفه تثبیت و استحکام ماتریس در جایگاه اصلی خود را بر عهده دارد.
سیستم های جانبی و عملکردی
- سیستم خروج قطعه: شامل پین های خروج، صفحه پران و فنرها جک های هیدرولیک که وظیفه دارند پس از اتمام عملیات پرس، قطعه تولید شده را به طور ایمن از قالب جدا و خارج کنند.
- مکانیزم های کنترل: شامل میله های تنظیم کننده (Stripper Bolts) و فنرهای بازگشتی که باعث تنظیم دقیق کورس حرکت و بازگشت اجزا به وضعیت اولیه برای شروع سیکل بعدی می شوند.
متریال مناسب برای ساخت قالب سنبه ماتریس
انتخاب متریال مناسب، یکی از مهم ترین مراحل در طراحی و ساخت قالب سنبه ماتریس است. عملکرد قالب، عمر مفید، دقت قطعات تولیدی، تعداد دفعات تعمیر و حتی هزینه نهایی هر قطعه، تا حد زیادی به جنس فولاد استفاده شده در سنبه، ماتریس و سایر اجزای قالب بستگی دارد.
قالب سنبه ماتریس در شرایطی کار می کند که نیروهای برشی، ضربه ای، فشاری و اصطکاکی به صورت مداوم به اجزای آن وارد می شوند. سنبه و ماتریس باید ورق های فلزی را برش دهند یا فرم دهند، بدون اینکه لبه های آنها به سرعت کند، لب پر یا دچار تغییر شکل شوند. به همین دلیل، استفاده از فولادهای معمولی برای بخش های اصلی قالب معمولا نتیجه مناسبی ندارد.
در ساخت قالب های صنعتی، معمولا از فولادهای ابزار سردکار برای سنبه، ماتریس و اینسرت های برنده استفاده می شود. این فولادها پس از عملیات حرارتی، سختی، مقاومت سایشی و پایداری ابعادی مناسبی پیدا می کنند. اجزای نگهدارنده و سازه ای قالب نیز با توجه به میزان ضربه و فشار، از فولادهای کربنی، فولادهای آلیاژی یا چدن های مقاوم ساخته می شوند.
اهمیت انتخاب متریال در ساخت قالب سنبه ماتریس
سنبه و ماتریس، مهم ترین بخش های فعال قالب هستند. فاصله میان این دو قطعه، شکل لبه برش، کیفیت سطح، مقدار پلیسه و دقت ابعادی قطعه را تعیین می کند. اگر فولاد انتخاب شده سختی یا چقرمگی کافی نداشته باشد، لبه برنده در مدت کوتاهی تغییر شکل می دهد و قطعات تولیدی از محدوده مجاز خارج می شوند.
از طرف دیگر، استفاده از فولادی که فقط سختی بسیار بالا دارد اما در برابر ضربه شکننده است، می تواند باعث شکست ناگهانی سنبه یا ترک خوردن ماتریس شود. به همین دلیل، انتخاب متریال باید بر اساس شرایط واقعی خط تولید انجام شود و عواملی مانند جنس ورق، ضخامت ورق، تیراژ، سرعت پرس، نوع عملیات و میزان ضربه در نظر گرفته شود.
برای مثال، فولادی که برای برش ورق روغنی نازک مناسب است، ممکن است برای برش ورق استیل ضخیم یا ورق فنری انتخاب خوبی نباشد. همچنین متریال مناسب برای یک قالب ساده با تیراژ پایین، لزوما برای قالب پروگرسیو چند مرحله ای با تیراژ بالا اقتصادی و قابل اعتماد نیست.
اجزای اصلی قالب سنبه ماتریس و متریال مورد استفاده
قالب سنبه ماتریس از چندین بخش تشکیل می شود و هر قسمت وظیفه مشخصی دارد. بخش های برنده و شکل دهنده باید از فولاد ابزار مناسب ساخته شوند، اما برای کفشک، صفحات نگهدارنده و اجزای سازه ای می توان از فولادهایی با چقرمگی بیشتر و هزینه پایین تر استفاده کرد.
| جزء قالب | وظیفه اصلی | متریال های رایج | ویژگی مورد نیاز |
|---|---|---|---|
| سنبه | برش، سوراخ کاری یا فرم دهی ورق | SPK SPK R آموتیت کارباید | سختی، مقاومت سایشی و پایداری ابعادی |
| ماتریس | ایجاد لبه مقابل سنبه و شکل دادن قطعه | SPK SPK R آموتیت کارباید | مقاومت به سایش، فشار و لب پر شدن |
| صفحه سنبه گیر | نگهداری و هدایت سنبه | فولاد آلیاژی، فولاد پیش سخت شده | استحکام، دقت ماشین کاری و پایداری |
| صفحه ماتریس | نگهداری اینسرت یا ماتریس اصلی | فولاد آلیاژی، فولاد کربنی یا چدن مناسب | تحمل فشار و حفظ هم محوری |
| کفشک بالا و پایین | اتصال اجزای قالب به پرس | St52، فولاد آلیاژی، چدن نشکن | چقرمگی، استحکام و جذب ضربه |
| گاید پست و بوش | هدایت دقیق نیمه بالایی و پایینی قالب | فولاد سخت کاری شده، فولاد بلبرینگی | مقاومت سایشی و دقت حرکتی |
| پرس استاپ و پایلوت | کنترل موقعیت ورق یا نوار | فولاد ابزار سخت کاری شده | دقت، سختی و مقاومت در برابر سایش |
فولاد SPK با استاندارد 1.2080 و AISI D3
فولاد SPK با شماره متریال 1.2080 و معادل تقریبی AISI D3، یکی از فولادهای شناخته شده در ساخت قالب های برش و ابزارهای سردکار است. این فولاد کربن و کروم بالایی دارد و پس از عملیات حرارتی می تواند به سختی زیادی برسد.
مهم ترین مزیت SPK، مقاومت سایشی بالای آن است. به همین دلیل، در ساخت ماتریس ها، سنبه ها، تیغه های برش، پانچ ها و ابزارهایی که در معرض سایش مداوم قرار دارند، استفاده می شود. این فولاد برای قالب هایی که با ورق های کم ضخامت و تیراژ متوسط کار می کنند، گزینه ای اقتصادی و قابل اعتماد است.
در مقابل، مقدار بالای کاربیدهای کروم باعث می شود چقرمگی SPK نسبت به بعضی فولادهای ابزار دیگر کمتر باشد. اگر قالب در معرض ضربه های شدید، بارگذاری ناگهانی یا برش ورق های ضخیم قرار داشته باشد، احتمال لب پر شدن یا ترک خوردن لبه ها افزایش پیدا می کند.
کاربردهای مناسب فولاد SPK
- ساخت ماتریس های برش ساده
- ساخت سنبه های سوراخ کاری
- قالب های تولید قطعات کوچک و متوسط
- برش ورق های روغنی و فولاد کم کربن
- قالب هایی با سایش زیاد و ضربه محدود
- تیغه های برش و قطعات مقاوم به سایش
در صورت استفاده از SPK، عملیات حرارتی باید به شکل کنترل شده انجام شود. پیش گرم، آستنیته کردن، کوئنچ و تمپر باید مطابق مشخصات فنی فولاد انجام گیرد. ماشین کاری پس از سخت کاری نیز باید با روش مناسب و کنترل اعوجاج انجام شود.
فولاد SPK R با استاندارد 1.2379 و AISI D2
فولاد SPK R با شماره متریال 1.2379 و معادل تقریبی AISI D2، یکی از پرکاربردترین فولادهای ابزار سردکار در ساخت قالب های سنبه ماتریس است. وجود کروم، مولیبدن و وانادیوم در این فولاد، ترکیبی مناسب از مقاومت سایشی، سختی و چقرمگی ایجاد می کند.
SPK R معمولا برای قالب های سنگین تر، قالب های پروگرسیو، برش ورق های استیل، قطعات خودرویی و تولیدات با تیراژ بالا انتخاب می شود. این فولاد نسبت به SPK در برابر لب پر شدن لبه ها عملکرد بهتری دارد، هرچند در بعضی شرایط خاص ممکن است فولادهای چقرمه تر مانند D2 اصلاح شده یا فولادهای پودری گزینه مناسب تری باشند.
یکی از مزیت های اصلی SPK R، حفظ سختی پس از عملیات حرارتی و پایداری مناسب در برابر سایش است. با این حال، رسیدن به نتیجه مطلوب به کیفیت فولاد، روش سخت کاری، میزان تمپر، طراحی گوشه ها و نحوه استفاده از قالب وابسته است.
کاربردهای مناسب فولاد SPK R
- قالب های پروگرسیو و چند مرحله ای
- برش ورق های استیل و فولادهای سخت تر
- قالب های تولید قطعات خودرو
- قالب های با تیراژ تولید بالا
- سنبه های در معرض سایش مداوم
- ماتریس های برش قطعات دقیق
برای افزایش عمر قالب SPK R، طراحی شعاع گوشه ها، انتخاب لقی مناسب، جلوگیری از تمرکز تنش و اجرای صحیح عملیات حرارتی اهمیت زیادی دارد. حتی بهترین فولاد ابزار نیز در صورت لقی نامناسب یا تنظیم نادرست پرس، به سرعت آسیب می بیند.
فولاد آموتیت با استاندارد 1.2510 و AISI O1
فولاد آموتیت با شماره متریال 1.2510 و معادل تقریبی AISI O1، یک فولاد ابزار سردکار با قابلیت سخت کاری در روغن است. این فولاد در مقایسه با SPK و SPK R چقرمگی مناسبی دارد و در قالب هایی که دقت ابعادی و ثبات اندازه اهمیت زیادی دارد، مورد استفاده قرار می گیرد.
یکی از مزایای آموتیت، تغییر ابعادی کنترل شده پس از عملیات حرارتی است. البته این موضوع به معنای حذف کامل تاب برداشتن یا تغییر اندازه نیست و اجرای صحیح عملیات حرارتی همچنان ضروری است. قطعاتی که هندسه ظریف دارند یا تحمل کمی در برابر تغییر ابعاد دارند، ممکن است با این فولاد نتیجه مناسبی به دست آورند.
مقاومت سایشی آموتیت از SPK و SPK R کمتر است، اما برای بسیاری از قالب های کم تیراژ و متوسط، سنبه های ظریف، ابزارهای اندازه گیری و قطعات دقیق عملکرد خوبی دارد.
کاربردهای مناسب فولاد آموتیت
- سنبه های ظریف و دقیق
- قالب های کم تیراژ و متوسط
- ابزارهای برش با فشار ضربه ای کنترل شده
- قطعاتی که ثبات ابعادی در آنها اهمیت زیادی دارد
- قالب های کوچک با طراحی حساس
- ابزارهای دستی و نیمه صنعتی
تنگستن کارباید در ساخت سنبه و ماتریس
تنگستن کارباید برای قالب هایی استفاده می شود که به مقاومت سایشی بسیار بالا و عمر طولانی نیاز دارند. این ماده سختی بسیار بیشتری از فولادهای ابزار دارد و در تولید قطعات با تیراژ چند میلیونی یا در برش مواد بسیار ساینده کاربرد پیدا می کند.
از کارباید در ساخت اینسرت های سنبه و ماتریس، قالب های واشر سازی، قالب های برش ورق های الکتریکی و ابزارهای تولید سریع استفاده می شود. کارباید در برابر سایش بسیار مقاوم است، اما در برابر ضربه جانبی و بارگذاری ناگهانی شکننده تر از فولاد ابزار عمل می کند.
بنابراین طراحی پایه نگهدارنده کارباید، نحوه اتصال اینسرت، کیفیت سنگ زنی و کنترل ضربه در زمان کار، اهمیت ویژه ای دارد. اگر کارباید بدون پشتیبانی مناسب در قالب نصب شود، ممکن است در اثر یک ضربه نامتقارن ترک بردارد یا بشکند.
مزایای تنگستن کارباید
- مقاومت سایشی بسیار بالا
- حفظ لبه برنده در تیراژهای طولانی
- مناسب برای ورق های ساینده و الکتریکی
- کاهش دفعات تعویض و تعمیر قالب
- مناسب برای خطوط تولید سریع
محدودیت های تنگستن کارباید
- شکنندگی بیشتر در برابر ضربه جانبی
- هزینه خرید و ماشین کاری بالاتر
- نیاز به سنگ زنی دقیق و تجهیزات تخصصی
- حساسیت بیشتر به لقی و تنظیم نادرست قالب
- نیاز به طراحی مناسب برای نگهداری اینسرت
جدول مقایسه فولادهای مورد استفاده در قالب سنبه ماتریس
| متریال | شماره متریال | سختی معمول پس از عملیات حرارتی | مقاومت سایشی | چقرمگی | کاربرد مناسب |
|---|---|---|---|---|---|
| SPK | 1.2080 | حدود ۶۰ تا ۶۲ راکول C | بسیار بالا | متوسط | قالب های برش ورق نازک و تیراژ متوسط |
| SPK R | 1.2379 | حدود ۵۸ تا ۶۲ راکول C | بسیار بالا | خوب | قالب های پروگرسیو، ورق استیل و تیراژ بالا |
| آموتیت | 1.2510 | حدود ۵۸ تا ۶۰ راکول C | خوب | خوب تا بسیار خوب | قالب های ظریف و قطعات حساس به تغییر ابعاد |
| تنگستن کارباید | گریدهای مختلف کارباید | بیش از ۷۵ راکول C به صورت معادل | فوق العاده | کمتر در برابر ضربه جانبی | تیراژ بسیار بالا و مواد به شدت ساینده |
مقادیر سختی در جدول به صورت بازه های معمول ارائه شده اند و مقدار نهایی باید بر اساس گرید دقیق فولاد، ابعاد قطعه، روش عملیات حرارتی و دستورالعمل سازنده تعیین شود.
انتخاب متریال بر اساس نوع ورق
جنس ورقی که قرار است در قالب برش یا فرم دهی شود، تاثیر مستقیمی بر انتخاب فولاد ابزار دارد. ورق های نرم و کم کربن معمولا فشار و سایش کمتری به قالب وارد می کنند، اما ورق های استیل، فنری، سیلیسی و ورق های دارای پوشش می توانند عمر ابزار را کاهش دهند.
| نوع ورق | چالش اصلی برای قالب | متریال پیشنهادی برای بررسی |
|---|---|---|
| ورق روغنی و فولاد کم کربن | سایش معمولی و ایجاد پلیسه در اثر کند شدن لبه | SPK یا آموتیت |
| ورق سیاه | پوسته اکسیدی و سایش بیشتر | SPK R یا فولاد ابزار مقاوم به سایش |
| ورق استیل | چقرمگی، کارسختی و فشار برشی بالا | SPK R یا فولادهای چقرمه تر |
| ورق فنری | برگشت فنری و نیروی برش زیاد | SPK R، فولاد پودری یا کارباید در تیراژ بالا |
| ورق سیلیسی | سایش شدید و حساسیت به کیفیت لبه | کارباید یا فولاد ابزار با مقاومت سایشی بسیار بالا |
| ورق آلومینیوم | چسبندگی و انتقال مواد به لبه ابزار | فولاد ابزار با پرداخت سطح مناسب و پوشش مناسب |
انواع قالب سنبه ماتریس بر اساس مکانیزم عملکرد
قالب های سنبه ماتریس از نظر تعداد عملیات، روش تغذیه ورق، میزان اتوماسیون و نوع قطعه تولیدی به چند گروه تقسیم می شوند. انتخاب نوع قالب باید با توجه به تیراژ، شکل قطعه، دقت مورد نیاز، امکانات پرس و بودجه پروژه انجام شود.
قالب سنبه ماتریس ساده
قالب ساده یا تک مرحله ای، در هر کورس پرس فقط یک عملیات را انجام می دهد. این عملیات می تواند برش، سوراخ کاری، خم کاری یا فرم دهی باشد. پس از انجام عملیات، قطعه یا نوار ورق از قالب خارج می شود و برای مرحله بعد به صورت دستی یا با فیدر ساده جابه جا می شود.
ساختار قالب های ساده نسبت به نمونه های مرکب و پروگرسیو پیچیدگی کمتری دارد. به همین دلیل، هزینه طراحی و ساخت آنها پایین تر است و تعمیرات آنها نیز معمولا راحت تر انجام می شود.
مزایای قالب ساده
- هزینه ساخت پایین تر
- طراحی و ساخت سریع تر
- تعمیر و نگهداری آسان
- مناسب برای تیراژ کم و متوسط
- امکان تغییر ساده تر در طراحی
کاربرد قالب ساده
این قالب ها در کارگاه های تولیدی، خطوط کم تیراژ، تولید قطعات آزمایشی و پروژه هایی که عملیات برش و فرم دهی در چند مرحله انجام می شود، کاربرد دارند.
قالب سنبه ماتریس مرکب
در قالب مرکب، چند عملیات در یک ایستگاه و در یک کورس پرس انجام می شود. برای مثال، ممکن است برش محیطی قطعه و سوراخ کاری داخلی آن به صورت هم زمان انجام شود.
این ساختار باعث می شود ارتباط ابعادی میان سوراخ و لبه بیرونی قطعه دقیق تر باشد. در قالب های ساده، جابه جایی قطعه میان چند مرحله می تواند خطای موقعیت ایجاد کند، اما در قالب مرکب، عملیات در یک مرحله انجام می شود.
مزایای قالب مرکب
- دقت بالای موقعیت سوراخ ها
- کاهش خطای هم محوری
- افزایش سرعت تولید
- کاهش تعداد مراحل کاری
- مناسب برای قطعات تخت و دقیق
کاربرد قالب مرکب
قالب های مرکب در تولید واشرها، قطعات الکتریکی، صفحات فلزی، قطعات تخت خودرو و قطعاتی که چند عملیات برش هم زمان دارند، استفاده می شوند.
قالب سنبه ماتریس پروگرسیو یا مرحله ای
قالب پروگرسیو برای تولید قطعات با تیراژ بالا طراحی می شود. در این قالب، نوار ورق به صورت پیوسته وارد قالب می شود و در هر ایستگاه یک عملیات روی آن انجام می گیرد. این عملیات می تواند شامل سوراخ کاری، برش موضعی، خم کاری، فرم دهی، برجسته کاری و جدا کردن قطعه نهایی باشد.
در پایان مسیر، قطعه کامل از نوار جدا می شود. فاصله میان ایستگاه ها، ترتیب عملیات و موقعیت پایلوت ها باید با دقت زیادی طراحی شود. هر خطا در مرحله اول می تواند در مراحل بعدی تکرار شود و تعداد زیادی قطعه معیوب تولید کند.
مزایای قالب پروگرسیو
- سرعت تولید بسیار بالا
- کاهش دخالت نیروی انسانی
- مناسب برای خطوط تولید اتوماتیک
- کاهش هزینه هر قطعه در تیراژ بالا
- تکرارپذیری مناسب ابعاد
- امکان ترکیب چند عملیات در یک قالب
کاربرد قالب پروگرسیو
از قالب های پروگرسیو برای تولید قطعات خودرو، یراق آلات، قطعات لوازم خانگی، محفظه های الکترونیکی، بست ها، کانکتورها و قطعات پر تیراژ استفاده می شود.
قالب سنبه ماتریس ترانسفر
در قالب ترانسفر، قطعه خام پس از انجام عملیات اولیه، توسط سیستم انتقال مکانیکی، فیدر یا ربات از یک ایستگاه به ایستگاه بعدی منتقل می شود. برخلاف قالب پروگرسیو، قطعه معمولا به نوار حامل متصل نیست و می تواند شکل بزرگ تر یا پیچیده تری داشته باشد.
این روش برای قطعاتی مناسب است که به چند مرحله خم کاری، کشش، فرم دهی عمیق یا تغییر جهت نیاز دارند. طراحی سیستم انتقال، زمان بندی حرکت قطعه و هماهنگی میان پرس و ایستگاه ها در عملکرد قالب اهمیت زیادی دارد.
مزایای قالب ترانسفر
- مناسب برای قطعات بزرگ و حجیم
- امکان اجرای فرم های پیچیده
- مناسب برای قطعات عمیق و چند مرحله ای
- قابلیت استفاده در خطوط اتوماتیک
- امکان کنترل جداگانه هر ایستگاه
کاربرد قالب ترانسفر
قالب ترانسفر در تولید قطعات بزرگ خودرو، پنل های بدنه، قطعات لوازم خانگی، قطعات عمیق و قطعاتی که امکان اتصال آنها به نوار ورق وجود ندارد، استفاده می شود.
قالب های کشش و فرم دهی
قالب های کشش و فرم دهی برای تبدیل ورق تخت به قطعات سه بعدی مانند کاسه، محفظه، فیلتر فلزی، قطعات استوانه ای و بدنه های مقعر به کار می روند. در این قالب ها، هدف اصلی جدا کردن ورق نیست، بلکه شکل دادن تدریجی آن بدون پارگی و چروک خوردگی است.
در طراحی این قالب ها، شعاع سنبه و ماتریس، فاصله میان اجزا، نیروی ورق گیر، مقدار روان کاری، جهت نورد ورق و تعداد مراحل کشش اهمیت زیادی دارد. اگر این عوامل درست انتخاب نشوند، ورق ممکن است پاره شود، چروک بخورد یا ضخامت آن در بعضی نواحی بیش از حد کاهش پیدا کند.
اجزای مهم قالب کشش
- سنبه با سطح صاف و پرداخت مناسب
- ماتریس با شعاع گوشه استاندارد
- ورق گیر برای کنترل حرکت ورق
- سیستم روان کاری مناسب
- مکانیزم خروج قطعه
- رینگ های کنترل کننده جریان ورق
مقایسه انواع قالب سنبه ماتریس
| نوع قالب | تعداد عملیات در هر مرحله | تیراژ مناسب | مزیت اصلی | محدودیت اصلی |
|---|---|---|---|---|
| قالب ساده | یک عملیات | کم تا متوسط | هزینه ساخت و تعمیر پایین | نیاز به چند مرحله کاری |
| قالب مرکب | چند عملیات هم زمان | متوسط تا بالا | دقت بالای موقعیت سوراخ و لبه | پیچیدگی بیشتر نسبت به قالب ساده |
| قالب پروگرسیو | چند عملیات پشت سر هم | بالا تا بسیار بالا | سرعت و اتوماسیون زیاد | هزینه طراحی و ساخت بالا |
| قالب ترانسفر | چند عملیات با انتقال قطعه | متوسط تا بالا | مناسب برای قطعات بزرگ و پیچیده | نیازمند سیستم انتقال دقیق |
| قالب کشش و فرم دهی | تغییر شکل سه بعدی ورق | کم تا بسیار بالا | تولید قطعات بدون درز جوش | حساسیت به شعاع، روان کاری و نیروی ورق گیر |
عملیات حرارتی فولاد قالب
فولاد ابزار پس از ماشین کاری اولیه باید تحت عملیات حرارتی مناسب قرار گیرد تا به سختی و خواص مکانیکی مورد نیاز برسد. این عملیات معمولا شامل پیش گرم، آستنیته کردن، کوئنچ و تمپر است، اما دما و زمان هر مرحله به گرید فولاد و ابعاد قطعه بستگی دارد.
اگر عملیات حرارتی به صورت غیر اصولی انجام شود، مشکلاتی مانند ترک، تاب برداشتن، تغییر ابعاد، کاهش سختی سطحی یا ایجاد تنش داخلی به وجود می آید. این مشکلات ممکن است در زمان مونتاژ یا پس از چند هزار ضربه خود را نشان دهند.
اهمیت تمپر
تمپر برای کاهش تنش های داخلی و تنظیم تعادل میان سختی و چقرمگی انجام می شود. فولادی که فقط برای رسیدن به بیشترین سختی کوئنچ شود اما تمپر مناسبی نداشته باشد، ممکن است در برابر ضربه شکننده شود.
کنترل سختی
پس از عملیات حرارتی، سختی قطعه باید در چند نقطه بررسی شود. یک اندازه گیری در یک نقطه نمی تواند همیشه وضعیت کامل قطعه را نشان دهد. اختلاف زیاد سختی در نقاط مختلف می تواند نشانه مشکل در عملیات حرارتی یا یکنواخت نبودن ساختار فولاد باشد.
تاثیر پوشش های سطحی بر عمر قالب
در بعضی قالب ها، استفاده از پوشش سطحی می تواند اصطکاک و سایش را کاهش دهد. پوشش هایی مانند تیتانیوم نیترید، تیتانیوم کربونیترید و پوشش های مشابه، بسته به نوع ورق و شرایط کاری، می توانند عمر لبه برنده را افزایش دهند.
پوشش سطحی جایگزین انتخاب صحیح فولاد و طراحی درست قالب نیست. اگر سنبه یا ماتریس از نظر چقرمگی، سختی یا ابعاد مناسب نباشد، پوشش نمی تواند از شکست یا تغییر شکل آن جلوگیری کند. همچنین آماده سازی سطح، زبری، گرد بودن لبه ها و دقت اجرای پوشش باید کنترل شود.
نقشه قالب سنبه ماتریس چیست؟
نقشه قالب سنبه ماتریس، که به عنوان نقشه فنی یا CAD Drawing نیز شناخته می شود، سندی حیاتی است که تمام اطلاعات لازم برای طراحی، ساخت و مونتاژ قالب را به صورت گرافیکی و عددی نمایش می دهد. این نقشه، طرحی دقیق از تمام اجزای قالب، شامل سنبه، ماتریس، بدنه قالب، مکانیزم های خروج قطعه و سایر اجزای جانبی را در بر دارد. در نقشه، ابعاد دقیق هر جزء، تلرانس های مجاز، شعاع ها، زاویه ها و جزئیات سطح کاری مشخص شده اند.
علاوه بر ابعاد هندسی، نقشه قالب سنبه ماتریس شامل اطلاعات مهم دیگری مانند نوع متریال پیشنهادی برای هر جزء، عملیات حرارتی مورد نیاز و اولویت های ماشین کاری است. کدهای رنگی یا علائم خاص ممکن است برای نشان دادن سطوح پولیش شده، مناطق سخت کاری شده، یا تلرانس های ویژه استفاده شوند. این نقشه ها، زبان مشترک بین طراحان، سازندگان و کنترل کنندگان کیفیت هستند و اطمینان حاصل می کنند که تمام افراد درگیر در پروژه، درک یکسانی از مشخصات قالب دارند. دقت و کامل بودن نقشه قالب سنبه ماتریس، مستقیماً بر کیفیت و موفقیت نهایی فرایند ساخت قالب تأثیرگذار است.
هزینه ساخت قالب سنبه ماتریس
تعیین قیمت دقیق ساخت قالب سنبه ماتریس، بدون بررسی مشخصات فنی و طراحی دقیق، امری دشوار است. با این حال، عوامل کلیدی متعددی در محاسبه قیمت نقش دارند که به ما کمک می کنند تا یک برآورد منطقی ارائه دهیم.
• اولین عامل، پیچیدگی طراحی و فرایند تولید است؛ قالب های ساده تر با عملیات برش یا سوراخ کاری ابتدایی، هزینه کمتری نسبت به قالب های مرکب، پیشرو، یا فرم دهی پیچیده دارند. ابعاد و اندازه قالب نیز عامل مهمی است؛ قالب های بزرگتر نیازمند مقدار بیشتری متریال و زمان ماشین کاری هستند.
• نوع متریال انتخابی برای ساخت قالب، تأثیر قابل توجهی بر هزینه دارد؛ فولادهای ابزار پیشرفته و آلیاژی، گران تر از فولادهای معمولی هستند.
• دقت و تلرانس های مورد نیاز نیز قیمت را بالا می برند، چرا که نیازمند ماشین کاری دقیق تر و ابزارهای پیشرفته تر هستند.
• زمان لازم برای ساخت، شامل زمان طراحی، ماشین کاری، عملیات حرارتی، مونتاژ و تست، یکی دیگر از عوامل تعیین کننده هزینه است.
در نهایت، خدمات جانبی مانند طراحی سه بعدی، مهندسی معکوس، و تست های اولیه نیز به هزینه کلی اضافه می شوند. ما با ارائه یک پیش فاکتور شفاف پس از بررسی کامل طرح و مشخصات شما، سعی در ارائه منصفانه ترین قیمت ممکن داریم.
گالری تصاویر
سوالات متداول
بله، قطعاً. ما تخصص اصلی خود را بر پایه طراحی و ساخت قالب های سفارشی بر اساس نیاز و طرح ارسالی مشتریان بنا نهاده ایم. تیم مهندسی ما با دقت طرح شما را بررسی کرده، مشاوره لازم را ارائه می دهد و قالب را دقیقاً مطابق با مشخصات فنی مورد نظرتان تولید خواهد کرد.
ما تضمین می کنیم که قالب های ساخته شده توسط ما، از بالاترین کیفیت متریال و دقت ساخت برخوردار باشند. استفاده از فولادهای ابزار مرغوب، عملیات حرارتی استاندارد، و ماشین کاری با تلرانس های بسیار پایین، عمر مفید و کارایی بالای قالب را تضمین می کند.
- برای اقدام و استعلام قیمت، کافیست با ما تماس بگیرید یا از طریق فرم تماس در وب سایت، مشخصات فنی قطعه مورد نظرتان، طرح اولیه و تعداد تولید مورد انتظار را ارسال فرمایید. تیم فروش ما در اسرع وقت با شما تماس گرفته و راهنمایی های لازم را ارائه خواهد داد.