
ساخت یک قطعه آلومینیومی در تیراژ بالا، فقط به داشتن دستگاه دایکاست و مذاب آماده ختم نمی شود. قطعه ای که هر بار با ابعاد قابل قبول، سطح مناسب و کمترین میزان ضایعات از دستگاه بیرون می آید، نتیجه تصمیم هایی است که خیلی زودتر از اولین تزریق گرفته شده اند؛ از انتخاب آلیاژ و بررسی هندسه قطعه گرفته تا طراحی راهگاه، انتخاب فولاد، ماشین کاری و تنظیم شرایط تولید.
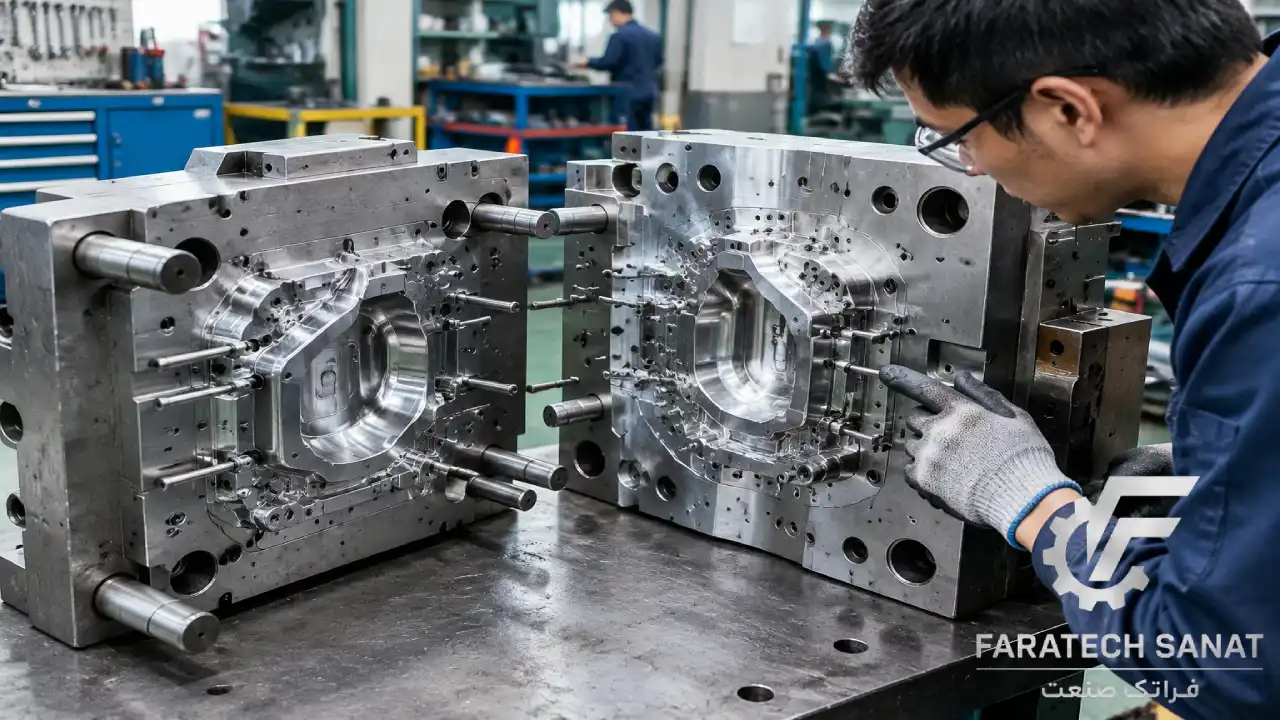
قالب در این میان فقط یک حفره فولادی به شکل قطعه نیست. قالب باید مذاب را به محل درست هدایت کند، هوای داخل حفره را بیرون بدهد، گرما را کنترل کند و قطعه را بدون آسیب خارج کند. اگر یکی از این بخش ها درست کار نکند، حتی دقیق ترین ماشین کاری CNC هم به تنهایی مشکل را حل نخواهد کرد.
در این راهنما، صفر تا صد طراحی و ساخت قالب ریخته گری دایکاست آلومینیوم را از تعریف نیاز پروژه تا آزمون تولید بررسی می کنیم. در طول مسیر، به نکته هایی هم می پردازیم که هنگام سفارش قالب یا نظارت بر ساخت آن به کار می آیند؛ نکته هایی که می توانند جلوی اصلاحات پرهزینه بعد از ساخت را بگیرند.
برای مشاوره یا استعلام قیمت ساخت قالب دایکاست آلومینیوم کلیک کنید
چرا ساخت قالب دایکاست آلومینیوم تا این اندازه حساس است؟
در دایکاست، مذاب آلومینیوم با فشار به داخل قالب فلزی رانده می شود. قالب در هر چرخه با ورود مذاب داغ، خروج گرما، باز و بسته شدن و حرکت اجزای مکانیکی روبرو است. این شرایط تکراری، هم از نظر حرارتی و هم از نظر مکانیکی به قالب فشار وارد می کند.
خطای قالب نیز فقط یک شکل ندارد. فاصله نامناسب میان دو نیمه می تواند پلیسه ایجاد کند. تخلیه هوای ضعیف ممکن است به تخلخل منجر شود. جانمایی نامناسب راهگاه می تواند بخشی از قطعه را ناقص پر کند و سیستم کنترل دمای نامناسب ممکن است زمان چرخه را بالا ببرد یا کیفیت قطعه را ناپایدار کند.
البته هیچ قالبی را نمی توان بدون توجه به شرایط تولید، «بی نقص» نامید. آلیاژ مصرفی، دستگاه دایکاست، تنظیمات تزریق، روانکار و برنامه نگهداری هم بر نتیجه اثر دارند. هدف طراحی خوب این است که قالب برای مجموعه این شرایط مناسب باشد و در طول تولید، کیفیت قابل تکرار ارائه دهد.
قبل از باز کردن نرم افزار CAD چه چیزهایی باید مشخص شود؟
یکی از اشتباه های رایج این است که ساخت قالب از دریافت فایل سه بعدی قطعه شروع شود، بدون آنکه نیاز واقعی تولید روشن باشد. فایل قطعه نقطه آغاز خوبی است، اما به تنهایی نمی گوید کدام سطوح باید دقیق باشند، چه مقدار تخلخل مجاز است یا قطعه قرار است روی چه دستگاهی تولید شود.
پیش از طراحی، کارفرما و قالب ساز بهتر است دست کم درباره موارد زیر به توافق برسند:
اطلاعات مورد نیاز چرا در طراحی قالب مهم است؟
نقشه قطعه و تلرانس های ابعادی مشخص می کند کدام ابعاد، سطوح و محل اتصال ها حساس هستند.
آلیاژ آلومینیوم بر رفتار جریان مذاب، انقباض، دمای فرآیند و انتخاب شرایط تولید اثر می گذارد.
تیراژ سالانه و تیراژ کل در انتخاب تعداد حفره ها، کیفیت فولاد و برنامه تعمیر و نگهداری نقش دارد.
کاربرد قطعه نیازهای ظاهری، آب بندی، استحکام یا ماشین کاری بعدی را روشن می کند.
مشخصات دستگاه دایکاست ابعاد صفحات، ظرفیت قفل، حجم تزریق و امکانات دستگاه باید با قالب سازگار باشند.
عملیات پس از ریخته گری محل برش راهگاه، پلیسه گیری، ماشین کاری و پوشش سطحی را تحت تاثیر قرار می دهد.
معیار پذیرش نمونه از ابتدا مشخص می کند قالب و قطعه چگونه تایید خواهند شد.
هرچه این اطلاعات زودتر جمع شوند، احتمال اینکه پس از ساخت قالب با درخواست تغییر اساسی روبرو شوید کمتر است.
انتخاب آلیاژ آلومینیوم چه تاثیری بر قالب دارد؟
آلیاژهای مختلف آلومینیوم از نظر سیالیت، بازه دمایی ریخته گری، تمایل به انقباض و رفتار هنگام انجماد یکسان نیستند. برای مثال، انتخاب آلیاژی مانند A380 یا یک آلیاژ دیگر باید با خواص مورد نیاز قطعه و قابلیت فرآیند هماهنگ باشد؛ نه فقط با قیمت یا موجودی انبار.
طراح قالب باید آلیاژ هدف را بداند تا ابعاد حفره، راهگاه، کنترل دما و شرایط پر شدن را متناسب با آن بررسی کند. اگر در میانه پروژه آلیاژ عوض شود، ممکن است فرض هایی که مبنای طراحی بوده اند دیگر معتبر نباشند.
یک نکته مهم این است که مقدار انقباض را نمی توان تنها از نام «آلومینیوم» به دست آورد و به تمام ابعاد قطعه اعمال کرد. هندسه قطعه، محدودیت قالب، ضخامت دیواره ها و شرایط فرآیند هم در ابعاد نهایی اثر دارند. ضریب اولیه طراحی باید با تجربه تولید قطعات مشابه و نتایج نمونه گیری کنترل شود.
تیراژ تولید چگونه طراحی قالب را تغییر می دهد؟
برای سفارش محدود، هدف ممکن است رسیدن به قطعه قابل قبول با سرمایه اولیه کنترل شده باشد. در تولید پرتیراژ، علاوه بر کیفیت قطعه، زمان چرخه، قابلیت تعمیر، تعویض قطعات مصرفی و پایداری تولید اهمیت بیشتری پیدا می کند.
افزایش تعداد حفره ها همیشه بهترین تصمیم نیست. قالب چند حفره ای می تواند تعداد قطعات تولید شده در هر چرخه را بالا ببرد، اما به فضای دستگاه، توان تزریق مناسب، پر شدن متعادل حفره ها و کنترل حرارتی دقیق نیاز دارد. اگر دستگاه یا هندسه قطعه مناسب نباشد، افزایش تعداد حفره ها ممکن است به جای کاهش هزینه تولید، ضایعات و توقف را بیشتر کند.
به همین دلیل، تعداد حفره ها باید حاصل محاسبه اقتصادی و فنی باشد، نه یک تصمیم کلی بر اساس اینکه «تیراژ بالاست».
قطعه قرار است روی چه دستگاهی تولید شود؟
ابعاد قالب باید با فاصله ستون ها، ابعاد صفحات و دامنه باز شدن دستگاه سازگار باشد. همچنین حجم مذاب مورد نیاز برای قطعه، راهگاه ها و سرریزها باید با ظرفیت تزریق دستگاه هماهنگ باشد. نیروی قفل دستگاه نیز باید برای سطح تصویر شده قطعه و شرایط تزریق کافی باشد.
این بررسی بهتر است پیش از نهایی شدن طراحی انجام شود. ساخت قالبی که روی دستگاه موجود به درستی نصب یا راه اندازی نشود، مشکلی نیست که همیشه بتوان با چند اصلاح کوچک برطرف کرد.
انتخاب فولاد قالب؛ فقط نام گرید کافی نیست
سطوحی از قالب که مستقیما با مذاب و چرخه های گرم و سرد شدن در تماس هستند، معمولا از فولادهای ابزار گرم کار ساخته می شوند. این فولادها باید ترکیبی مناسب از چقرمگی، مقاومت در برابر ترک حرارتی و قابلیت عملیات حرارتی داشته باشند.
H13 و گریدهای نزدیک به آن از گزینه های شناخته شده هستند. با این حال، دیدن نام یک گرید روی پیش فاکتور کافی نیست. کیفیت فولاد اولیه، اصالت آن، ابعاد مقطع، روش عملیات حرارتی و کیفیت ماشین کاری نیز بر عملکرد قالب اثر می گذارند.
گرید فولاد جایگاه در قالب دایکاست آلومینیوم نکته مهم هنگام انتخاب
H13 گزینه شناخته شده برای اینسرت ها، حفره ها و بخش های در تماس با مذاب کیفیت تامین و عملیات حرارتی به اندازه نام گرید اهمیت دارد.
1.2344 گرید اروپایی نزدیک به H13 با کاربرد گسترده در قالب های گرم کار مشخصات واقعی محصول تامین شده باید بررسی شود.
1.2343 فولاد گرم کار مورد استفاده در بعضی کاربردهای قالب سازی انتخاب آن باید با شرایط قطعه و تجربه سازنده هماهنگ باشد.
برای همه بخش های مجموعه قالب نیز لزوما از یک فولاد استفاده نمی شود. اینسرت حفره، کفشک، نگهدارنده، کشویی و پین هر کدام وظیفه متفاوتی دارند و ممکن است به جنس و عملیات متفاوتی نیاز داشته باشند. استفاده از فولاد گران قیمت در تمام اجزا، بدون توجیه فنی، فقط هزینه پروژه را بالا می برد.
هیچ فولادی هم به تنهایی تضمین نمی کند که آلومینیوم به سطح قالب نچسبد. دمای موضعی، طراحی جریان، وضعیت سطح و شرایط روانکاری در بروز این مشکل نقش دارند.
فاز اول: طراحی قطعه و قالب در محیط CAD
پیش از طراحی خود قالب، باید بررسی شود که قطعه برای دایکاست مناسب هست یا نه. این مرحله گاهی با عنوان بازبینی قابلیت ساخت شناخته می شود. در این بازبینی، طراح به ضخامت دیواره ها، گوشه ها، محل سوراخ ها، سطوح آب بندی و نواحی نیازمند ماشین کاری توجه می کند.
برای مثال، تغییر ناگهانی ضخامت از یک دیواره نازک به یک بخش حجیم می تواند رفتار پر شدن و انجماد را پیچیده کند. گوشه های بسیار تیز نیز ممکن است هم ساخت قالب را دشوار کنند و هم به تمرکز تنش یا مشکل در جریان مذاب منجر شوند. اصلاح این موارد روی مدل CAD بسیار ساده تر از اصلاح قالب فولادی ساخته شده است.
سالیدورک، کتیا یا NX؛ کدام بهتر است؟
نرم افزارهایی مانند SolidWorks، CATIA و Siemens NX همگی می توانند در بخش هایی از طراحی قطعه و قالب استفاده شوند. انتخاب میان آنها بیشتر به پیچیدگی هندسه، ابزارهای در دسترس تیم و ارتباط طراحی با فرآیند ساخت بستگی دارد.
سالیدورک برای بسیاری از تیم ها محیط آشنایی دارد. کتیا در کار با بعضی سطوح پیچیده و پروژه های صنعتی بزرگ کاربرد گسترده ای پیدا کرده است. NX نیز ابزارهای قدرتمندی برای طراحی و ارتباط با فرآیندهای ساخت ارائه می دهد. اما هیچ کدام به خودی خود «دقیق ترین قالب» را تولید نمی کنند. کیفیت مدل، تصمیم های مهندسی و کنترل فایل هنگام انتقال به بخش ماشین کاری تعیین کننده تر هستند.
بهتر است از همان ابتدا نسخه نهایی فایل ها، مبنای ابعادی، شماره بازنگری و مسئول تایید هر تغییر مشخص باشد. بسیاری از خطاهای پرهزینه نه از محدودیت نرم افزار، بلکه از ساخت قالب بر اساس فایل قدیمی یا نقشه تایید نشده به وجود می آیند.
خط جدایش و زاویه خروج را چطور تعیین می کنند؟
خط جدایش مرزی است که دو نیمه اصلی قالب در آن به هم می رسند. انتخاب این خط بر ظاهر قطعه، امکان خروج آن، محل پلیسه و پیچیدگی ساخت قالب اثر دارد. اگر خط جدایش نامناسب انتخاب شود، ممکن است برای ساخت هندسه ای که با طراحی بهتر ساده می شد، به کشویی یا ماهیچه متحرک نیاز پیدا کنید.
زاویه خروج نیز به قطعه کمک می کند پس از باز شدن قالب، بدون گیر کردن از حفره جدا شود. مقدار مورد نیاز آن برای همه سطوح یکسان نیست و به عمق دیواره، بافت سطح، آلیاژ و طراحی پران بستگی دارد. حذف زاویه خروج فقط برای اینکه مدل CAD به شکل دلخواه دیده شود، معمولا بعدا در کارگاه هزینه ایجاد می کند.
ضریب انقباض آلومینیوم را چگونه اعمال می کنند؟
قطعه پس از انجماد و خروج از قالب، تغییر ابعاد پیدا می کند. طراح باید این تغییر را در ابعاد حفره پیش بینی کند، اما استفاده از یک عدد ثابت برای همه پروژه ها قابل اتکا نیست. آنچه در نقشه مهم است، رسیدن قطعه نهایی به تلرانس مورد نیاز در شرایط واقعی تولید است.
در عمل، طراح از اطلاعات آلیاژ، تجربه قطعات مشابه و ویژگی هندسی قطعه برای تعیین مقدار اولیه استفاده می کند. سپس ابعاد نمونه های آزمایشی اندازه گیری می شوند و در صورت نیاز، اصلاحات کنترل شده انجام می گیرد. به همین دلیل باید در طراحی، امکان اصلاح بعضی نواحی حساس هم در نظر گرفته شود.
سیستم راهگاهی و گلویی چه وظیفه ای دارند؟
راهگاه مسیر حرکت مذاب تا ورودی قطعه است و گلویی، محل ورود مذاب از راهگاه به حفره قطعه محسوب می شود. طراحی این بخش ها باید به پر شدن مناسب قطعه در زمان مورد نیاز کمک کند، بدون اینکه آشفتگی جریان و حبس هوا به شکل غیرضروری افزایش پیدا کند.
هدف، صرفا «هرچه بیشتر کردن سرعت» یا «اسپری کردن مذاب» نیست. سرعت، سطح مقطع و جهت ورود مذاب باید متناسب با هندسه قطعه و شرایط دستگاه انتخاب شوند. در عین حال، محل اتصال راهگاه نباید روی سطحی قرار بگیرد که جدا کردن آن به عملکرد یا ظاهر قطعه آسیب بزند.
طراح باید از همین مرحله به برش راهگاه پس از تولید هم فکر کند. قطعه ای که خوب پر می شود اما جدا کردن راهگاه آن دشوار و پرهزینه است، هنوز برای تولید انبوه بهینه نشده است.
ونت، اورفلو و خروج هوا چه نقشی دارند؟
هنگام ورود مذاب، هوایی که پیش از آن در حفره وجود داشته باید راه خروج پیدا کند. ونت ها مسیرهای باریک تخلیه هوا هستند و اورفلوها می توانند به خروج بخش هایی از هوای محبوس و مذاب اولیه کمک کنند. محل و ابعاد آنها به مسیر جریان مذاب وابسته است.
این اجزا می توانند خطر بعضی عیوب را کاهش دهند، اما تضمین کننده قطعه کاملا بدون تخلخل نیستند. تخلخل می تواند علت های متفاوتی داشته باشد و برطرف کردن آن گاهی به تغییر تنظیمات تزریق، طراحی قطعه یا روش کنترل کیفیت نیاز دارد. اگر قطعه قرار است آب بند باشد یا پس از ریخته گری ماشین کاری عمیق شود، محل و نوع تخلخل اهمیت ویژه ای پیدا می کند.
کنترل دمای قالب فقط به معنی افزودن کانال آب نیست
در طراحی قالب، باید برای خروج کنترل شده گرما برنامه داشت. کانال های خنک کاری، مدارهای مستقل و روش های دیگر کنترل دما می توانند به تثبیت چرخه تولید کمک کنند. اما هدف این نیست که همه بخش های قالب دقیقا با یک سرعت سرد شوند؛ هدف رسیدن به توزیع دمای مناسب برای پر شدن، انجماد و خروج پایدار قطعه است.
جانمایی کانال نیز محدودیت دارد. کانال نباید استحکام دیواره قالب را به خطر بیندازد یا با پین پران، پیچ ها و اجزای متحرک تداخل پیدا کند. همچنین دسترسی برای تعمیر و رفع گرفتگی مدارها باید در نظر گرفته شود.
اگر قطعه تاب بردارد، کنترل دمای قالب یکی از موارد بررسی است؛ اما تنها علت ممکن نیست. هندسه قطعه، محل پران، زمان خروج و شرایط نگهداری قطعه پس از خروج نیز می توانند اثرگذار باشند.
فاز دوم: شبیه سازی، بررسی ریسک و تایید طراحی
شبیه سازی به تیم طراحی کمک می کند پیش از براده برداری از فولاد، رفتار احتمالی جریان مذاب و تغییرات حرارتی را بررسی کند. ابزارهایی مانند ProCAST و MAGMASOFT برای این کار استفاده می شوند، اما کیفیت خروجی آنها به داده های ورودی و فرض های مدل وابسته است.
اگر دمای اولیه قالب، مشخصات آلیاژ یا شرایط تزریق درست تعریف نشده باشد، تصویر جذاب نرم افزار می تواند گمراه کننده باشد. به همین دلیل، نتیجه شبیه سازی باید با قضاوت مهندسی و تجربه تولید قطعات مشابه تفسیر شود؛ نه اینکه فقط بر اساس رنگ های خروجی درباره موفقیت قالب تصمیم بگیریم.
شبیه سازی چه مشکلاتی را زودتر نشان می دهد؟
تحلیل مناسب می تواند نواحی مستعد پر نشدن، مسیرهای نامطلوب جریان، نقاط احتمالی حبس هوا و تفاوت های دمایی مهم را آشکار کند. طراح بر اساس این نتایج می تواند محل گلویی، شکل راهگاه، ونت ها یا مدارهای کنترل دما را تغییر دهد.
با این حال، شبیه سازی به معنی پیش بینی قطعی محل تک تک حفره های قطعه نیست. نتیجه آن معمولا نواحی پرریسک را مشخص می کند. تایید نهایی همچنان به نمونه سازی، اندازه گیری و در صورت نیاز آزمون های مناسب بستگی دارد.
آیا شبیه سازی برای هر قالبی ضروری است؟
برای قطعات پیچیده، گران قیمت، حساس یا پرتیراژ، صرف هزینه برای شبیه سازی معمولا قابل دفاع تر است. در پروژه های ساده تر نیز می تواند مفید باشد، اما لازم است میزان تحلیل با ریسک پروژه تناسب داشته باشد.
مهم تر از نام نرم افزار، ثبت فرض ها و تصمیم های حاصل از تحلیل است. سفارش دهنده باید بداند چه چیزی بررسی شده، کدام خطرها باقی مانده و بر چه اساسی اجازه شروع ماشین کاری داده شده است.
فاز سوم: تبدیل طراحی به قالب فولادی در کارگاه
بعد از تایید مدل و نقشه ها، کار ساخت آغاز می شود. در این مرحله، ترتیب عملیات به اندازه کیفیت تک تک عملیات اهمیت دارد. اگر قطعه ای پیش از زمان مناسب پرداخت نهایی شود و بعد در عملیات حرارتی تغییر شکل بدهد، بخشی از کار باید دوباره انجام شود.
مسیر ساخت برای همه قالب ها یکسان نیست، اما معمولا شامل آماده سازی بلوک ها، خشن کاری، عملیات حرارتی بخش های لازم، ماشین کاری نهایی، ساخت جزئیات و کنترل ابعادی است.
خشن کاری و آماده سازی بلوک ها
بلوک فولادی ابتدا از نظر ابعاد، وضعیت سطح و مشخصات ماده بررسی می شود. سپس در خشن کاری، بخش عمده مواد اضافی برداشته می شود و شکل کلی حفره ها، جای اینسرت ها و سطوح اصلی شکل می گیرد.
برخلاف تصور رایج، در خشن کاری هم دقت بی اهمیت نیست. باید مقدار مناسبی از ماده برای پرداخت بعدی باقی بماند، مبناهای ماشین کاری حفظ شوند و از ایجاد تنش یا تغییر شکل غیرضروری جلوگیری شود. خطای این مرحله می تواند در پایان کار به کمبود بار برای اصلاح یک سطح حساس منجر شود.
عملیات حرارتی چه زمانی و با چه هدفی انجام می شود؟
بخش های گرم کار قالب برای دستیابی به خواص مورد نیاز، معمولا طبق برنامه مشخص عملیات حرارتی می شوند. هدف فقط بالا بردن عدد سختی نیست؛ حفظ چقرمگی و کاهش خطر ترک نیز اهمیت دارد. سختی نامتناسب ممکن است قالب را در برابر آسیب های عملیاتی حساس تر کند.
توالی دقیق ساخت به هندسه قطعه، گرید فولاد و روش کار قالب ساز وابسته است. ممکن است بخشی از عملیات پیش از پرداخت نهایی انجام شود و بعد از آن، اصلاح ابعادی لازم باشد. بنابراین نباید عملیات حرارتی را به یک دستور ساده و یکسان برای تمام اجزای قالب تبدیل کرد.
همچنین نمی توان گفت عملیات حرارتی به تنهایی عمر قالب را از یک عدد مشخص به چند برابر آن می رساند. عمر واقعی حاصل مجموعه ای از کیفیت فولاد، طراحی، فرآیند ساخت، شرایط تزریق و نگهداری است.
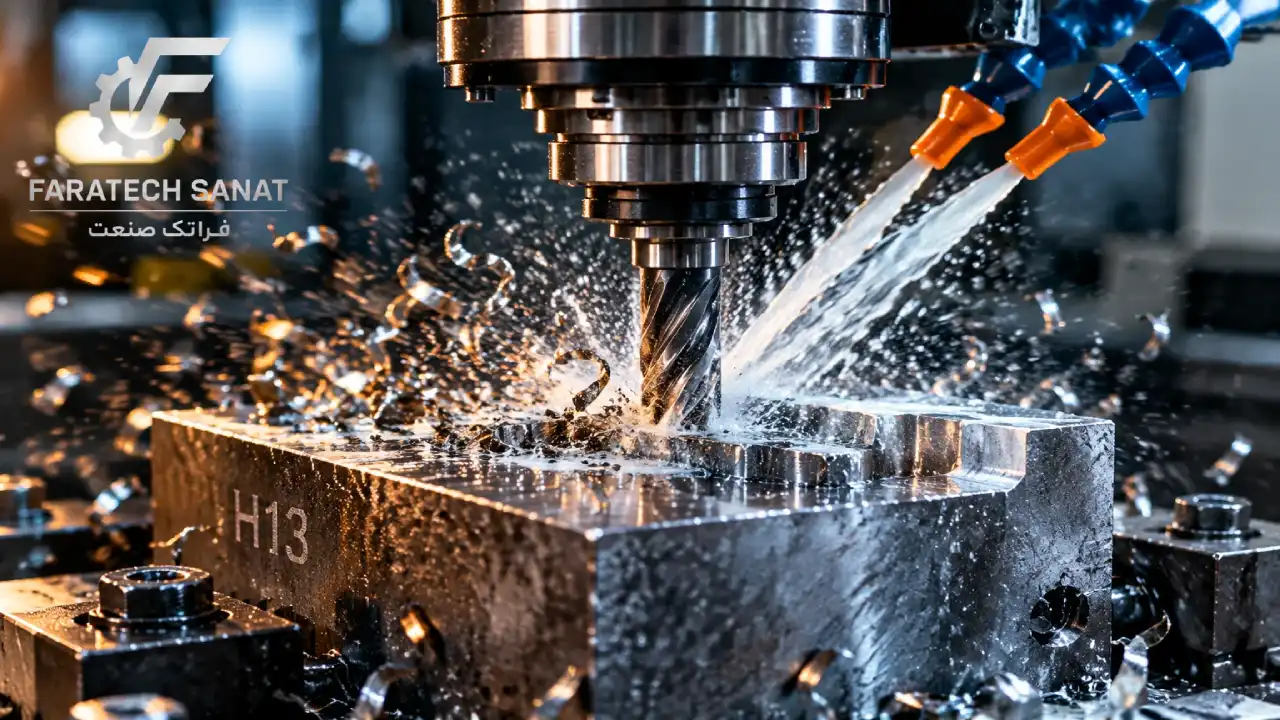
ماشین کاری نهایی با CNC
پس از آماده شدن قطعات، سطوح اصلی با ابزار و مسیر مناسب ماشین کاری می شوند. در این مرحله، ابعاد حفره، کیفیت سطح و تناسب قطعات مونتاژی اهمیت بیشتری پیدا می کند. گاهی برای رسیدن به تلرانس نهایی، چند مرحله پرداخت، اندازه گیری و اصلاح لازم است.
فایل سه بعدی به تنهایی دستور ساخت نیست. برنامه ماشین کاری باید با توجه به جنس و سختی فولاد، ابزار، روش بستن قطعه و محدودیت دستگاه تهیه شود. انتخاب نامناسب ابزار یا راهبرد ماشین کاری می تواند حتی با وجود مدل CAD صحیح، سطح نامطلوب یا خطای ابعادی ایجاد کند.
اسپارک و وایرکات کجا به کار می آیند؟
بعضی جزئیات قالب، مانند شیارهای باریک، گوشه های داخلی یا نواحی عمیق، با فرز معمولی به سادگی ساخته نمی شوند. در چنین مواردی، اسپارک یا EDM می تواند با استفاده از الکترود مناسب شکل مورد نظر را ایجاد کند. وایرکات نیز برای برش دقیق بعضی پروفیل ها و قطعات کاربرد دارد.
انتخاب این روش ها باید از زمان طراحی در نظر گرفته شود. برای مثال، ساخت الکترود، دسترسی ابزار و امکان شستشوی ناحیه ماشین کاری می تواند بر زمان و قیمت ساخت اثر بگذارد. هرچه جزئیات دشوار بیشتری در قطعه وجود داشته باشد، برنامه ساخت قالب پیچیده تر می شود.
فاز چهارم: مونتاژ، جفت کاری و آزمون قالب
وقتی قطعات ساخته شدند، قالب هنوز آماده تحویل نیست. دو نیمه باید درست روی هم قرار بگیرند، قطعات متحرک باید روان حرکت کنند و مدارهای خنک کاری نباید نشتی داشته باشند. همچنین باید بررسی شود که سیستم پران در کل مسیر خود گیر نمی کند.
اینجا همان جایی است که کیفیت مونتاژ خود را نشان می دهد. یک پین پران نامناسب یا کشویی که پس از گرم شدن گیر می کند، می تواند تولید را متوقف کند؛ حتی اگر حفره اصلی قالب با دقت بالا ماشین کاری شده باشد.
پرداخت سطح قالب تا چه اندازه لازم است؟
پرداخت سطح باید با نیاز قطعه و روش تولید هماهنگ باشد. اثر ابزار روی سطح حفره ممکن است به قطعه منتقل شود یا در خروج قطعه مشکل ایجاد کند. از سوی دیگر، پولیش آینه ای برای همه قطعات دایکاست ضروری نیست و می تواند هزینه بی دلیل ایجاد کند.
این ادعا که سطح بسیار صیقلی همیشه باعث می شود مذاب «سر بخورد» و قطعه معیوب شود، مبنای قابل اتکایی برای تصمیم گیری عمومی نیست. وضعیت سطح را باید بر اساس کیفیت ظاهری مورد نیاز، رفتار رهاسازی قطعه، احتمال چسبندگی و تجربه فرآیند تعیین کرد.
جفت کاری دو نیمه و بررسی سیستم پران
در جفت کاری یا اسپاتینگ، تماس سطوح بسته شدن و تناسب اجزای قالب بررسی می شود. هدف این است که قالب در محل های لازم به درستی بنشیند و مسیر ناخواسته ای برای خروج مذاب ایجاد نشود. این بررسی می تواند با روش های کارگاهی مناسب و اندازه گیری تکمیل شود.
همزمان، حرکت پین های پران، صفحات پران، ماهیچه ها و کشویی ها آزمایش می شود. جای پین ها نیز مهم است: نیروی خروج باید به شکلی به قطعه وارد شود که آن را خم نکند یا روی سطح حساس اثر نامطلوب نگذارد.
در اولین آزمون گرم چه چیزهایی کنترل می شود؟
قالب روی دستگاه نصب می شود و پس از تنظیم شرایط اولیه، چند چرخه آزمایشی انجام می گیرد. از قطعات نمونه فقط نباید عکس گرفت یا ظاهر آنها را بررسی کرد؛ ابعاد، وزن، محل پلیسه، کیفیت سطح، نحوه پر شدن و رفتار خروج قطعه هم باید ثبت شوند.
ممکن است نمونه های اولیه به تنظیم فرآیند یا اصلاح محدود قالب نیاز داشته باشند. این موضوع طبیعی است، اما نباید از ابتدا فرض کنیم «شات اول حتما خراب خواهد بود». هر تغییر نیز باید با علت مشخص انجام شود. اگر چند متغیر همزمان عوض شوند، تشخیص اینکه کدام اصلاح نتیجه داده دشوار می شود.
برای قطعات حساس، آزمون های تکمیلی مانند بررسی تخلخل، تست نشتی یا کنترل خواص مکانیکی می توانند بخشی از برنامه تایید باشند. نوع آزمون باید از قبل و بر اساس کاربرد قطعه تعیین شده باشد.
عیب های رایج قالب دایکاست و راه برخورد با آنها
در تولید واقعی، بعضی مشکلات به تدریج ظاهر می شوند و بعضی از همان آزمون اولیه دیده می شوند. مهم است که هر عیب را به یک علت ثابت نسبت ندهیم. جدول زیر نقطه شروعی برای عیب یابی است، نه جایگزین بررسی قالب و شرایط تولید.
عیب مشاهده شده علت های احتمالی اقدام اولیه مناسب
پر نشدن کامل قطعه طراحی نامناسب مسیر جریان، دمای نامناسب، تنظیمات تزریق یا دیواره نازک بررسی الگوی پر شدن و ثبت شرایط تولید
پلیسه جفت نشدن مناسب، فرسودگی سطوح بسته شدن یا تناسب نداشتن شرایط تزریق با نیروی قفل بررسی محل پلیسه و وضعیت سطوح تماس
تخلخل حبس هوا، شرایط جریان، انقباض یا ترکیبی از عوامل فرآیندی مشخص کردن محل و نوع تخلخل پیش از اصلاح
چسبیدن آلومینیوم به قالب دمای موضعی بالا، وضعیت سطح، جریان نامناسب یا روانکاری نامناسب بررسی دمای موضعی، سطح قالب و شرایط روانکاری
گیر کردن قطعه زاویه خروج ناکافی، پران نامناسب، آسیب سطح یا تغییر شکل قطعه بررسی محل گیر و آثار باقی مانده روی قطعه
ترک های حرارتی سطح قالب چرخه های حرارتی شدید، جنس یا عملیات حرارتی نامناسب و شرایط بهره برداری بررسی الگوی ترک و اصلاح شرایط کار و نگهداری
چسبیدن آلومینیوم به قالب چگونه کنترل می شود؟
وقتی آلومینیوم به سطح قالب می چسبد، پاک کردن مکرر آن بدون یافتن علت اصلی فقط توقف تولید را بیشتر می کند. ابتدا باید محل وقوع مشکل مشخص شود. آیا همیشه یک نقطه ثابت درگیر است؟ آیا در آن ناحیه دمای قالب بالاتر است؟ آیا جریان مذاب مستقیم و شدید به همان سطح برخورد می کند؟
پس از این بررسی می توان درباره اصلاح کنترل دما، تغییر شرایط روانکاری، اصلاح سطح یا در بعضی کاربردها پوشش مناسب تصمیم گرفت. انتخاب راه حل به محل مشکل و شرایط واقعی تولید وابسته است.
ترک های حرارتی چه زمانی خطرناک می شوند؟
ترک های ریز سطحی ممکن است پس از چرخه های متعدد روی قالب دیده شوند. اگر این ترک ها به سطح قطعه منتقل شوند، رشد کنند یا در ناحیه حساس قرار بگیرند، باید برای تعمیر یا تعویض بخش آسیب دیده برنامه ریزی کرد.
پیش گرم کردن مناسب قالب، کنترل اختلاف دمای شدید، انتخاب فولاد مناسب و عملیات حرارتی درست می توانند به کاهش خطر کمک کنند. با این حال، هیچ کدام به تنهایی ترک حرارتی را برای همیشه حذف نمی کنند. پایش دوره ای قالب به ویژه در تولید پیوسته اهمیت دارد.
چرا قطعه در قالب گیر می کند؟
کم بودن زاویه خروج یکی از علت هاست، اما تنها علت نیست. محل پران، کیفیت سطح، تغییر شکل قطعه، آسیب دیدن ماهیچه یا تنظیم نامناسب زمان خروج نیز می توانند باعث گیر کردن شوند.
در عیب یابی، به آثار سایش و فشار روی قطعه و قالب نگاه می کنند تا محل واقعی گیر مشخص شود. سپس درباره اصلاح قالب یا شرایط تولید تصمیم می گیرند. فشار آوردن بیشتر به سیستم پران، بدون رفع علت، ممکن است قطعه یا خود قالب را آسیب بزند.

هزینه ساخت قالب دایکاست چگونه برآورد می شود؟
قیمت قالب تنها از وزن فولاد یا وزن قطعه به دست نمی آید. یک قطعه کوچک با چند کشویی، شیار عمیق و تلرانس سخت ممکن است قالب گران تری از یک قطعه بزرگ اما ساده داشته باشد. برای برآورد قابل دفاع، باید طراحی اولیه یا دست کم بررسی فنی قطعه انجام شود.
عامل هزینه اثر آن بر قیمت قالب
اندازه قالب و مقدار فولاد بر هزینه مواد اولیه، حمل و بخشی از زمان ماشین کاری اثر دارد.
تعداد حفره ها راهگاه، کنترل دما، ساخت و مونتاژ را پیچیده تر می کند.
کشویی و اجزای متحرک تعداد قطعات، زمان ساخت و نیاز به تنظیم را افزایش می دهد.
جنس و کیفیت فولاد قیمت مواد و گاهی فرآیند عملیات حرارتی را تغییر می دهد.
دقت ابعادی و کیفیت سطح اندازه گیری، پرداخت و احتمال اصلاح را تحت تاثیر قرار می دهد.
اسپارک، وایرکات و الکترودها به عملیات و زمان ساخت اضافه می کند.
آزمون و اصلاح نمونه باید در دامنه قرارداد و زمان بندی دیده شود.
هنگام مقایسه دو پیشنهاد قیمت، فقط عدد نهایی را نبینید. بررسی کنید چه گرید فولادی پیشنهاد شده، چند نوبت تست در قیمت آمده، مسئول اصلاحات بعد از نمونه گیری کیست و مدارک تحویلی شامل چه چیزهایی می شود.
ساخت قالب معمولا چقدر زمان می برد؟
برای بعضی قالب های متعارف، بازه ای در حد چند هفته تا چند ماه قابل تصور است؛ اما اعلام یک زمان ثابت مانند «۳۰ تا ۶۰ روز کاری» برای تمام پروژه ها دقیق نیست. پیچیدگی قطعه، تامین فولاد، ظرفیت کارگاه، عملیات حرارتی، تعداد آزمون ها و سرعت تایید کارفرما بر برنامه اثر دارند.
بهترین زمان بندی، برنامه ای مرحله بندی شده است: زمان تایید طراحی، تامین مواد، پایان خشن کاری، پایان ماشین کاری، مونتاژ، آزمون گرم و تایید نمونه. در این حالت اگر پروژه تاخیر پیدا کند، مشخص است کدام مرحله و به چه علت از برنامه عقب افتاده است.
در قرارداد ساخت قالب چه مواردی را روشن کنیم؟
قرارداد خوب فقط قیمت و تاریخ تحویل ندارد. بهتر است مالکیت قالب، مشخصات فولاد و قطعات اصلی، تعداد حفره ها، سازگاری با دستگاه، معیار پذیرش قطعه، تعداد آزمون های پیش بینی شده و شیوه رسیدگی به اصلاحات نیز روشن باشد.
همچنین مشخص کنید پس از تحویل، چه مدارکی دریافت می کنید: فایل نهایی طراحی، نقشه های ساخت و مونتاژ، فهرست قطعات مصرفی و دستورالعمل نگهداری. این اطلاعات زمانی ارزش خود را نشان می دهند که قالب پس از مدتی به تعمیر یا انتقال به کارگاه دیگر نیاز پیدا کند.
برای شروع سفارش قالب از کجا اقدام کنیم؟
پیش از درخواست قیمت، فایل سه بعدی قطعه و نقشه ای را آماده کنید که ابعاد حساس، تلرانس ها و کاربرد قطعه در آن مشخص باشد. سپس آلیاژ، تیراژ مورد انتظار، دستگاه تولید و عملیات بعد از ریخته گری را اعلام کنید. اگر درباره یکی از این موارد هنوز تصمیم قطعی نگرفته اید، آن را پنهان نکنید؛ چون همان ابهام ممکن است بعدا به تغییر قالب منجر شود.
از قالب ساز بخواهید پیش از اعلام طرح نهایی، قابلیت ساخت قطعه را بررسی کند و درباره خط جدایش، راهگاه، پران و نقاط پرریسک توضیح بدهد. همکاری خوب در این مرحله معمولا ارزشمندتر از عجله برای آغاز ماشین کاری است.
سوالات متداول درباره صفر تا صد طراحی و ساخت قالب ریخته گری دایکاست آلومینیوم
پاسخ کوتاه به چند پرسش رایج، تصویر روشن تری از تصمیم های فنی و اقتصادی پروژه می دهد.
عمر مفید قالب دایکاست آلومینیوم چند ضرب است؟
عدد ثابتی برای همه قالب ها وجود ندارد. ممکن است عمر مفید یک قالب بسته به طراحی، کیفیت فولاد، عملیات حرارتی، آلیاژ مصرفی، شرایط تولید و معیار پایان عمر، تفاوت زیادی داشته باشد. اعدادی مانند ۸۰ تا ۱۲۰ هزار ضرب را نباید به عنوان ضمانت عمومی در نظر گرفت. هنگام سفارش، بهتر است درباره تیراژ مورد انتظار، برنامه نگهداری و قطعات قابل تعویض توافق شود.
دایکاست چه تفاوتی با ریخته گری ریژه دارد؟
در دایکاست، مذاب تحت فشار به داخل قالب رانده می شود. در ریخته گری ریژه یا ثقلی، پر شدن قالب عمدتا با نیروی گرانش انجام می شود. این تفاوت بر طراحی قالب، تجهیزات، سرعت تولید و ویژگی های قطعه اثر می گذارد. انتخاب روش مناسب به تیراژ، هندسه قطعه، الزامات کیفی و هزینه کل پروژه وابسته است.
آیا H13 یا 1.2344 همیشه بهترین فولاد قالب است؟
این فولادها گزینه های شناخته شده ای برای بخش های گرم کار قالب هستند، اما «بهترین» انتخاب برای همه اجزا و همه پروژه ها نیستند. باید گرید واقعی، کیفیت تامین، عملیات حرارتی، طراحی قطعه و بودجه پروژه با هم بررسی شوند.
آیا می توان قالب دست دوم را اصلاح و دوباره استفاده کرد؟
بله، در بعضی شرایط ممکن است؛ اما ابتدا باید وضعیت فولاد، میزان فرسودگی، ترک ها، ابعاد باقی مانده و سازگاری قالب با قطعه جدید بررسی شود. هر تغییر روی قالب کارکرده ناممکن یا پرریسک نیست، ولی قیمت و ریسک اصلاح باید با هزینه ساخت قالب جدید مقایسه شود.
چرا قطعه پس از خروج از قالب تاب بر می دارد؟
تفاوت دما در بخش های مختلف، هندسه نامتوازن، زمان خروج، محل پین های پران و شرایط قرار دادن قطعه پس از خروج، همگی می توانند در تاب برداشتن نقش داشته باشند. برای یافتن علت، باید الگوی تغییر شکل و شرایط تولید ثبت و بررسی شود؛ نه اینکه مشکل را بلافاصله به کانال های خنک کاری نسبت بدهیم.
آیا عملیات حرارتی قالب را می توان حذف کرد؟
برای اینسرت ها و سطوح گرم کار، عملیات حرارتی مناسب معمولا بخش مهمی از ساخت قالب است. با این حال، نوع عملیات و نیاز هر قطعه از مجموعه قالب یکسان نیست. تصمیم باید بر اساس جنس فولاد، وظیفه قطعه و طراحی قالب گرفته شود، نه با یک دستور کلی برای تمام بخش ها.
جمع بندی
ساخت قالب دایکاست آلومینیوم از مدل سازی سه بعدی آغاز نمی شود و با پایان ماشین کاری CNC هم تمام نمی شود. نقطه شروع، تعریف درست نیاز تولید است؛ سپس طراحی قطعه و قالب، انتخاب فولاد، بررسی جریان و دما، ساخت دقیق، مونتاژ و آزمون گرم در کنار هم نتیجه را شکل می دهند.
اگر قرار است برای ساخت قالب سرمایه گذاری کنید، بیشترین توجه را به تصمیم های پیش از ساخت بدهید: آلیاژ چیست، قطعه چه تلرانسی دارد، روی کدام دستگاه تولید می شود و معیار تایید نمونه چیست؟ وقتی پاسخ این پرسش ها روشن باشد، گفت و گو با قالب ساز دقیق تر می شود و احتمال اصلاحات پرهزینه در انتهای مسیر پایین می آید.



No comment