
اولین تست یک قالب جدید معمولا با انتظار و نگرانی همراه است. قالب پس از هفته ها طراحی و ماشین کاری روی دستگاه بسته شده، مواد آماده است و همه منتظرند ببینند اولین قطعه چه شکلی از آب درمی آید. اما گاهی نتیجه با چیزی که روی نقشه دیده می شد فاصله دارد؛ روی بدنه گودی افتاده، لبه ها تاب برداشته اند یا خط باریکی درست روی نمای اصلی قطعه دیده می شود.
در چنین موقعیتی، بحث درباره علت مشکل خیلی زود شروع می شود. اپراتور به طراحی قالب ایراد می گیرد، قالب ساز تنظیمات دستگاه را مقصر می داند و کارفرما نگران زمان تحویل سفارش است. راه مفیدتر این است که پیش از هر تغییری، نوع عیب و علت احتمالی آن مشخص شود.
شناخت عیوب رایج در قطعات تزریقی، به ویژه مک، اعوجاج و خط جوش، کمک می کند این بررسی از حالت حدس و آزمون و خطای پراکنده خارج شود. بخشی از این مشکلات با تنظیم فرآیند قابل کنترل است، اما برخی دیگر به هندسه قطعه، محل گیت، خنک کاری یا سیستم خروج هوا برمی گردند.
در این راهنما، هر سه عیب را از دو زاویه بررسی می کنیم: چه کارهایی باید پیش از ساخت قالب انجام داد و وقتی قالب ساخته شده است، چه اقداماتی در تولید ارزش امتحان کردن دارند.
برای سفارش یا استعلام قیمت قطعات تزریقی (مک مک، اعوجاج و خط جوش) کلیک کنید
چرا تنظیمات دستگاه تزریق همیشه عیب قطعه را برطرف نمی کند؟
طبیعی است که پس از مشاهده یک قطعه معیوب، ابتدا تنظیمات دستگاه بررسی شود. تغییر فشار نگهداری، دمای مذاب، سرعت تزریق یا زمان خنک شدن، در بسیاری از موارد نتیجه می دهد. مسئله از جایی شروع می شود که برای تولید قطعه قابل قبول، دستگاه باید همیشه در شرایطی حساس و نزدیک به محدودیت کار کند.
برای مثال، اگر کاهش مک فقط با فشاری امکان پذیر باشد که هم زمان پلیسه ایجاد می کند، باید احتمال وجود مشکل در تغذیه، ابعاد گیت، ضخامت قطعه یا وضعیت قالب را بررسی کرد. ادامه دادن تولید در چنین شرایطی ممکن است ضایعات را موقتا کاهش دهد، اما لزوما فرآیند پایداری ایجاد نمی کند.
هدف فقط گرفتن چند قطعه سالم نیست. فرآیند مناسب باید بتواند با تغییرات معمول تولید، همچنان قطعات قابل قبول تحویل دهد.
از کجا بفهمیم مشکل از قالب است یا تنظیمات؟
یک نشانه مهم، محل و الگوی تکرار عیب است. اگر گودی همیشه پشت یک باس ضخیم ظاهر می شود، هندسه آن بخش باید بررسی شود. اگر تابیدگی پس از مدتی کار دستگاه بیشتر می شود، وضعیت حرارتی قالب و گردش آب اهمیت بیشتری پیدا می کند. اگر عیب با تغییر بچ مواد جابه جا یا شدیدتر می شود، مشخصات مواد نیز بخشی از مسئله است.
هیچ یک از این نشانه ها به تنهایی حکم قطعی نمی دهند، اما مسیر بررسی را روشن می کنند. بهتر است پیش از تغییر تنظیمات، چند نمونه معیوب نگهداری شود و شرایط تولید آن ها ثبت شود.
چرا اصلاح پیش از ساخت معمولا کم هزینه تر است؟
تغییر ضخامت یک ریب در مدل سه بعدی، با اصلاح همان بخش در قالب ساخته شده یکسان نیست. پس از ساخت، ممکن است به باز کردن قالب، ماشین کاری مجدد، تعویض اینسرت یا اصلاح سطح نیاز باشد. در کنار هزینه مستقیم، زمان توقف و تکرار تست نیز باید حساب شود.
تحلیل طراحی و شبیه سازی می توانند بعضی از ریسک ها را پیش از ساخت آشکار کنند. البته این ابزارها تضمین نمی کنند که تست اول بدون عیب باشد؛ ارزش آن ها در کاهش تصمیم های پرریسک و محدود کردن اصلاحات بعدی است.
مک یا گودی سطح قطعه چیست؟
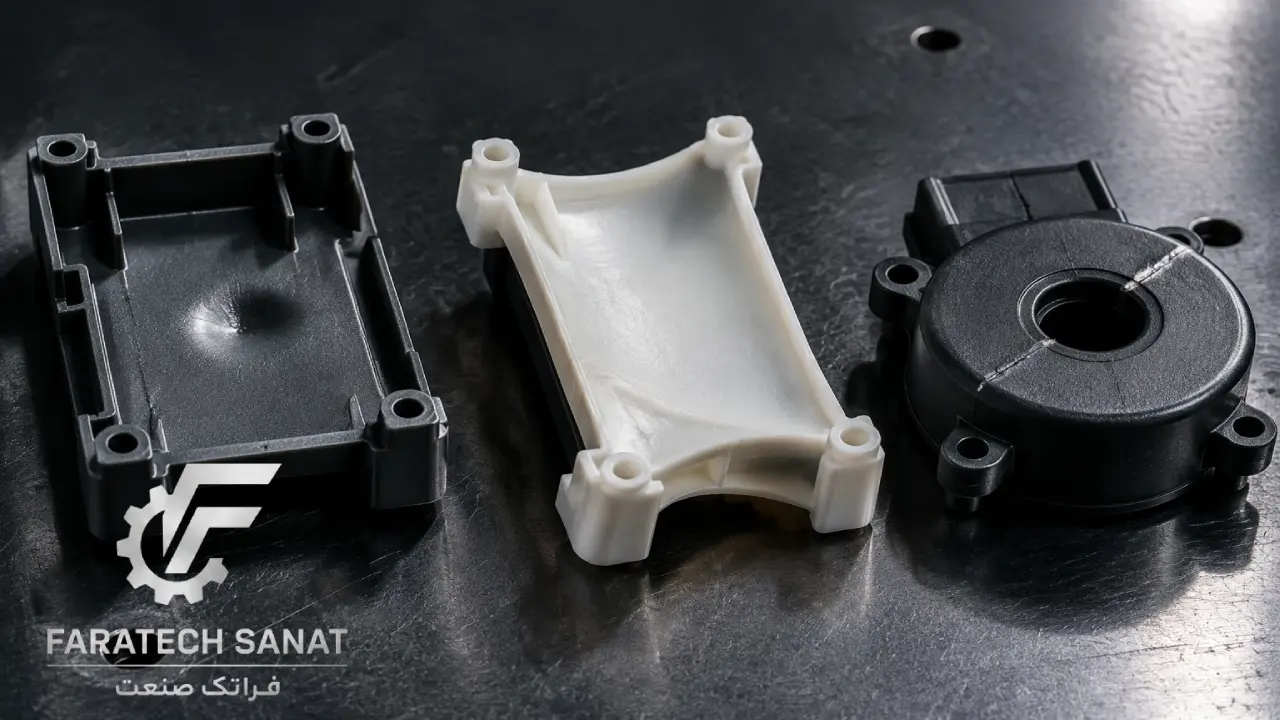
مک سطحی یا Sink Mark به فرورفتگی موضعی روی سطح قطعه گفته می شود. این عیب بیشتر در پشت مقاطع ضخیم، محل اتصال ریب ها، پایه های پیچ و گوشه هایی با تجمع مواد دیده می شود.
در قطعات براق، حتی گودی کم عمق نیز زیر نور مشخص است. در قطعات صنعتی، اهمیت مک فقط به ظاهر محدود نمی شود؛ وجود آن می تواند نشانه تغذیه ناکافی یا تجمع ضخامت در بخشی از قطعه باشد.
مک چگونه در زمان سرد شدن ایجاد می شود؟
وقتی مذاب وارد قالب می شود، لایه نزدیک به دیواره زودتر سرد و سفت می شود. بخش مرکزی، به ویژه در مقاطع ضخیم، مدت بیشتری گرم می ماند.
با سرد شدن بخش مرکزی، حجم مواد کاهش پیدا می کند. اگر این کاهش حجم با ورود مواد در مرحله نگهداری جبران نشود، ممکن است سطح به داخل کشیده شود و گودی ایجاد کند.
اگر پوسته بیرونی مقاومت بیشتری داشته باشد، کاهش حجم ممکن است به جای گودی سطحی، حفره داخلی ایجاد کند. به همین دلیل، صاف بودن سطح همیشه به معنای نبود مشکل در داخل قطعه نیست.
تفاوت مک سطحی، حفره انقباضی و حباب گاز
در کارگاه، گاهی هر فضای خالی داخل قطعه «مک» نامیده می شود، اما علت همه این موارد یکسان نیست.
حفره انقباضی بر اثر جبران نشدن کاهش حجم تشکیل می شود. حباب گاز ممکن است با رطوبت مواد، هوای محبوس یا تخریب حرارتی ارتباط داشته باشد. بنابراین افزایش فشار نگهداری، راه حل مشترک و قطعی همه حفره ها نیست.
برای تشخیص بهتر، محل حفره، شکل آن، وضعیت سطح قطعه و شرایط خشک کردن و فرآوری مواد باید در کنار هم بررسی شوند.
چگونه در طراحی قطعه از مک جلوگیری کنیم؟
نقطه شروع، کاهش تجمع غیرضروری مواد است. هر جا ضخامت ناگهان زیاد شود، احتمال دیرتر سرد شدن و جمع شدگی متفاوت نیز افزایش پیدا می کند.
این موضوع به معنای نازک کردن بی حساب قطعه نیست. هدف آن است که استحکام مورد نیاز با هندسه مناسب تامین شود، نه صرفا با اضافه کردن مواد.
ضخامت دیواره را تا حد امکان یکنواخت نگه دارید
تغییر ناگهانی از یک دیواره نازک به بخش ضخیم، هم مسیر جریان را تغییر می دهد و هم خنک شدن را نامتعادل می کند. اگر تغییر ضخامت ضروری است، گذار تدریجی معمولا انتخاب مناسب تری است.
در بازبینی مدل، فقط ضخامت دیواره های اصلی را نبینید. محل برخورد چند دیواره، ریشه ریب ها و اتصال باس به بدنه می توانند جرم موضعی بیشتری از آنچه در ظاهر دیده می شود ایجاد کنند.
ضخامت ریب ها را بر اساس ماده و کیفیت ظاهری انتخاب کنید
ریب قرار است سختی قطعه را افزایش دهد، بدون اینکه یک مقطع ضخیم و مستعد مک بسازد. برای شروع طراحی، ضخامت ریشه ریب اغلب در محدوده حدود ۴۰ تا ۶۰ درصد ضخامت دیواره اصلی بررسی می شود، اما این محدوده قانون ثابت برای همه مواد و قطعات نیست.
در سطوح براق یا قطعاتی که مک بسیار کم هم قابل قبول نیست، ممکن است به ریب نازک تر یا فاصله دادن آن از سطح حساس نیاز باشد. توصیه سازنده گرید، ارتفاع ریب و شرایط تغذیه نیز باید در تصمیم نهایی دیده شوند.
| بخش طراحی | پیشنهاد اولیه | نکته مهم |
|---|---|---|
| ریشه ریب | شروع بررسی در حدود ۴۰ تا ۶۰ درصد دیواره اصلی | نسبت نهایی به ماده و حساسیت ظاهری بستگی دارد |
| دیواره باس | پرهیز از مقطع توپر و تجمع ضخامت | بار پیچ و روش مونتاژ نیز بررسی شود |
| اتصال ریب به بدنه | شعاع مناسب و حجم کنترل شده | شعاع بزرگ هم می تواند تجمع مواد ایجاد کند |
| تغییر ضخامت | گذار تدریجی به جای پله ناگهانی | اثر آن بر جریان و استحکام ارزیابی شود |
| سطح براق | کنترل سخت گیرانه تر تجمع مواد پشت سطح | نمونه واقعی زیر نور ارزیابی شود |
برای مثال، در بدنه ای با ضخامت ۳ میلی متر، ریبی با ضخامت حدود ۱٫۵ میلی متر می تواند نقطه شروع بررسی باشد. این عدد به معنای تایید خودکار طرح نیست؛ ارتفاع، طول و محل اتصال ریب همچنان اهمیت دارند.
باس پیچ را تا حد امکان از تجمع مواد دور نگه دارید
باس ضخیم و چسبیده به دیواره بیرونی، یکی از نقاط رایج ایجاد گودی است. در صورت امکان، می توان باس را با ریب های مناسب به بدنه متصل کرد و از ایجاد توده ضخیم در پشت سطح نمایان جلوگیری کرد.
البته باس باید بار بستن پیچ، مونتاژ و استفاده را تحمل کند. کاهش ضخامت بدون بررسی این بارها ممکن است مشکل مک را کمتر کند، اما شکست یا ترک در محل پیچ به وجود آورد.
از خالی کردن مقاطع ضخیم استفاده کنید
کورینگ یا خالی کردن بخش های توپر، می تواند وزن، مصرف مواد و زمان خنک شدن را کاهش دهد. به جای یک ستون یا بلوک توپر، گاهی می توان از دیواره و شبکه تقویتی استفاده کرد.
این تغییر باید با بررسی مکانیکی همراه باشد. حفظ استحکام به شکل شبکه، جهت بار و شرایط استفاده بستگی دارد و صرفا با توخالی کردن قطعه تضمین نمی شود.
نقش گیت و خنک کاری در کنترل مک
حتی با هندسه مناسب، تغذیه ناکافی می تواند گودی ایجاد کند. مسیر ورود مواد باید اجازه دهد تا پیش از بسته شدن گیت، مقدار کافی مذاب برای جبران انقباض وارد قطعه شود.
چرا گیت کوچک می تواند مشکل ساز شود؟
گیت کوچک ممکن است زودتر از بخش ضخیم قطعه منجمد شود. پس از بسته شدن مسیر، افزایش زمان نگهداری دیگر مواد بیشتری به داخل قطعه نمی رساند.
در چنین شرایطی، بالا بردن تنظیمات دستگاه ممکن است نتیجه محدودی داشته باشد. ابعاد، نوع و طول گیت باید متناسب با ماده، ضخامت و نیاز تغذیه انتخاب شوند؛ یک نسبت ثابت برای همه گیت ها قابل استفاده نیست.
محل گیت چگونه انتخاب می شود؟
ورود از بخش ضخیم تر، در بسیاری از طرح ها به تغذیه بهتر کمک می کند، اما تنها معیار انتخاب نیست. ظاهر قطعه، طول مسیر جریان، جهت گیری الیاف، محل خط جوش و امکان جداسازی گیت نیز مهم هستند.
به همین دلیل، مناسب ترین محل گیت معمولا حاصل مقایسه چند گزینه است، نه اجرای یک توصیه ثابت.
خنک کاری نقاط ضخیم را جداگانه بررسی کنید
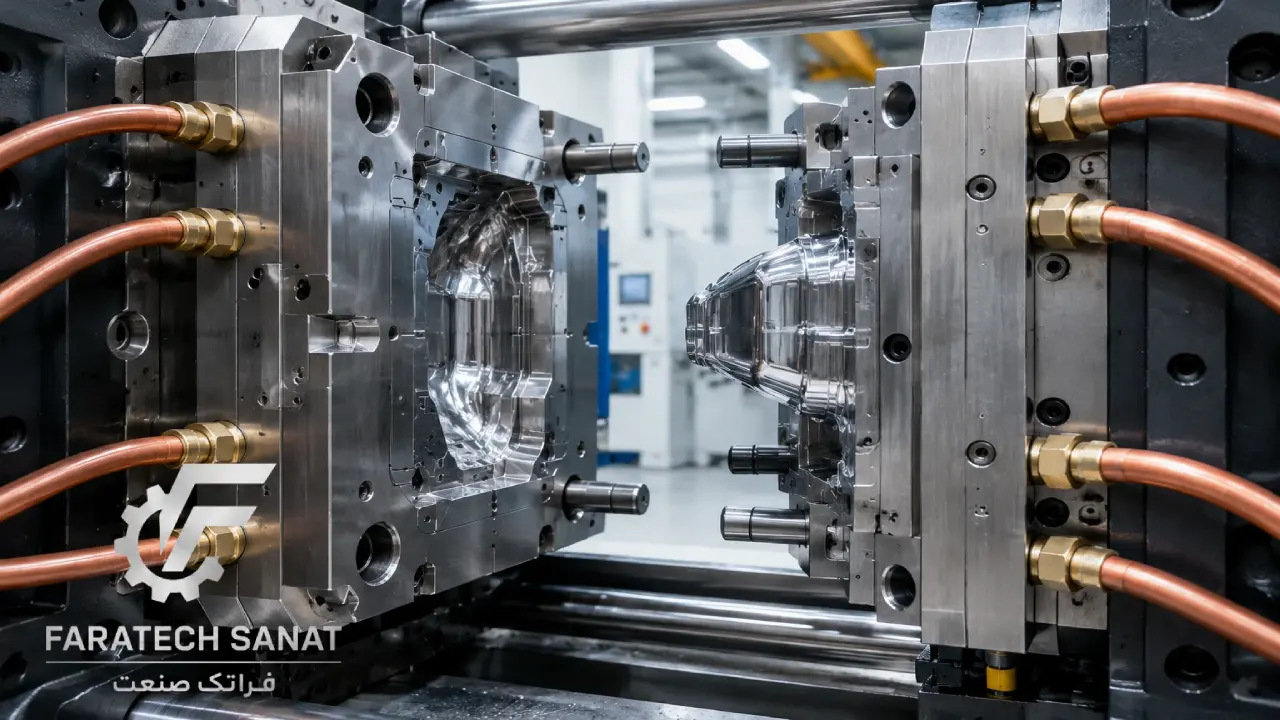
عبور چند کانال آب از اطراف قالب، به تنهایی خنک کاری مناسب ایجاد نمی کند. نقاط عمیق، سنبه های باریک و نواحی با تجمع مواد ممکن است به راهکار اختصاصی نیاز داشته باشند.
بسته به طرح، می توان از بافل، بابلر، اینسرت با انتقال حرارت مناسب یا کانال های هم شکل استفاده کرد. انتخاب هر روش باید با محدودیت ساخت، استحکام قالب و امکان نگهداری هماهنگ باشد.
اعوجاج یا تاب برداشتن قطعه چگونه ایجاد می شود؟
اعوجاج یا Warpage زمانی مطرح می شود که شکل نهایی قطعه با هندسه مورد انتظار فاصله بگیرد؛ برای مثال، یک صفحه قوس بردارد، گوشه ها بالا بیایند یا بدنه پس از خروج از قالب پیچش پیدا کند.
علت اصلی معمولا جمع شدگی نامتوازن است، اما این نامتوازنی می تواند از چند مسیر ایجاد شود: اختلاف ضخامت، توزیع دما، جهت گیری مولکول ها و الیاف، تغذیه متفاوت یا خروج نامناسب قطعه.
چرا قطعه داخل قالب صاف است، اما بعدا تاب برمی دارد؟
قالب تا حدی شکل قطعه را محدود می کند. پس از خروج، تنش های باقی مانده و ادامه سرد شدن می توانند باعث تغییر شکل شوند.
بعضی قطعات بلافاصله تاب برمی دارند و بعضی دیگر پس از چند ساعت یا در شرایط محیطی متفاوت تغییر می کنند. به همین دلیل، زمان اندازه گیری باید مشخص باشد. مقایسه قطعه تازه خارج شده با قطعه ای که یک روز در محیط مانده، همیشه نتیجه معناداری نمی دهد.
یکنواختی دما چه اثری دارد؟
اگر بخش های مختلف قطعه با سرعت متفاوتی سرد شوند، جمع شدگی آن ها نیز می تواند متفاوت باشد. طراحی خنک کاری باید این اختلاف را تا حد لازم کنترل کند.
با این حال، نمی توان برای همه قالب ها یک اختلاف دمای مجاز ثابت تعیین کرد یا جهت تاب را فقط از روی گرم تر بودن یک سمت پیش بینی کرد. هندسه، ماده و شرایط تغذیه نیز در نتیجه دخالت دارند.
محل گیت و جهت گیری الیاف چگونه بر تابیدگی اثر می گذارند؟
در مواد تقویت شده با الیاف، جهت جریان اهمیت زیادی دارد. آرایش الیاف می تواند باعث شود جمع شدگی در جهت های مختلف یکسان نباشد.
تغییر محل یا نوع گیت، الگوی پر شدن را تغییر می دهد و ممکن است اعوجاج را بهتر یا بدتر کند. برای قطعات حساس، بررسی هم زمان جریان، جهت گیری الیاف و تغییر شکل ضروری است.
سیستم پران چه زمانی مقصر است؟
قطعه ای که هنوز به اندازه کافی سفت نشده، در برابر فشار موضعی حساس است. تعداد کم پران، سطح تماس ناکافی، گیرکردن روی سنبه یا نبود شیب خروج مناسب می تواند آن را تغییر شکل دهد.
در بررسی سیستم خروج، این موارد اهمیت دارند:
- محل و سطح تماس پران ها
- دمای قطعه هنگام خروج
- شیب خروج و کیفیت سطح قالب
- سرعت و ترتیب عملکرد پران
- احتمال ایجاد خلاء در قطعات عمیق
پران صفحه ای یا کمک هوا می تواند در بعضی طرح ها مناسب باشد، اما انتخاب آن به هندسه و شرایط قطعه بستگی دارد.
تفاوت رفتار مواد آمورف و نیمه بلوری در اعوجاج
نوع پلیمر بر جمع شدگی و ثبات ابعادی اثر دارد. مواد آمورف مانند ABS و پلی کربنات معمولا جمع شدگی قالبی کمتری از بسیاری از مواد نیمه بلوری دارند، اما در برابر اعوجاج مصون نیستند.
در پلی پروپیلن، پلی اتیلن و پلی آمید، شرایط سرد شدن و تشکیل ساختار بلوری اهمیت بیشتری پیدا می کند. وجود الیاف یا پرکننده نیز می تواند رفتار جمع شدگی را تغییر دهد.
| گروه مواد | نمونه ها | موضوع مهم در طراحی |
|---|---|---|
| آمورف | ABS، PC، PS | تنش پسماند، خنک کاری و شرایط خروج |
| نیمه بلوری | PP، PE، PA، POM | جمع شدگی، تاریخچه حرارتی و بلورینگی |
| تقویت شده با الیاف | گریدهای الیاف دار PA، PP و دیگر پلیمرها | جهت گیری الیاف و جمع شدگی جهت دار |
| دارای پرکننده معدنی | گریدهای حاوی تالک یا مواد معدنی | اثر نوع و مقدار پرکننده بر رفتار قطعه |
برای تعیین جمع شدگی طراحی، باید به اطلاعات همان گرید مراجعه شود. استفاده از یک عدد عمومی برای کل خانواده پلیمر، به ویژه در قطعات دقیق، می تواند خطا ایجاد کند.
خط جوش چیست و چرا اهمیت دارد؟
خط جوش یا Weld Line در محل رسیدن دو جبهه مذاب به یکدیگر تشکیل می شود. این اتفاق ممکن است پشت یک سوراخ، اطراف مانع یا میان جریان های حاصل از چند گیت رخ دهد.
گاهی خط جوش فقط زیر نور مشخص است و گاهی به صورت شیار واضح دیده می شود. اهمیت آن به ظاهر محدود نیست؛ در بعضی شرایط، این ناحیه می تواند مقاومت کمتری از بخش های دیگر داشته باشد.
با این حال، وجود خط جوش به معنای شکست حتمی قطعه نیست. کیفیت اتصال، نوع ماده، شرایط فرآیند و جهت بارگذاری تعیین می کنند که این خط تا چه اندازه بحرانی است.
تفاوت خط جوش و خط اتصال چیست؟
در برخی منابع و نرم افزارها، برخورد رو به روی جبهه های جریان از حالتی که جریان ها پس از رسیدن به هم در یک مسیر ادامه می دهند، جدا بررسی می شود. برای حالت دوم اصطلاح Meld Line نیز به کار می رود.
این تفاوت برای تحلیل جریان مفید است، اما نام خط یا یک زاویه مشخص، به تنهایی مقاومت آن را تعیین نمی کند. دما، فشار، آلودگی سطح جبهه ها و امکان خروج هوا نیز اهمیت دارند.
چرا خط جوش در بعضی رنگ ها بیشتر دیده می شود؟
ظاهر خط به رنگ، براقیت، بافت سطح و نوع رنگدانه وابسته است. رنگدانه های متالیک و صدفی به جهت جریان حساس هستند و تغییر آرایش آن ها می تواند مرز اتصال را برجسته کند.
در این موارد، ممکن است سطح نسبتا صاف باشد، اما اختلاف بازتاب نور همچنان خط را نشان دهد. بنابراین قضاوت ظاهری باید با رنگ و پرداخت نهایی محصول انجام شود.
چگونه خط جوش را در طراحی قالب کنترل کنیم؟
همیشه نمی توان تشکیل خط جوش را حذف کرد، به ویژه وقتی هندسه قطعه جریان را چند شاخه می کند. هدف طراحی این است که محل خط مدیریت شود و شرایط اتصال بهبود پیدا کند.
خط را از ناحیه حساس دور کنید
با تغییر محل گیت یا الگوی جریان، گاهی می توان محل تلاقی را به بخش کم دیدتر یا کم بارتر منتقل کرد. این تصمیم باید با محل پیچ ها، خارها، لولاها و مسیر انتقال نیرو هماهنگ باشد.
پنهان شدن خط برای قطعه تزئینی مفید است، اما برای قطعه باربر کافی نیست. در کاربردهای حساس، مقاومت ناحیه اتصال باید با آزمون مناسب تایید شود.
خروج هوا را در محل تلاقی جریان فراهم کنید
هوای داخل حفره باید با پیشروی مذاب خارج شود. اگر در محل رسیدن دو جریان محبوس بماند، می تواند اتصال را ضعیف کند، پر شدن را مختل کند یا سوختگی ایجاد کند.
شیارهای هواکش، اینسرت ها و راهکارهای خروج هوا باید بر اساس محل های واقعی حبس هوا طراحی شوند. تمیز ماندن این مسیرها در تولید نیز ضروری است.
عمق هواکش را بر اساس ماده تعیین کنید
هواکش کم عمق ممکن است کارایی کافی نداشته باشد و هواکش بیش از حد عمیق می تواند پلیسه ایجاد کند. عمق مناسب به گرید، روانی مذاب، فشار و هندسه بستگی دارد.
بهتر است ابعاد از توصیه سازنده ماده و تجربه معتبر همان کاربرد شروع شود و با تست کنترل شده تایید شود. طول بخش محدودکننده و مسیر تخلیه پس از آن نیز به اندازه عمق اهمیت دارند.
چه زمانی سرریز می تواند کمک کند؟
در بعضی طرح ها، ایجاد سرریز در محل مناسب می تواند خروج هوا و حرکت جریان را بهتر کند. اما سرریز تضمین نمی کند خط جوش حذف شود یا استحکام آن حتما به سطح مورد نیاز برسد.
این روش، مواد مصرفی و عملیات جداسازی را نیز افزایش می دهد. بنابراین باید منفعت آن با هزینه و محدودیت های محصول مقایسه شود.
اشتباهات رایج در طراحی قالب و انتخاب مواد
بخشی از مشکلات تولید از تصمیم هایی شروع می شود که در زمان طراحی ساده به نظر می رسند. بازبینی این تصمیم ها پیش از ساخت، معمولا ارزش بیشتری از اصلاح عجولانه پس از تست دارد.
کپی کردن گیت و راهگاه از یک قالب مشابه
شباهت ظاهری دو قطعه، به معنای یکسان بودن رفتار پر شدن نیست. تغییر ضخامت، اضافه شدن سوراخ یا استفاده از گرید متفاوت می تواند محل خط جوش و افت فشار را تغییر دهد.
طرح قبلی می تواند نقطه شروع باشد، اما باید برای قطعه جدید دوباره ارزیابی شود.
مشخص نبودن مواد مصرفی واقعی
عبارت هایی مانند «پلی پروپیلن معمولی» یا «نایلون الیاف دار» برای طراحی دقیق کافی نیستند. گرید، درصد الیاف یا پرکننده، مستربچ و سهم مواد آسیابی باید تا حد امکان مشخص باشند.
مواد آسیابی تمیز و کنترل شده را نیز نباید با مخلوط بازیافتی نامشخص یکسان دانست. اثر آن ها به منبع، دفعات فرآوری، آلودگی و شرایط آماده سازی بستگی دارد.
استفاده از شبیه سازی بدون داده معتبر
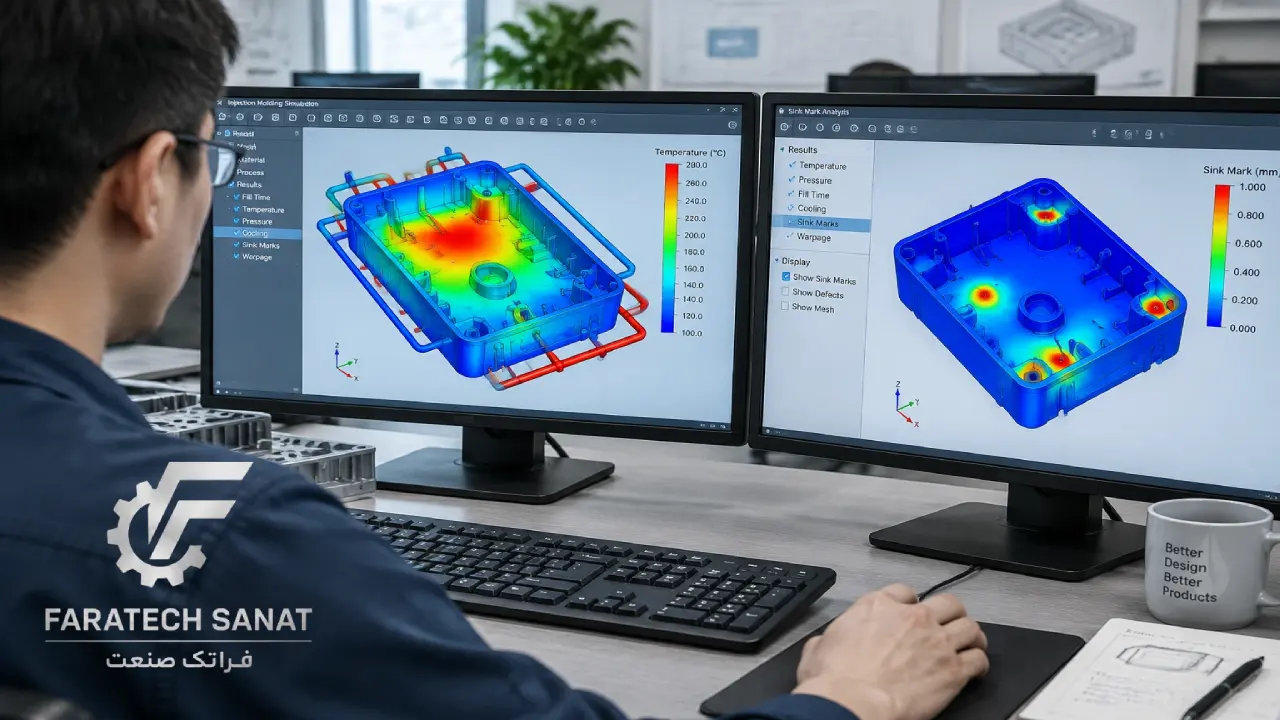
شبیه سازی می تواند در مقایسه طرح ها و شناسایی ریسک مفید باشد، اما خروجی آن به کیفیت مدل و اطلاعات مواد وابسته است. نمایش عددی یک اعوجاج، به معنای قطعیت همان مقدار در تولید نیست.
نتایج باید همراه با فرض ها، محدودیت ها و تجربه مهندسی تفسیر شوند. پس از ساخت نیز مقایسه نتایج با تست واقعی ارزش زیادی دارد.
نادیده گرفتن خشک کردن و ثبات مواد
رطوبت در مواد حساس می تواند ظاهر، خواص و رفتار فرآیند را تغییر دهد. در چنین شرایطی، تغییر دمای تزریق بدون بررسی خشک کن ممکن است فقط نشانه ها را جابه جا کند.
زمان، دما و شرایط خشک کردن باید مطابق توصیه گرید تنظیم شوند. ثبات نسبت اختلاط و جلوگیری از آلودگی نیز بخشی از کنترل کیفیت است.
قالب ساخته شده است؛ روی دستگاه از کجا شروع کنیم؟
پیش از اصلاح فولاد، باید مطمئن شد فرآیند پایه قابل اعتماد است. مواد، دستگاه، قالب و سیستم کنترل دما باید در وضعیت مشخصی قرار داشته باشند.
برای عیب یابی بهتر، هر بار یک متغیر تغییر کند و نتیجه ثبت شود. تغییر هم زمان چند تنظیم شاید سریع تر به نظر برسد، اما تشخیص علت بهبود یا بدتر شدن را دشوار می کند.
مرحله اول؛ شرایط پایه را کنترل کنید
پیش از افزایش فشار یا دما، موارد زیر را بررسی کنید:
- گرید و نسبت ترکیب مواد ثابت باشد.
- خشک کردن، در صورت نیاز، درست انجام شود.
- دمای واقعی مذاب و قالب با تنظیمات سازگار باشد.
- گردش آب و مسیرهای خنک کاری مختل نباشد.
- بالشتک مذاب و عملکرد شیر یک طرفه پایدار باشد.
- انتقال از پر کردن به نگهداری تکرارپذیر باشد.
- مسیرهای هواکش و سطح جدایش تمیز باشند.
گاهی رفع یک گرفتگی یا ناپایداری دستگاه، از چندین تغییر در تنظیمات موثرتر است.
برای کاهش مک، تغذیه را بررسی کنید
اگر علت گودی، جبران نشدن انقباض باشد، فشار و زمان نگهداری باید بررسی شوند. افزایش فشار باید تدریجی و با کنترل پلیسه، وزن، ابعاد و وضعیت خروج قطعه انجام شود.
بالا بردن کورس بارگیری نیز راه حل عمومی مک نیست. مهم آن است که بالشتک مناسب و پایدار وجود داشته باشد؛ مواد بیشتر در سیلندر، لزوما به معنای تغذیه بهتر قطعه نیست.
زمان بسته شدن گیت را چگونه بررسی کنیم؟
یکی از روش های عملی، افزایش مرحله ای زمان نگهداری و وزن کردن نمونه هاست. اگر در شرایط ثابت، افزایش زمان دیگر تغییر محسوسی در وزن ایجاد نکند، می تواند نشانه پایان تغذیه موثر باشد.
این نتیجه باید با در نظر گرفتن تکرارپذیری دستگاه، دقت ترازو و وضعیت قطعه تفسیر شود. ناپایداری بالشتک یا نشتی شیر یک طرفه می تواند بررسی را گمراه کند.
برای کنترل اعوجاج، فقط زمان خنک شدن را زیاد نکنید
افزایش زمان خنک شدن ممکن است به خروج سالم تر قطعه کمک کند، اما اگر ریشه مشکل در جمع شدگی جهت دار یا تغذیه نامتوازن باشد، کافی نیست.
فشار نگهداری نیز باید بر اساس نتیجه تنظیم شود. در بعضی قطعات، کاهش فشار تنش را کمتر می کند؛ در بعضی دیگر، کاهش بیش از حد آن جمع شدگی نامتوازن را بدتر خواهد کرد.
برای بهبود خط جوش، دما و سرعت را با احتیاط تنظیم کنید
افزایش دمای مذاب یا قالب در محدوده مجاز ماده، ممکن است اتصال جبهه های جریان را بهتر کند. تغییر سرعت نیز می تواند از سرد شدن زودهنگام جلوگیری کند.
اما افزایش سرعت در قالبی با خروج هوای ضعیف ممکن است سوختگی ایجاد کند. در چنین حالتی، بررسی هواکش و استفاده از پروفایل سرعت مناسب، از افزایش یکپارچه سرعت منطقی تر است.
فشار پشت هم راه حل مستقیم خط جوش نیست. این تنظیم بر آماده سازی مذاب اثر دارد و افزایش بی دلیل آن می تواند گرمایش برشی و زمان ماند را بیشتر کند.
فیکسچر خنک کننده چه کاربردی دارد؟
فیکسچر می تواند تغییر شکل بعضی قطعات را پس از خروج محدود کند. استفاده از آن زمانی ارزشمند است که روش مهار، مدت نگهداری و شرایط قطعه مشخص باشند.
این روش لزوما تنش داخلی را برطرف نمی کند. باید بررسی شود که قطعه پس از آزاد شدن، گذشت زمان یا قرار گرفتن در شرایط استفاده دوباره تغییر شکل ندهد. فیکسچر خوب، مکمل فرآیند است؛ نه پوششی برای هر نوع مشکل طراحی.
جدول عیب یابی سریع قطعات تزریقی
این جدول برای تعیین مسیر اولیه بررسی است. انتخاب اقدام نهایی باید با توجه به ماده، هندسه و نتایج تست انجام شود.
| عیب | علت های محتمل | اقدام در طراحی | اقدام در تولید |
|---|---|---|---|
| مک سطحی | تجمع ضخامت، تغذیه ناکافی، بسته شدن زودهنگام گیت | کاهش جرم موضعی، اصلاح ریب و باس، بررسی گیت | بررسی فشار و زمان نگهداری و ثبات بالشتک |
| حفره داخلی | جمع شدگی جبران نشده، رطوبت یا گاز | بررسی مقطع ضخیم و مسیر تغذیه | تشخیص نوع حفره، کنترل خشک کردن و شرایط مذاب |
| تابیدگی | خنک کاری و جمع شدگی نامتوازن، جهت گیری الیاف | اصلاح ضخامت، خنک کاری و الگوی جریان | بررسی دمای واقعی قالب، نگهداری و زمان خروج |
| تغییر شکل هنگام پران | خروج زودهنگام، گیر روی سنبه، فشار موضعی | اصلاح شیب خروج و توزیع پران | تنظیم زمان خنک شدن و سرعت پران |
| خط جوش ضعیف | اتصال نامناسب جبهه ها، هوای محبوس | مدیریت محل خط، هواکش و گیت | تنظیم مجاز دما و سرعت و تمیز کردن هواکش |
| سوختگی در انتهای جریان | حبس و فشرده شدن هوا، شرایط حرارتی نامناسب | اصلاح خروج هوا و مسیر پر شدن | بررسی پروفایل سرعت و دمای مذاب |
معیار پذیرش قطعه را پیش از تست مشخص کنید
عبارت «قطعه باید سالم باشد» برای قضاوت فنی کافی نیست. ممکن است یک گودی در سطح داخلی قابل قبول باشد، اما همان مقدار روی نمای اصلی محصول پذیرفته نشود.
برای جلوگیری از اختلاف، بهتر است پیش از تست موارد زیر مشخص باشند:
- سطوح ظاهری حساس و شرایط مشاهده
- ابعاد بحرانی و تلرانس ها
- زمان و شرایط اندازه گیری
- محل هایی که وجود خط جوش در آن ها حساس است
- آزمون مونتاژ و عملکرد
- آزمون مکانیکی در کاربردهای باربر
- نمونه مرجع مورد تایید
این کار کمک می کند اصلاحات بر اساس نیاز واقعی محصول انجام شوند، نه صرفا برداشت شخصی افراد حاضر در تست.
پرسش های متداول درباره عیوب رایج در قطعات تزریقی
پاسخ این پرسش ها می تواند مسیر بررسی را کوتاه تر کند، اما جای تست کنترل شده روی قطعه و گرید واقعی را نمی گیرد.
آیا استفاده از مواد نو، تابیدگی را برطرف می کند؟
ممکن است به ثبات فرآیند کمک کند، به ویژه اگر مواد قبلی ترکیب نامشخص یا آلودگی داشته باشند. اما مواد نو نمی توانند مشکل هندسه، خنک کاری یا محل نامناسب گیت را به تنهایی حل کنند.
بهتر است مقایسه با یک گرید مشخص و شرایط ثابت انجام شود.
برای رفع مک، فشار تزریق مهم تر است یا فشار نگهداری؟
اگر مشکل از تغذیه در زمان انقباض باشد، مرحله نگهداری اهمیت مستقیم تری دارد. با این حال، نقطه انتقال، گیت و پایداری دستگاه نیز باید درست باشند.
پس از بسته شدن گیت، افزایش زمان نگهداری معمولا تغذیه بیشتری ایجاد نمی کند.
آیا سردتر کردن قالب همیشه مک را کمتر می کند؟
خیر. ممکن است ظاهر بعضی قطعات بهتر شود، اما سردتر کردن قالب می تواند گیت را زودتر ببندد، خط جوش را نمایان تر کند یا تنش را افزایش دهد.
تغییر دما باید با بررسی هم زمان ظاهر، ابعاد و عملکرد انجام شود.
آیا هات رانر مک و اعوجاج را حذف می کند؟
خیر. راهگاه گرم می تواند در تغذیه، کنترل دما و انتخاب محل ورود مواد مفید باشد، اما طراحی نامناسب آن نیز مشکل ایجاد می کند.
تعداد و محل نازل ها، نوع گیت و توازن حرارتی باید با قطعه هماهنگ باشند.
آیا مات کردن سطح، مشکل خط جوش را حل می کند؟
ممکن است خط کمتر دیده شود، اما این کار ضعف احتمالی مکانیکی را برطرف نمی کند. در قطعات باربر، کیفیت اتصال باید مستقل از ظاهر بررسی شود.
همچنین بعضی رنگدانه ها حتی روی سطح بافت دار نیز اختلاف جریان را نشان می دهند.
آیا افزودن فوم زا برای قطعات ضخیم مناسب است؟
فوم زایی می تواند در فرآیند مناسب به کاهش گودی و وزن کمک کند، اما افزودنی ساده و بدون پیامد نیست. ممکن است ظاهر، خواص مکانیکی، چگالی و الزامات مصرف را تغییر دهد.
نوع و مقدار افزودنی باید با توصیه تامین کننده و آزمون محصول تعیین شود. تزریق به کمک گاز نیز به طراحی و تجهیزات متناسب نیاز دارد.
قطعه را چه زمانی باید اندازه گیری کرد؟
زمان مناسب به ماده، نقشه و شرایط استفاده بستگی دارد. بعضی قطعات پس از قالب گیری همچنان تغییر ابعاد می دهند و برخی مواد، مانند بعضی پلی آمیدها، از رطوبت محیط تاثیر می پذیرند.
شرایط اندازه گیری باید مشخص و برای همه نمونه ها یکسان باشد.
آیا یک قطعه می تواند هم زمان مک، تابیدگی و خط جوش داشته باشد؟
بله. حتی ممکن است اقدامی که یک عیب را بهتر می کند، عیب دیگری را شدیدتر کند. برای مثال، افزایش فشار نگهداری ممکن است گودی را کاهش دهد، اما در شرایطی به تنش یا مشکل خروج اضافه کند.
به همین دلیل، هر تغییر باید با بررسی مجموعه معیارهای کیفیت ارزیابی شود.
جمع بندی
مک، اعوجاج و خط جوش، نشانه هایی هستند که باید علت آن ها در ارتباط میان مواد، طراحی قطعه، قالب و فرآیند پیدا شود. هیچ تنظیم واحدی برای برطرف کردن همه این مشکلات وجود ندارد.
بهترین نقطه شروع، ضخامت مناسب، تغذیه قابل کنترل، خنک کاری موثر و خروج هوای درست است. پس از ساخت نیز ثبت شرایط، تغییر مرحله ای تنظیمات و ارزیابی نمونه ها کمک می کند به جای جابه جا کردن عیب ها، علت اصلی پیدا شود.
قطعه قابل قبول فقط محصول یک اپراتور ماهر یا قالب دقیق نیست؛ نتیجه هماهنگی این عوامل و داشتن معیار روشن برای کیفیت است.



No comment