
در تولید قطعات آلومینیومی به روش دایکاست تحت فشار بالا، گاهی یک ایراد کوچک می تواند ساعت ها وقت خط تولید را بگیرد. قطعه از بیرون سالم به نظر می رسد، اما بعد از ماشین کاری تخلخل آن مشخص می شود. در شرایط دیگر، سردجوشی، پلیسه یا تابیدگی باعث می شود تعداد زیادی از قطعات از چرخه تولید خارج شوند.
در چنین موقعیت هایی، اولین واکنش معمولا تغییر تنظیمات دستگاه است؛ سرعت تزریق بیشتر می شود، فشار بالا می رود یا زمان خنک کاری تغییر می کند. این اقدامات گاهی موثر هستند، اما اگر ریشه مشکل در قالب باشد، تغییر مداوم پارامترها فقط عیب را پنهان می کند یا مشکل دیگری به وجود می آورد.
طراحی راهگاه، محل هواکش ها، وضعیت خنک کاری، کیفیت سطوح قالب و عملکرد سیستم پران، همگی بر کیفیت قطعه اثر دارند. البته هیچ کدام از این عوامل را نباید جدا از شرایط مذاب و تنظیمات دستگاه بررسی کرد. کیفیت دایکاست حاصل هماهنگی قالب، دستگاه، آلیاژ و روش تولید است.
در این راهنما، عیوب مهم تزریق دایکاست آلومینیوم را از نگاه قالب بررسی می کنیم و توضیح می دهیم چگونه می توان با یک روند مرحله ای، علت احتمالی را شناسایی و اصلاح کرد.
برای سفارش یا استعلام قیمت ساخت قالب دایکاست آلومینیوم کلیک کنید
دستگاه مشکل دارد یا قالب؟ اولین قدم در عیب یابی
پیش از باز کردن قالب، باید مشخص شود که مشکل بیشتر به شرایط تولید مربوط است یا به طراحی و وضعیت قالب. باز کردن زودهنگام قالب می تواند زمان زیادی بگیرد، بدون اینکه علت اصلی عیب پیدا شده باشد.
از طرف دیگر، ادامه تولید با قالبی که دچار آسیب مکانیکی، نشتی مدار خنک کاری یا گیرکردگی اجزای متحرک شده است، ممکن است خرابی را بیشتر کند. بنابراین تصمیم درست، نه باز کردن فوری قالب است و نه ادامه تولید به هر قیمت؛ ابتدا باید شواهد جمع آوری شوند.
چه نشانه هایی احتمال مشکل فرآیندی را بیشتر می کنند؟
اگر کیفیت قطعات همزمان با تغییر دمای مذاب، مقدار اسپری، زمان سیکل یا تنظیمات تزریق تغییر کند، بررسی شرایط فرآیند باید در اولویت قرار بگیرد.
برای مثال، سردجوشی در شات های ابتدایی ممکن است به گرم نشدن کافی قالب مربوط باشد. افزایش تخلخل پس از تغییر روش روانکاری نیز می تواند نشانه باقی ماندن رطوبت یا تولید گاز بیشتر در حفره باشد.
موارد زیر باید در شروع عیب یابی ثبت شوند:
- دمای مذاب و وضعیت نگهداری آن.
- نوع آلیاژ و سوابق کنترل کیفیت مذاب.
- زمان سیکل و توقف های بین شات ها.
- مقدار و الگوی پاشش روانکار.
- نمودار سرعت و فشار تزریق.
- نقطه تغییر از مرحله کند به مرحله سریع.
- زمان شروع و مدت اعمال فشار تشدید.
- دما و دبی مدارهای خنک کاری.
- وضعیت سیستم خلأ، در صورت استفاده.
تغییر عیب در شیفت های مختلف، به تنهایی ثابت نمی کند که دستگاه مقصر است. تفاوت در تمیزکاری هواکش ها، روش اسپری یا زمان توقف نیز می تواند نقش داشته باشد.
چه زمانی باید بیشتر به قالب مشکوک شد؟
اگر عیب به صورت تکراری در یک محل مشخص یا فقط در یکی از حفره های قالب چندحفره ای دیده شود، بررسی قالب اهمیت بیشتری پیدا می کند.
پلیسه موضعی در یک سمت خط جدایش، کشیدگی مداوم روی یک دیواره، چسبندگی در اطراف یک مغزی یا سردجوشی در نقطه ثابت، می توانند با وضعیت قالب مرتبط باشند.
با این حال، ثابت بودن محل عیب تشخیص قطعی نیست. هندسه قطعه ممکن است یک نقطه را نسبت به تغییرات فرآیند حساس تر کند. نتیجه قابل اعتماد زمانی به دست می آید که مشاهدات قطعه با داده های تولید و بررسی قالب کنار هم قرار بگیرند.
سه بررسی کاربردی پیش از باز کردن قالب
این بررسی ها می توانند مسیر عیب یابی را روشن تر کنند، اما هیچ کدام به تنهایی ثابت نمی کنند که ایراد صددرصد از قالب است.
۱. بررسی قطعات متوالی
چند قطعه متوالی را شماره گذاری کنید و محل عیب را روی تصویر یا نقشه علامت بزنید. برای قالب چندحفره ای، شماره حفره نیز ثبت شود. این کار مشخص می کند عیب ثابت است، جابه جا می شود یا به شرایط خاصی وابسته است.
۲. بررسی الگوی پر شدن
آزمون پر شدن ناقص یا شات کوتاه، در صورت تایید مسئول فرآیند و مطابق دستورالعمل ایمن دستگاه، می تواند برای شناخت مسیر حرکت مذاب مفید باشد. درصد پر شدن و تنظیمات این آزمون باید متناسب با قطعه و دستگاه تعیین شوند؛ یک دستور ثابت مانند قطع تزریق در ۸۰ درصد مسیر برای همه قالب ها مناسب نیست.
۳. بررسی انطباق سطوح قالب
کنترل تماس سطوح جدایش، وضعیت راهنماها و تکیه گاه ها باید با روش های مورد تایید قالب سازی انجام شود. قرار دادن خودسرانه فویل یا کاغذ بین دو نیمه قالب و بستن گیره با تناژ تولید، روش عمومی و بدون خطری نیست. این بررسی باید در شرایط کنترل شده، با رعایت ایمنی و توسط فرد متخصص انجام شود.

تخلخل گازی در دایکاست آلومینیوم؛ وقتی هوا در قطعه باقی می ماند
تخلخل گازی از عیوبی است که ممکن است تا مرحله ماشین کاری یا آزمون نشتی پنهان بماند. حفره های گازی اغلب شکل نسبتا گرد و سطح داخلی صاف دارند، اما ظاهر حفره به تنهایی برای تشخیص کافی نیست.
هوای محبوس در حفره قالب، گازهای حاصل از روانکار، رطوبت باقی مانده و وضعیت گاز محلول در مذاب می توانند در ایجاد تخلخل نقش داشته باشند. در بسیاری از قطعات نیز تخلخل گازی و انقباضی همزمان دیده می شوند.
نقش هواکش ها و سرریزها در تخلیه هوا
هواکش زمانی موثر است که هوا بتواند پیش از مسدود شدن مسیر توسط مذاب، از حفره خارج شود. اگر هواکش در محلی قرار داشته باشد که زود پر می شود، وجود آن لزوما به معنی تهویه مناسب نیست.
سرریزها نیز فقط محل جمع شدن فلز اضافی نیستند. آن ها می توانند به جمع آوری جبهه اولیه مذاب، هدایت جریان و انتقال هوا به مسیر تخلیه کمک کنند. محل و اندازه سرریز باید با الگوی واقعی پر شدن هماهنگ باشد.
در بررسی سیستم تهویه، این موارد اهمیت دارند:
- قرارگیری هواکش ها نزدیک نواحی آخرین پر شدن.
- باز بودن مسیر از حفره تا خروجی نهایی.
- نبود رسوبات روانکار و بقایای آلومینیوم.
- هماهنگی سرریز با مسیر حرکت مذاب.
- سلامت آب بندی و عملکرد تجهیزات خلأ.
- امکان تمیزکاری و نگهداری منظم مجراها.
گاهی مشکل با تمیزکاری اصولی برطرف می شود و نیازی به تغییر ابعاد هواکش نیست.
تاثیر طراحی گیت بر حبس هوا
گیت یا راهگاه ورودی، جهت و سرعت ورود مذاب به حفره را تعیین می کند. اگر جریان مستقیما به یک دیواره یا مغزی برخورد کند، احتمال پاشش، تقسیم نامناسب جریان و محبوس شدن هوا بیشتر می شود.
کوچک بودن سطح مقطع گیت نیز می تواند سرعت موضعی را افزایش دهد. با این حال، افزایش سطح مقطع همیشه راه حل نیست؛ زیرا زمان پر شدن، انتقال فشار، انجماد گیت و جداسازی راهگاه را هم تغییر می دهد.
هدف طراحی، صرفا کاهش سرعت یا بزرگ کردن گیت نیست. جریان باید به شکلی هدایت شود که حفره در زمان مناسب پر شود و مسیر خروج هوا تا حد امکان باز بماند.
چرا نباید هواکش را بدون محاسبه عمیق تر کرد؟
برای عمق هواکش، طول بخش محدودکننده و نسبت سطح تهویه به سطح گیت، نمی توان یک عدد ثابت را برای همه قالب ها تجویز کرد. این ابعاد به نوع آلیاژ، فشار فلز، دمای قالب، هندسه قطعه و نوع سیستم تهویه وابسته هستند.
عمیق کردن بیش از حد شیار ممکن است باعث ورود مذاب، پلیسه و بسته شدن مجرا شود. کم بودن سطح موثر تهویه نیز خروج هوا را محدود می کند.
بنابراین اصلاح هواکش باید بر اساس نقشه، اندازه گیری و بررسی نتیجه تولید انجام شود؛ نه با سنگ زنی آزاد و بدون کنترل ابعادی.
مک انقباضی؛ وقتی بخش ضخیم قطعه به اندازه کافی تغذیه نمی شود
مک انقباضی زمانی ایجاد می شود که کاهش حجم فلز در هنگام انجماد، به اندازه کافی جبران نشود. این عیب معمولا در نواحی ضخیم، محل اتصال چند دیواره یا بخش هایی دیده می شود که دیرتر از اطراف خود منجمد می شوند.
حفره های انقباضی اغلب شکل نامنظم و سطح داخلی دندریتی دارند. با این حال، برای تفکیک آن ها از تخلخل گازی ممکن است مقطع زنی، بررسی متالوگرافی یا تصویربرداری صنعتی لازم باشد.
بسته شدن زودهنگام مسیر انتقال فشار
فشار تشدید فقط تا زمانی می تواند به تغذیه انقباض کمک کند که مسیر انتقال فشار به ناحیه مورد نظر هنوز موثر باشد. اگر گیت یا بخش باریکی از مسیر زود منجمد شود، افزایش فشار دستگاه لزوما مک داخلی را برطرف نمی کند.
در این شرایط باید موارد زیر بررسی شوند:
- ضخامت و محل گیت.
- زمان شروع فشار تشدید.
- وضعیت حرارتی مسیر انتقال فشار.
- ضخامت بخش معیوب قطعه.
- ارتباط ناحیه ضخیم با راهگاه ورودی.
- ترتیب انجماد در قطعه.
گیت ضخیم تر ممکن است انتقال فشار را برای مدت بیشتری حفظ کند، اما این تغییر می تواند زمان سیکل و شرایط جداسازی راهگاه را هم تحت تاثیر قرار دهد.
نقاط داغ چگونه در قطعه ایجاد می شوند؟
محل اتصال چند دیواره، پایه های ضخیم، برجستگی های توپر و گوشه های حجیم، مستعد تجمع حرارت هستند. این بخش ها ممکن است آخرین نواحی انجماد باشند و در نتیجه بیشتر در معرض مک انقباضی قرار بگیرند.
اگر تغییر طراحی قطعه مجاز باشد، یکنواخت کردن ضخامت ها و کاهش حجم های غیرضروری می تواند موثر باشد. این اصلاحات باید با تایید طراح محصول انجام شوند؛ زیرا ممکن است بر استحکام، آب بندی یا عملکرد قطعه اثر بگذارند.
در صورت ثابت بودن هندسه محصول، گزینه هایی مانند اصلاح خنک کاری موضعی، تغییر اینسرت یا بازنگری در محل گیت بررسی می شوند.
خنک کاری موضعی؛ راه حل مفید اما نیازمند طراحی
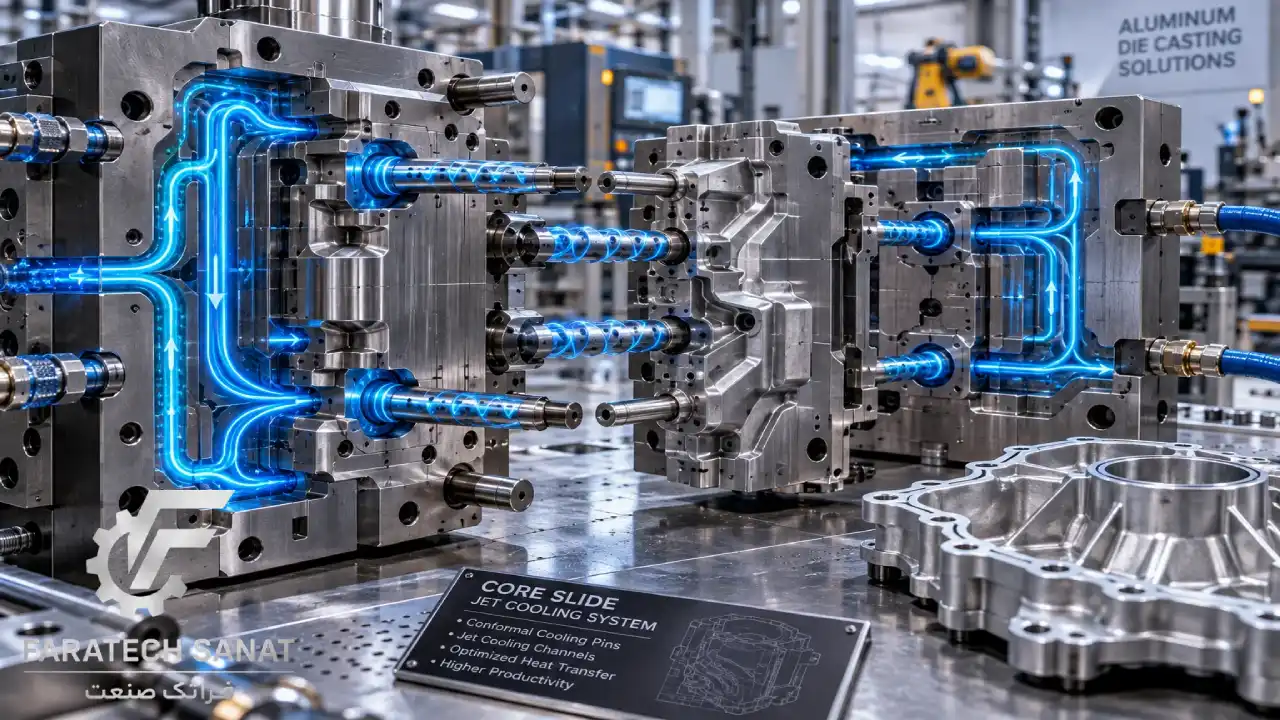
افزودن جت کولینگ، بابلر یا مدار خنک کاری موضعی می تواند دمای ناحیه بحرانی را کنترل کند. با این حال، فاصله کانال از حفره و شرایط جریان سیال باید با توجه به استحکام قالب، تنش حرارتی و فضای موجود تعیین شود.
کانال نزدیک به سطح ممکن است انتقال حرارت را بهتر کند، اما اگر ضخامت فولاد باقی مانده کافی نباشد، خطر ترک یا نشتی افزایش می یابد.
استفاده از اینسرت های با هدایت حرارتی بالاتر نیز باید با بررسی مقاومت، سازگاری با مذاب و شرایط ساخت همراه باشد. به ویژه مواد حاوی بریلیوم در ماشین کاری و سنگ زنی، نیازمند کنترل های تخصصی سلامت شغلی هستند و نباید مانند فولاد معمولی با آن ها برخورد شود.
سردجوشی و نیامدگی؛ وقتی مذاب مسیر را درست طی نمی کند
سردجوشی زمانی رخ می دهد که دو جبهه مذاب به یکدیگر برسند، اما اتصال کافی بین آن ها شکل نگیرد. افت دما، تشکیل لایه اکسیدی و شرایط نامناسب برخورد جریان ها می توانند در این عیب نقش داشته باشند.
نیامدگی یا پر نشدن کامل نیز زمانی دیده می شود که مذاب نتواند تمام حفره را پر کند. این عیب با سردجوشی ارتباط دارد، اما نباید همیشه آن را شکل شدیدتر همان مشکل دانست.
نشانه های سردجوشی در قطعه
سردجوشی ممکن است به صورت خط باریک، درز سطحی یا ناحیه ای با اتصال ضعیف ظاهر شود. بعضی خطوط جریان فقط ظاهری هستند، اما یک سردجوشی واقعی می تواند آب بندی یا مقاومت مکانیکی را کاهش دهد.
اگر قطعه تحت بار یا فشار کار می کند، تصمیم درباره پذیرش آن نباید فقط بر اساس ظاهر سطح باشد. معیار پذیرش باید با نقشه و الزامات عملکردی محصول هماهنگ شود.
تاثیر رانر بر افت دما و توزیع جریان
رانرهای طولانی، تغییر مقطع های ناگهانی و تقسیم نامتعادل مسیرها می توانند پر شدن را نامناسب کنند. در قالب چندحفره ای، این مسئله ممکن است باعث شود یک حفره زودتر و حفره دیگر با مذاب سردتر پر شود.
در بررسی رانر باید به این نکات توجه شود:
- طول مسیر تا هر حفره.
- نحوه تقسیم جریان در شاخه ها.
- تغییرات سطح مقطع.
- وجود گوشه های تند یا آسیب سطحی.
- دمای موضعی قالب در مسیر.
- ارتباط طراحی رانر با زمان پر شدن.
انتخاب شکل مقطع رانر نیز باید بر اساس طراحی کلی سیستم راهگاهی انجام شود؛ یک شکل مشخص برای تمام قطعات بهترین انتخاب نیست.
اصلاح گیت برای کاهش سردجوشی
تغییر جهت گیت، استفاده از ورودی بادبزنی یا بازنگری در تعداد ورودی ها می تواند محل برخورد جریان ها را بهتر کند. اما افزایش تعداد گیت ها ممکن است خطوط اتصال جدیدی ایجاد کند.
افزایش ضخامت یا پهنای گیت نیز باید حساب شده باشد. این تغییر ممکن است افت فشار را کاهش دهد، ولی همزمان سرعت ورود، وضعیت تهویه و انجماد راهگاه را تغییر می دهد.
بهتر است اصلاحات در گام های مشخص انجام شوند و نتیجه هر مرحله از نظر سردجوشی، تخلخل، پلیسه و زمان سیکل بررسی شود.
ترک گرم، ترک هنگام پران و تابیدگی؛ سه عیب با علت های متفاوت
هر ترک روی قطعه، ترک گرم نیست. بعضی ترک ها در مراحل پایانی انجماد ایجاد می شوند و بعضی دیگر هنگام خروج از قالب، برش راهگاه یا جابه جایی قطعه به وجود می آیند.
تابیدگی نیز ممکن است به اختلاف دما، انقباض نامتقارن، نیروهای پران یا روش خنک شدن پس از خروج مربوط باشد. جدا کردن این علت ها، قبل از اصلاح قالب ضروری است.
ترک گرم چگونه ایجاد می شود؟
ترک گرم در مراحل پایانی انجماد و در شرایطی شکل می گیرد که فلز توان تحمل تنش های ناشی از انقباض را ندارد. محدود شدن انقباض توسط هندسه قالب، تغییرات شدید ضخامت و رفتار انجمادی آلیاژ می توانند در ایجاد آن نقش داشته باشند.
این ترک ها معمولا در نواحی حساس هندسی دیده می شوند، اما محل و ظاهر آن ها برای تشخیص قطعی کافی نیست. بررسی سطح شکست و ساختار فلز می تواند به تشخیص کمک کند.
شیب خروج ناکافی چه مشکلاتی ایجاد می کند؟
قطعه هنگام سرد شدن ممکن است دور مغزی جمع شود و خروج آن دشوارتر شود. اگر شیب خروج کم باشد یا سطح دارای آثار ماشین کاری نامناسب باشد، نیروی پران افزایش پیدا می کند.
نشانه های احتمالی این وضعیت عبارت اند از:
- خط افتادن در جهت خروج.
- کشیدگی سطح اطراف مغزی.
- اثر عمیق پین های پران.
- تغییر شکل دیواره های نازک.
- گیرکردن قطعه روی یک بخش از قالب.
- نیاز به نیروی غیرعادی برای خروج.
زاویه مناسب خروج به عمق، بافت سطح، هندسه و حساسیت ابعادی قطعه وابسته است. زاویه های رایج طراحی می توانند نقطه شروع باشند، اما حداقل قطعی و مشترکی برای همه قطعات وجود ندارد.
توزیع پین های پران باید با استحکام قطعه هماهنگ باشد
قرار دادن پین پران زیر یک دیواره نازک و داغ می تواند باعث فرورفتگی یا خم شدن قطعه شود. پین ها باید تا حد امکان نیرو را در نواحی مقاوم تر توزیع کنند.
فقط تعداد پین ها مهم نیست. سطح تماس، موقعیت، تنظیم طول، حرکت صفحه پران و ترتیب آزاد شدن اجزای متحرک نیز باید بررسی شوند.
گاهی اضافه کردن پین بدون اصلاح گیر مکانیکی، فقط فشار بیشتری به قطعه وارد می کند. ابتدا باید مشخص شود چرا قطعه به سختی از قالب جدا می شود.
زمان خروج و نحوه نگهداری قطعه داغ
اگر قطعه زودتر از زمان مناسب خارج شود، ممکن است استحکام کافی برای تحمل نیروی پران را نداشته باشد. نگه داشتن بیش از حد آن در قالب نیز در بعضی هندسه ها می تواند چسبیدن به مغزی را بیشتر کند.
پس از خروج هم قطعه باید به شکل مناسب حمایت شود. تکیه دادن نامناسب قطعه داغ یا افتادن آن روی سطح سخت می تواند تابیدگی ایجاد کند، حتی اگر قالب و سیستم پران درست کار کنند.
چسبندگی آلومینیوم به قالب؛ مشکل فقط زبری سطح نیست
چسبندگی یا سولدرینگ زمانی رخ می دهد که آلومینیوم به سطح قالب بچسبد و در برخی شرایط، لایه های بین فلزی تشکیل شوند. نتیجه آن می تواند کشیدگی سطح، کنده شدن بخشی از قطعه یا تجمع آلومینیوم روی قالب باشد.
این پدیده اغلب در نواحی داغ و محل برخورد شدید جریان دیده می شود. زبری سطح یکی از عوامل موثر است، اما دمای موضعی، شرایط روانکاری، ترکیب آلیاژ و کیفیت سطح فولاد نیز اهمیت دارند.
چرا پولیش به تنهایی کافی نیست؟
پولیش مناسب می تواند مقاومت خروج را کاهش دهد، اما اگر سطح همچنان بیش از حد گرم باشد یا جریان مذاب با شدت به همان نقطه برخورد کند، چسبندگی ممکن است دوباره ایجاد شود.
برای اصلاح پایدار باید مجموعه ای از عوامل بررسی شوند:
- دمای موضعی مغزی یا اینسرت.
- زاویه برخورد مذاب.
- وضعیت خنک کاری.
- مقدار و کیفیت روانکاری.
- سلامت سطح و پوشش.
- شیب خروج و شرایط پران.
نقش پوشش و عملیات سطحی
نیتراسیون و پوشش های مناسب می توانند در بعضی شرایط مقاومت سطح را در برابر سایش و چسبندگی بهتر کنند. با این حال، هیچ پوششی جایگزین طراحی حرارتی درست نیست.
انتخاب پوشش باید بر اساس دمای کار، نوع فولاد، آماده سازی سطح و شرایط تماس با مذاب انجام شود. تضمین جلوگیری کامل از سولدرینگ یا افزایش چندبرابری عمر، بدون داده های واقعی تولید قابل اتکا نیست.

پلیسه شدید؛ چرا قالب با وجود بسته بودن گیره آب بندی نمی کند؟
پلیسه زمانی تشکیل می شود که مذاب وارد فاصله های ناخواسته بین سطوح قالب شود. این فاصله ممکن است در خط جدایش، اطراف کشویی ها یا محل عبور اجزای متحرک ایجاد شود.
کم بودن نیروی گیره یکی از علت های احتمالی است، اما تنها علت نیست. تناژ کافی دستگاه هم نمی تواند انطباق ناقص سطوح یا ضعف تکیه گاه های قالب را جبران کند.
آلودگی و آسیب سطوح جدایش
بقایای آلومینیوم، رسوبات روانکار و کوبیدگی لبه ها می توانند مانع بسته شدن کامل قالب شوند. گاهی پلیسه موضعی با تمیزکاری اصولی و رفع یک آسیب کوچک کاهش پیدا می کند.
تمیزکاری باید بدون تخریب سطح انجام شود. ضربه زدن با ابزار نامناسب یا سنگ زنی بی هدف ممکن است مشکل آب بندی را بیشتر کند.
خمش صفحات و ضعف تکیه گاه ها
فشار فلز در حفره، نیروی بازکننده به قالب وارد می کند. اگر صفحات و ستون های پشتیبان به اندازه کافی مقاوم نباشند، تغییر شکل موضعی می تواند مسیر خروج مذاب ایجاد کند.
در این بررسی باید فشار واقعی فلز، سطح تصویرشده قطعه و راهگاه ها، ساختار قالب و وضعیت صفحات دستگاه در نظر گرفته شوند. فشار هیدرولیک دستگاه با فشار فلز داخل حفره یکسان نیست و نباید این دو عدد به جای هم استفاده شوند.
فرسودگی کشویی ها و اجزای راهنما
لقی یا تنظیم نامناسب کشویی ها، گوه ها و اجزای قفل کننده می تواند پلیسه ایجاد کند. اگر پلیسه فقط اطراف یک مغزی متحرک دیده می شود، بررسی همان مجموعه معمولا از دستکاری کل خط جدایش مفیدتر است.
افزایش تناژ گیره بدون بررسی مکانیکی نیز راه حل عمومی نیست و ممکن است بار نامناسبی به قالب یا دستگاه وارد کند.
سطح قالب در هر سیکل گرم و سرد می شود. برخورد مذاب، تماس با قطعه و پاشش روانکار، چرخه های حرارتی تکراری ایجاد می کنند. این چرخه ها می توانند به تدریج باعث ترک های ریز سطحی شوند که به آن ها ترک های حرارتی یا Heat Checking گفته می شود.
تاثیر این ترک ها فقط ظاهری نیست. در شرایط پیشرفته، زبری سطح بیشتر می شود، خروج قطعه دشوارتر می شود و احتمال آسیب های موضعی افزایش پیدا می کند.
عوامل موثر بر عمر حرارتی قالب
کیفیت فولاد و عملیات حرارتی مهم هستند، اما شرایط بهره برداری نیز نقش تعیین کننده دارد.
موارد زیر باید کنترل شوند:
- پیش گرم کردن مناسب قالب.
- جلوگیری از نوسان شدید دما.
- الگوی یکنواخت و کنترل شده اسپری.
- سلامت مدارهای خنک کاری.
- دمای موضعی نواحی حساس.
- کیفیت تعمیرات قبلی.
- وضعیت گوشه ها و تغییر مقاطع قالب.
زمان تعمیر یا تنش زدایی چگونه تعیین می شود؟
برای همه قالب ها نمی توان یک تعداد شات ثابت برای تنش زدایی یا تعمیر تعیین کرد. برنامه نگهداری باید با توجه به فولاد، عملیات حرارتی، سابقه خرابی و شرایط تولید تنظیم شود.
هر عملیات حرارتی یا ترمیمی نیز باید از نظر اثر بر سختی، ابعاد و پوشش سطح بررسی شود. انجام دوره ای یک عملیات بدون شناخت وضعیت قالب، لزوما عمر آن را افزایش نمی دهد.
راهنمای مرحله ای اصلاح قالب دایکاست
اصلاح قالب زمانی نتیجه بهتری دارد که تغییرات مرحله ای و قابل پیگیری باشند. اگر راهگاه، تهویه، خنک کاری و تنظیمات تزریق همزمان تغییر کنند، مشخص نمی شود کدام اقدام موثر بوده است.
بهتر است ابتدا اقدامات کم خطر و برگشت پذیر انجام شوند و سپس، در صورت نیاز، اصلاحات ابعادی در دستور کار قرار بگیرند.
مرحله اول: عیب را دقیق تعریف کنید
عبارت هایی مانند «قطعه خراب است» یا «قالب خوب کار نمی کند» برای تصمیم فنی کافی نیستند.
باید مشخص شود:
- عیب دقیقا در کدام محل دیده می شود؟
- در چه درصدی از قطعات رخ می دهد؟
- مربوط به کدام حفره است؟
- در شروع تولید بیشتر است یا پس از گرم شدن؟
- قبل از ماشین کاری دیده می شود یا بعد از آن؟
- چه آزمونی مردود شده است؟
- معیار پذیرش مشتری چیست؟
تعریف روشن عیب، جلوی تعمیرات غیرضروری را می گیرد.
مرحله دوم: یک وضعیت پایه ثبت کنید
پیش از هر تغییر، شرایط تولید و نتیجه کیفیت ثبت شود. چند نمونه نیز برای مقایسه نگهداری شوند.
اگر قالب هنوز به وضعیت حرارتی پایدار نرسیده باشد، مقایسه نتایج می تواند گمراه کننده باشد. بنابراین شرایط نمونه برداری باید تا حد امکان یکسان باشد.
مرحله سوم: سرویس و تمیزکاری را انجام دهید
در بسیاری از موارد، اولین اقدام مناسب شامل تمیز کردن هواکش ها، بررسی سرریزها، کنترل گرفتگی مدارها و سرویس اجزای متحرک است.
این مرحله باید مطابق دستورالعمل نگهداری و پس از ایمن سازی دستگاه انجام شود. باز کردن اتصالات خنک کاری یا دسترسی به نواحی گیرکردگی در وضعیت فعال دستگاه خطرناک است.
مرحله چهارم: اصلاح محدود و هدفمند انجام دهید
اگر شواهد به نقص طراحی یا فرسودگی اشاره کنند، اصلاح باید از بخش مشخصی آغاز شود؛ برای مثال، یک اینسرت گیت، یک مسیر تهویه یا یک تکیه گاه آسیب دیده.
پیش از ماشین کاری باید اثر تغییر بر ابعاد قطعه، استحکام قالب، پلیسه و زمان سیکل بررسی شود. جوشکاری ترمیمی نیز نیازمند انتخاب مواد و روش مناسب، کنترل حرارت و بررسی ترک پس از تعمیر است.
مرحله پنجم: نتیجه را با معیار مشخص تایید کنید
بهتر شدن ظاهر یک قطعه برای تایید اصلاح کافی نیست. ارزیابی باید متناسب با کاربرد محصول باشد.
ممکن است به این کنترل ها نیاز باشد:
- بررسی ابعادی.
- آزمون نشتی.
- تصویربرداری یا سی تی صنعتی.
- مقطع زنی نمونه.
- آزمون مکانیکی.
- بررسی کیفیت پس از ماشین کاری.
- مقایسه نرخ ضایعات و زمان سیکل.
اصلاح زمانی موفق است که کیفیت پایدار ایجاد کند و عیب تازه ای به وجود نیاورد.
جدول عیب یابی سریع قالب دایکاست آلومینیوم
این جدول برای تعیین مسیر بررسی اولیه است، نه تشخیص قطعی. علت نهایی باید با داده های تولید، وضعیت قالب و آزمون قطعه تایید شود.
| عیب مشاهده شده | علت های احتمالی مرتبط با قالب | بررسی اولیه | اقدام اصلاحی احتمالی |
|---|---|---|---|
| تخلخل گازی | تهویه ناکافی، مسدود شدن زودهنگام هواکش، هدایت نامناسب جریان | کنترل تمیزی مجراها، محل آخرین پر شدن و عملکرد خلأ | سرویس تهویه، اصلاح محل سرریز یا جهت گیت |
| مک انقباضی | نقطه داغ، انجماد زودهنگام مسیر فشار، ضخامت نامناسب | بررسی محل مک، توزیع دما و زمان انتقال فشار | اصلاح خنک کاری، گیت یا هندسه قطعه با تایید طراح |
| سردجوشی | برخورد نامناسب جریان ها، افت حرارتی، توزیع نامتعادل مذاب | بررسی خطوط اتصال و الگوی پر شدن | اصلاح جهت ورودی، رانر و وضعیت حرارتی قالب |
| پر نشدن کامل | محدودیت مسیر، تهویه ضعیف، سرد بودن موضعی قالب | کنترل ناحیه آخرین پر شدن و شرایط تزریق | رفع گرفتگی، اصلاح مسیر و تعادل حرارتی |
| کشیدگی سطح | شیب کم، زبری در جهت نامناسب، چسبندگی | بررسی آثار سطحی و ناحیه گیرکردن | پولیش هدفمند، اصلاح شیب یا کنترل دمای موضعی |
| ترک هنگام پران | گیر مکانیکی، تمرکز نیرو، خروج در زمان نامناسب | بررسی محل پین ها و حرکت اجزای قالب | رفع گیر، تنظیم پران و اصلاح زمان خروج |
| تابیدگی | اختلاف دما، نیروی نامتعادل، حمایت نامناسب قطعه داغ | مقایسه ابعاد پس از خروج و سرد شدن | تعادل خنک کاری، اصلاح پران و نحوه نگهداری |
| پلیسه موضعی | آلودگی، سایش، انطباق ناقص یا لقی کشویی | کنترل محل پلیسه و وضعیت سطوح تماس | تمیزکاری، تنظیم یا تعمیر موضعی |
| پلیسه گسترده | خمش صفحات، ضعف تکیه گاه یا شرایط نامناسب گیره | بررسی ساختار قالب و نیروی بازکننده | اصلاح پشتیبانی قالب و بررسی تناسب دستگاه |
| چسبندگی آلومینیوم | دمای موضعی بالا، برخورد شدید مذاب، سطح نامناسب | بررسی دما، جهت جریان و روانکاری | اصلاح حرارت و جریان، سپس عملیات سطحی مناسب |
اولویت اصلاحات؛ کدام اقدام را زودتر انجام دهیم؟
اقدام کم هزینه همیشه اقدام درست نیست، اما بهتر است پیش از تغییرات سنگین، علت های ساده تر بررسی شوند. از طرف دیگر، اگر مسئله ایمنی یا آسیب جدی مطرح باشد، ادامه تولید برای امتحان کردن راه حل های ارزان منطقی نیست.
جدول زیر ترتیب معمول بررسی را نشان می دهد. زمان و هزینه واقعی به اندازه قالب، شدت خرابی و امکانات کارگاه وابسته است.
| سطح اقدام | نمونه کار | هدف | نکته مهم |
|---|---|---|---|
| سرویس و کنترل اولیه | تمیزکاری هواکش، کنترل مدار خنک کاری، بررسی روانکاری | حذف علت های ناشی از نگهداری | پیش از تغییر ابعاد انجام شود |
| تنظیم فرآیند | اصلاح زمان بندی تزریق، اسپری و زمان خروج | هماهنگی فرآیند با قالب | هر تغییر ثبت و ارزیابی شود |
| اصلاح موضعی | اصلاح محدود گیت، تهویه یا سطح اینسرت | رفع نقص مشخص | نیازمند کنترل نقشه و ابعاد است |
| تغییر زیرسیستم | بازنگری در پران، خنک کاری یا پشتیبانی | رفع مشکل ساختاری موضعی | اثر بر استحکام و ایمنی بررسی شود |
| بازطراحی گسترده | تعویض اینسرت اصلی یا تغییر اساسی راهگاهی | رفع محدودیت بنیادی | ممکن است به تایید مجدد محصول نیاز داشته باشد |
اشتباهات رایج در اصلاح قالب
بعضی اقدامات در کوتاه مدت ظاهر قطعه را بهتر می کنند، اما کیفیت را پایدار نمی کنند. شناخت این اشتباهات می تواند از تکرار هزینه و توقف جلوگیری کند.
تغییر همزمان چند عامل
وقتی سرعت تزریق، ضخامت گیت و مقدار اسپری همزمان تغییر می کنند، نتیجه قابل تفسیر نیست. حتی اگر کیفیت بهتر شود، مشخص نیست عامل اصلی کدام بوده است.
تغییرات باید تا حد امکان مرحله ای باشند و شرایط مقایسه ثابت نگه داشته شوند.
افزایش فشار برای جبران همه عیوب
فشار بیشتر می تواند در شرایط مناسب به تغذیه کمک کند، اما مشکل تهویه، گیر مکانیکی یا انطباق ناقص قالب را برطرف نمی کند. در بعضی شرایط نیز پلیسه و بار مکانیکی را افزایش می دهد.
استفاده از پوشش برای پنهان کردن مشکل حرارتی
پوشش مناسب ممکن است عملکرد سطح را بهتر کند، ولی اگر نقطه داغ یا برخورد شدید مذاب اصلاح نشود، مشکل احتمال دارد بازگردد.
جوشکاری یا سنگ زنی بدون کنترل فنی
ترمیم موضعی باید با شناخت فولاد، عملیات حرارتی و شرایط کاری انجام شود. تعمیر نامناسب می تواند ترک، اعوجاج یا اختلاف سختی ایجاد کند و عمر قالب را کاهش دهد.
سوالات متداول درباره عیوب تزریق دایکاست آلومینیوم
سوالات زیر به مشکلاتی می پردازند که در بررسی کیفیت قطعات و تصمیم گیری برای تعمیر قالب بیشتر مطرح می شوند.
چطور بفهمیم تخلخل قطعه گازی است یا انقباضی؟
حفره گازی معمولا گردتر و صاف تر است، در حالی که حفره انقباضی اغلب نامنظم و دندریتی دیده می شود. این تفاوت فقط یک نشانه اولیه است. برای تشخیص مطمئن تر ممکن است مقطع زنی، متالوگرافی یا تصویربرداری لازم باشد.
چرا با وجود هواکش جدید، تخلخل هنوز باقی می ماند؟
ممکن است هواکش در محل مناسبی نباشد یا مذاب زودتر از خروج هوا آن را ببندد. تهویه نامناسب تنها علت تخلخل نیست؛ روانکاری، رطوبت، وضعیت مذاب، عملکرد خلأ و الگوی تزریق نیز باید بررسی شوند.
آیا عمق مشخصی برای همه هواکش های دایکاست وجود دارد؟
خیر. عمق و سطح موثر هواکش باید با توجه به فشار، آلیاژ، دما، مسیر تخلیه و نوع سیستم تهویه تعیین شود. استفاده از یک عدد عمومی بدون بررسی شرایط قالب می تواند به پلیسه یا تخلیه ناکافی هوا منجر شود.
آیا ضخیم تر کردن گیت، مک انقباضی را برطرف می کند؟
در بعضی شرایط، ضخیم تر شدن گیت می تواند مسیر انتقال فشار را بیشتر باز نگه دارد. اما اگر علت اصلی نقطه داغ، ضخامت زیاد قطعه یا زمان بندی نامناسب فشار باشد، این اقدام به تنهایی کافی نیست.
حداقل شیب خروج برای قطعه آلومینیومی چقدر است؟
زاویه مناسب به عمق، نوع سطح، هندسه و محل قرارگیری آن وابسته است. سطوح داخلی معمولا به توجه بیشتری نیاز دارند، چون قطعه هنگام انقباض دور مغزی جمع می شود. مقدار نهایی باید در طراحی قالب و با توجه به شرایط واقعی تولید تعیین شود.
چطور ترک گرم را از ترک هنگام پران تشخیص دهیم؟
زمان ایجاد ترک، محل آن، آثار کشیدگی و وضعیت سطح شکست سرنخ های مهمی هستند. ترک نزدیک پین پران ممکن است با نیروی خروج مرتبط باشد، اما این ارتباط قطعی نیست. برای قطعات حساس، بررسی تخصصی شکست و ساختار فلز توصیه می شود.
برای رفع چسبندگی، پوشش بهتر است یا خنک کاری؟
ابتدا باید علت چسبندگی مشخص شود. اگر دمای موضعی بالا یا برخورد نامناسب جریان عامل اصلی باشد، اصلاح حرارت و جریان در اولویت است. پوشش می تواند بخشی از راه حل باشد، اما جایگزین رفع علت اصلی نیست.
آیا افزایش تناژ گیره همیشه پلیسه را کم می کند؟
خیر. اگر سطوح آسیب دیده باشند، کشویی لقی داشته باشد یا صفحات خم شوند، افزایش تناژ ممکن است مشکل را برطرف نکند. تناژ باید با نیاز واقعی قالب و محدودیت های دستگاه هماهنگ باشد.
بعد از اصلاح قالب، چند قطعه سالم برای تایید کافی است؟
تعداد نمونه باید بر اساس حساسیت محصول، نوع عیب و برنامه کنترل کیفیت تعیین شود. چند قطعه سالم در شروع کار برای اثبات پایداری تولید کافی نیست؛ شرایط حرارتی پایدار و ادامه تولید نیز باید ارزیابی شوند.
جمع بندی؛ اصلاح درست قالب از تشخیص درست شروع می شود
برای کاهش عیوب تزریق دایکاست آلومینیوم، نباید هر مشکل را فقط به دستگاه یا فقط به قالب نسبت داد. تخلخل، سردجوشی، ترک، تابیدگی و پلیسه معمولا حاصل تعامل چند عامل هستند.
مسیر مطمئن این است که ابتدا عیب دقیق تعریف شود، شرایط تولید ثبت شود و سرویس های اولیه انجام شوند. سپس، اگر شواهد به نقص قالب اشاره داشتند، اصلاحات محدود و هدفمند در دستور کار قرار بگیرند.
معیار موفقیت نیز فقط بهتر شدن ظاهر قطعه نیست. اصلاح باید کیفیت را در تولید پایدار بهتر کند، الزامات محصول را حفظ کند و مشکل تازه ای به وجود نیاورد. همین رویکرد مستند و مرحله ای است که می تواند آزمون و خطای پرهزینه را کمتر و تصمیم های تعمیراتی را قابل اعتمادتر کند.



No comment