
تولید قطعات صنعتی با استفاده از روش ریخته گری تحت فشار یا همان دایکاست، یکی از حساس ترین و دقیق ترین شاخه های مهندسی ساخت و تولید به حساب می آید. در این مسیر پر پیچ و خم، رسیدن به یک قطعه آلومینیومی بدون نقص، مستلزم شناخت عمیق رفتار مذاب، دینامیک سیالات و نحوه انتقال حرارت در کسری از ثانیه است. تمرکز بر جزئیات فنی نه تنها از اتلاف سرمایه های میلیاردی در ساخت قالب های فولادی جلوگیری می کند، بلکه پایداری خط تولید را در دراز مدت تضمین خواهد کرد.
برای مشاوره یا استعلام قیمت ساخت قالب دایکاست و آلومینیوم کلیک کنید
چرا قبل از شروع تولید باید وسواس زیادی روی طراحی قالب دایکاست داشته باشیم
فرایند ریخته گری تحت فشار آلومینیوم یکی از پیچیده ترین و پر هزینه ترین روش های تولید صنعتی در سراسر جهان به شمار می رود. وقتی شما به عنوان یک تولید کننده، سرمایه گذار یا مهندس طراح تصمیم می گیرید یک دست قالب جدید بسازید، در حقیقت بخش عظیمی از سرمایه نقدی، زمان و اعتبار کاری خود را وارد میدان کرده اید.
این سرمایه گذاری زمانی به سودآوری واقعی ختم می شود که خروجی خط تولید، قطعاتی سالم، مستحکم و با حداقل ضایعات باشد. در این میان، نقش سیستم خنک کاری و راه گاه در کیفیت قطعات دایکاست آلومینیوم به قدری تعیین کننده است که بی توجهی به کوچک ترین پارامتر های آن می تواند کل پروژه را به بن بست بکشاند.
متاسفانه تفکر اشتباهی در میان برخی فعالان تازه کار وجود دارد که قالب سازی را صرفا خالی کردن یک بلوک فولادی به شکل هندسی قطعه می دانند، در حالی که این محفظه بدون داشتن مسیر های ورود و خروج اصولی، هیچ ارزشی نخواهد داشت.
اگر ورودی های فلز مذاب با محاسبات دقیق مهندسی همراه نباشند، آلومینیوم با سرعت، دما و فشار نامتعادل وارد محفظه قالب می شود. این اتفاق به تنهایی باعث حبس شدید هوا، ایجاد گردابه های مخرب و در نهایت پوک شدن بافت داخلی قطعه خواهد شد.
از طرف دیگر، اگر سامانه دفع حرارت نتواند دمای قالب را در محدوده استاندارد حفظ کند، با مشکلاتی نظیر اعوجاج، ترک های ناشی از شوک حرارتی و افزایش غیر منطقی زمان تولید روبرو خواهید شد.
تلفیق این دو فاکتور یعنی نحوه ورود مذاب و چگونگی مهار انرژی حرارتی، ستون فقرات عملکرد یک قالب صنعتی را تشکیل می دهد. وسواس به خرج دادن در مراحل اولیه طراحی و پیش از شروع عملیات ماشین کاری، شما را از هزینه های سرسام آور اصلاح قالب، تعویض مکرر قطعات مصرفی و توقف های کشنده خط تولید نجات می دهد.

سیستم راه گاه دقیقا چه وظیفه ای دارد و چطور آلومینیوم مذاب را هدایت می کند
سیستم راه گاه را باید به عنوان شریان اصلی و سیستم گردش خون در قالب دایکاست در نظر گرفت. این بخش تخصصی وظیفه دارد مذاب آلومینیوم را از نوک پیستون دستگاه تزریق تحویل گرفته و آن را با مشخصات فیزیکی کاملا کنترل شده به دورترین و ظریف ترین بخش های کویتی هدایت کند.
سیستم راه گاه صرفا یک شیار یا کانال ساده برای عبور فلز مایع نیست، بلکه یک گذرگاه هیدرولیکی مهندسی شده است که باید دبی جریان، افت فشار، سرعت خطی و انرژی جنبشی مذاب را در طول مسیر به طور مداوم تنظیم نماید. آلومینیوم مذاب در دما های بالاتر از ششصد درجه سانتی گراد و با فشاری که گاهی به صد ها بار می رسد، باید در زمانی کمتر از چند صدم ثانیه تمام حجم قالب را پر کند و این تنها با یک طراحی حساب شده امکان پذیر است.
وقتی مذاب با چنین شرایطی در راه گاه جریان می یابد، کوچک ترین برآمدگی، تغییر زاویه ناگهانی یا زبری سطح می تواند رژیم جریان را به هم بریزد. هدایت صحیح آلومینیوم به این معنا است که مذاب نباید در طول مسیر پرتاب شود، نباید حرارت خود را پیش از موعد از دست بدهد و نباید اجازه دهد هوای موجود در مسیر با مایع فلزی ترکیب شود.
مهندسان با تنظیم شیب ها و زوایای ورودی، کاری می کنند که فلز به صورت یک جبهه پیوسته حرکت کرده و گاز های محیطی را مانند یک پیستون به سمت کانال های تخلیه و خروجی ها براند. تسلط بر نحوه حرکت مذاب در این گذرگاه ها، اولین گام عملی برای دستیابی به قطعاتی با تراکم ساختاری فوق العاده بالا و بدون هرگونه ناخالصی است.
انواع راه گاه ها در تزریق آلومینیوم و بررسی تفاوت عملکرد آن ها در تولید
در مهندسی دایکاست برای هر قطعه با توجه به شکل ظاهری، ضخامت دیواره ها و ابعاد فیزیکی، از نوع خاصی از راه گاه استفاده می شود که هر کدام رفتار سیالاتی منحصر به فردی دارند. شناخت تفاوت های عملکردی این ورودی ها به طراح کمک می کند تا بهترین تصمیم را بر اساس نیاز قطعه اتخاذ کند. در ادامه ساختار های اصلی راه گاه ها را با هم بررسی می کنیم:
۱. راه گاه های بادبزنی:
این نوع از ورودی ها مقطعی پهن و نازک دارند که مذاب را مانند یک بادبزن باز کرده و آن را با ضخامت کم و عرض زیاد وارد کویتی می کنند. استفاده از این مدل برای قطعات تخت، صفحات گسترده و پوسته های نازک بسیار ایده آل است، زیرا از تمرکز فشار در یک نقطه جلوگیری کرده و جریان را در تمام عرض قطعه پخش می کند.
۲. راه گاه های مماسی:
در این مدل، آلومینیوم از کنار و به صورت مماس با دیواره های دایره ای وارد قالب می شود. این هندسه برای قطعات استوانه ای، رینگ ها و درپوش های گرد فوق العاده است، چون مذاب با یک حرکت چرخشی و بدون برخورد مستقیم به هسته مرکزی، محفظه را از پایین به بالا پر می کند و مانع از ایجاد اغتشاش می شود.
۳. راه گاه های چند نقطه ای:
برای قطعات بسیار بزرگ و طویل که یک ورودی منفرد نمی تواند تمام طول قطعه را قبل از انجماد پر کند، از چند ورودی موازی استفاده می شود. در این روش، محاسبه دقیق هم زمانی رسیدن مذاب از تمام شاخه ها بسیار حیاتی است تا از ایجاد خطوط اتصال سرد در محل برخورد جریان ها جلوگیری شود.
انتخاب نادرست میان این الگو ها باعث می شود جریان مذاب در بخش هایی از قالب دچار پس زدگی شده و گوشه های حساس قطعه نارس یا به اصطلاح ناقص باقی بمانند.
سرعت و فشار حرکت مذاب؛ اگر تنظیمات راه گاه اشتباه باشد چه اتفاقی می افتد
سرعت و فشار دو متغیر کاملا به هم پیوسته در فرایند تزریق هستند که در نقطه گلوگاه راه گاه به اوج حساسیت خود می رسند. این دو پارامتر مشخص می کنند که فلز با چه انرژی مکانیکی وارد فضای اصلی قالب می شود. اگر در محاسبات مساحت مقطع راه گاه اشتباهی رخ دهد، تعادل هیدرولیکی به طور کامل بر هم خواهد خورد.
در صورت تنگ بودن بیش از حد این مقطع، سرعت سیال به صورت فزاینده ای افزایش پیدا می کند و پدیده ای موسوم به جتینگ یا پاشش سوزنی رخ می دهد. در این شرایط آلومینیوم به جای جاری شدن روان، به دیواره های روبرو کوبیده شده و به قطرات ریز تبدیل می شود که با هوا واکنش داده و اکسید می شوند.
در نقطه مقابل، اگر مقطع ورودی بیش از اندازه بزرگ در نظر گرفته شود، سرعت خطی مذاب افت پیدا می کند. با افت سرعت، مذاب زمان زیادی را برای پیمودن مسیر صرف می کند و در نتیجه بخش هایی از آن پیش از پر کردن زوایا و دیواره های نازک، حرارت خود را از دست داده و منجمد می شوند.
این امر باعث افت شدید فشار موثر در لحظه نهایی تزریق می شود و قابلیت فشرده سازی مذاب در فاز سوم دایکاست از بین می رود. شما به عنوان طراح باید با استفاده از فرمول های دینامیک سیالات، مساحت ورودی را طوری تعیین کنید که سرعت مذاب در محدوده بهینه، یعنی بین سی تا پنجاه متر بر ثانیه باقی بماند تا فشردگی و تراکم قطعه در بالاترین حد ممکن حفظ شود.
چگونه یک طراحی غلط در سیستم راه گاه باعث ایجاد تخلخل و حباب در قطعه نهایی می شود
یکی از مخرب ترین عیوب ریخته گری که باعث کاهش شدید استحکام قطعات و افت کیفیت آب بندی آن ها می شود، تخلخل گازی است. این پدیده رابطه مستقیمی با نوع طراحی سیستم راه گاه دارد.
زمانی که مسیر های ورودی دارای پیچ و خم های تند، گوشه های تیز یا کاهش مقطع های ناگهانی باشند، جریان آرام مذاب تغییر ماهیت داده و تبدیل به یک جریان متلاطم و پر هرج و مرج می شود. جریان متلاطم شبیه به یک گرداب خروشان عمل می کند و هوای موجود در محفظه راه گاه و کویتی را بلعیده و آن را به ریز حباب های بیشمار تبدیل می نماید.
این حباب های گاز پس از اتمام تزریق و در هنگام انجماد سریع آلومینیوم، فرصت خروج از بافت فلز را پیدا نمی کنند و در مغز قطعه یا در زیر پوسته سطحی به دام می افتند. در هنگام ماشین کاری بعدی، این حباب ها به صورت حفره های توخالی نمایان می شوند و قطعه را غیر قابل استفاده می کنند.
علاوه بر این، جریان آشفته باعث تبخیر و سوختن مواد روان کار روی سطح قالب شده و گاز های ناشی از سوختن روغن را نیز به داخل مذاب تزریق می کند. طراحی نرم، ملایم و دارای انحنا های هیدرولیکی در سیستم راه گاه تنها راه حلی است که حرکت لایه ای مذاب را تضمین کرده و تخلخل گازی را به صفر نزدیک می کند.
سیستم خنک کاری قالب دایکاست؛ قلب تپنده ای که کیفیت قطعه شما را تضمین می کند
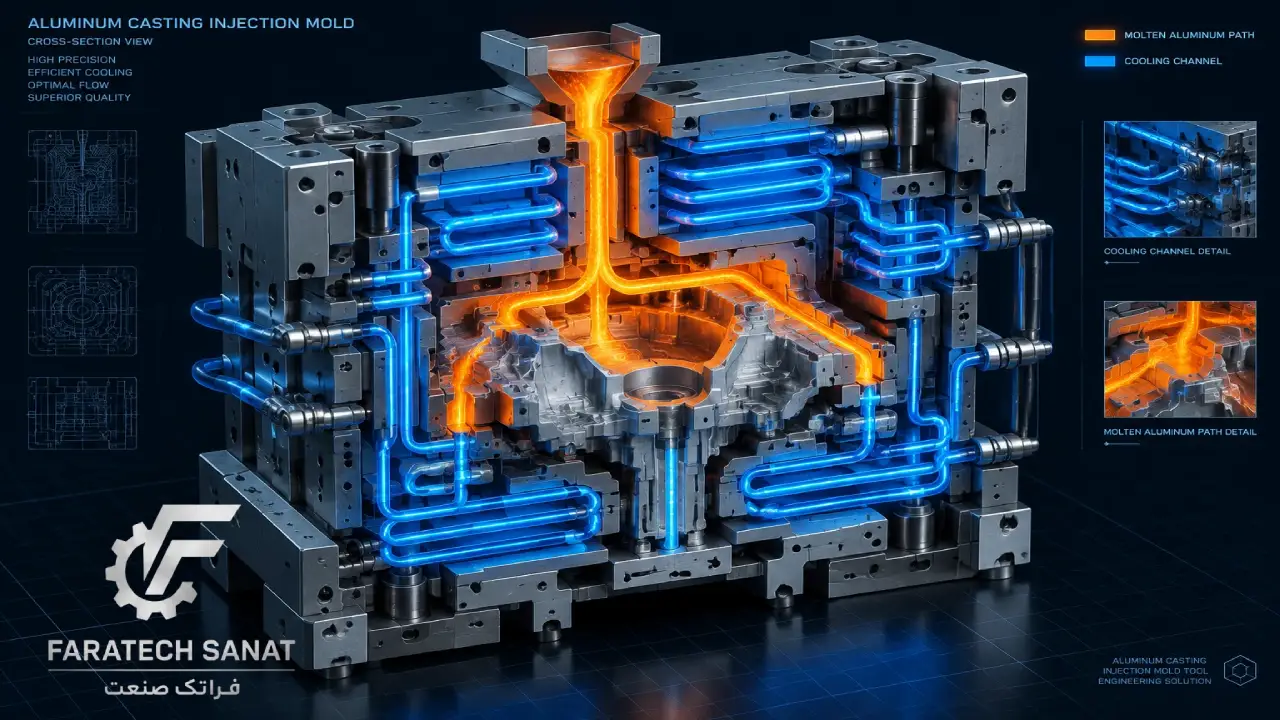
اگر سیستم راه گاه را به منزله مسیر تغذیه قالب بدانیم، سیستم خنک کاری بدون شک قلب تپنده ای است که ثبات عملکردی و بقای مجموعه قالب سازی را تضمین می نماید. در طی هر سیکل تولیدی، مقدار فوق العاده زیادی انرژی گرمایی توسط آلومینیوم مذاب به بلوک های فولادی منتقل می شود. اگر این حجم از حرارت به شیوه ای مهندسی شده و یکنواخت دفع نشود، قالب در مدت کوتاهی به نقطه اشباع حرارتی رسیده و کنترل ابعادی قطعات به کلی ناممکن خواهد شد. نقش سیستم خنک کاری و راه گاه در کیفیت قطعات دایکاست آلومینیوم در این بخش به یکدیگر گره می خورد، زیرا انتقال حرارت نامناسب عملکرد بهترین راه گاه ها را نیز بی اثر می کند.
کانال های گردش آب یا روغن که در عمق فولاد قالب تعبیه می شوند، موظف هستند با ایجاد یک گرادیان دمایی پیوسته، سرعت انتقال حرارت را تنظیم کنند. سیستم خنک کاری وظیفه دارد تعادل دمایی را میان بخش های ضخیم و نازک قطعه برقرار سازد تا از تمرکز تنش در یک نقطه خاص جلوگیری شود. عدم مدیریت صحیح این سیستم، منجر به افزایش بی رویه دمای کاری قالب شده که عواقبی همچون تغییر ساختار کریستالی آلومینیوم، کاهش خواص مکانیکی قطعه و فرسودگی سریع اجزای متحرک قالب نظیر پران ها و کشویی ها را به همراه دارد. به همین دلیل مهندسی دقیق مدار های خنک کننده از ارکان اصلی طراحی قالب های مدرن محسوب می شود.
کنترل شوک حرارتی؛ چگونه با خنک کاری اصولی قالب خود را از ترک خوردن نجات دهیم
قالب های دایکاست از گران قیمت ترین فولاد های گرم کار ساخته می شوند، اما حتی این آلیاژ های سرسخت نیز در برابر نوسانات دمایی شدید آسیب پذیر هستند. در هر شلیک تزریق، دمای سطح قالب در کسری از ثانیه از حدود دویست درجه سانتی گراد به بیش از ششصد درجه می رسد و بلافاصله با پاشش مواد روان کار و چرخش سیال خنک کننده داخلی، دما به سرعت افت می کند. این انبساط و انقباض مداوم در لایه های سطحی، پدیده ای خطرناک به نام خستگی حرارتی را پدید می آورد که ثمره آن پیدایش ترک های عنکبوتی یا شبکه ای روی سطح قالب است.
این پدیده که در اصطلاح فنی به آن چکینگ حرارتی گفته می شود، کیفیت سطحی قطعات را به شدت تخریب کرده و به مرور زمان باعث شکست کامل قالب می شود. برای مهار این شوک های ویرانگر، سیستم خنک کاری باید دمای بدنه قالب را همواره در یک بازه پایدار و کنترل شده نگه دارد تا دامنه نوسان حرارتی به حداقل برسد. این هدف از طریق رعایت فاصله استاندارد کانال های آب گرد از سطح فرم دار، یکنواختی قطر سوراخ ها و به کارگیری جریان های متلاطم درون لوله ها برای بالا بردن ضریب انتقال حرارت محقق می شود. یک سیستم خنک کاری بی نقص می تواند تنش های حرارتی را مهار کرده و عمر مفید فولاد قالب را چندین برابر کند.
تاثیر مستقیم و معجزه آسای سیستم خنک کاری بر روی کاهش زمان چرخه تولید
در محاسبات اقتصادی کارخانجات دایکاست، زمان چرخه تولید مهم ترین شاخص تعیین کننده سودآوری است. هر چقدر زمان تولید یک قطعه کوتاه تر باشد، ظرفیت خروجی خط در یک شیفت کاری بیشتر شده و هزینه های سربار مانند استهلاک دستگاه، مصرف برق و دستمزد نیروی انسانی به ازای هر قطعه کاهش می یابد. بخش عمده ای از زمان هر چرخه، مربوط به مرحله انجماد مذاب است؛ یعنی زمانی که باید منتظر ماند تا آلومینیوم از حالت مایع به جامد تبدیل شده و به استحکام کافی برای خروج از قالب برسد.
یک سیستم خنک کاری پیشرفته و مهندسی شده می تواند زمان این فاز را به شکل چشمگیری کاهش دهد. با تعبیه مدار های خنک کاری اختصاصی در نقاط تمرکز حرارت، گرمای نهان ذوب با بالاترین راندمان تخلیه می شود. به عنوان مثال، اگر با یک طراحی هوشمندانه بتوان زمان انجماد را تنها پنج ثانیه کاهش داد، در تیراژ های صد هزار عددی، صد ها ساعت در زمان کارکرد ماشین آلات صرفه جویی خواهد شد. این کاهش زمان به معنای بازگشت سریع تر سرمایه اولیه ساخت قالب و افزایش چشمگیر توان رقابتی شما در بازار تولید قطعات صنعتی است.
انقباض و تاب برداشتن قطعات آلومینیومی؛ دردسر هایی که فقط با مدیریت دما حل می شوند
آلومینیوم در حین تغییر فاز از مذاب به جامد، دچار کاهش حجم یا انقباض حرارتی می شود. اگر نرخ این انقباض در سراسر قطعه یکدست و متوازن نباشد، تنش های پسماند شدیدی در ساختار داخلی فلز محبوس می شوند. بخش های ضخیم تر قطعه حرارت بیشتری در خود نگه می دارند و دیرتر سرد می شوند، در حالی که پره ها و دیواره های نازک به سرعت منجمد می گردند. این عدم تعادل در زمان انجماد باعث کشیده شدن بخش های نازک توسط بخش های ضخیم شده و در نهایت قطعه پس از خروج از قالب دچار تابیدگی و تغییر فرم ابعادی می شود.
کنترل این معضل بزرگ تنها از طریق بالانس دقیق سیستم خنک کاری امکان پذیر است. طراح باید با افزایش شدت خنک کاری در مقاطع ضخیم از طریق به کارگیری بوش های خنک کننده پر بازده و کاهش شدت جریان در نقاط نازک، شرایطی را فراهم کند که تمام هندسه قطعه با یک شیب دمایی یکنواخت به دمای انجماد برسند. این هماهنگی دمایی مانع از تجمع تنش های موضعی شده و دقت ابعادی، تلرانس های هندسی و تختی سطوح قطعه را دقیقا منطبق بر نقشه های فنی تضمین می نماید.
تقاطع سرنوشت ساز؛ وقتی سیستم راه گاه و خنک کاری باید با هم هماهنگ شوند
تفکیک کردن سیستم راه گاه از سیستم خنک کاری در طراحی قالب، بزرگ ترین خطایی است که یک مهندس می تواند مرتکب شود. این دو بخش در حقیقت مانند دو کفه یک ترازو هستند که پایداری فرایند را رقم می زنند. بهترین و بی نقص ترین سیستم های ورودی مذاب اگر در کنار یک مدار خنک کاری ناهمگون قرار گیرند، قطعا خروجی بی کیفیتی تولید خواهند کرد. نقش سیستم خنک کاری و راه گاه در کیفیت قطعات دایکاست آلومینیوم در نقطه تقاطع این دو مکانیزم معنا پیدا می کند؛ جایی که مذاب داغ وارد می شود و هم زمان حرارت آن توسط کانال های خنک کننده مهار می گردد.
هنگامی که آلومینیوم از راه گاه عبور می کند، مقداری از انرژی حرارتی خود را به دیواره های ورودی منتقل می کند. اگر در این ناحیه خنک کاری بیش از حد قوی باشد، فلز در گلوگاه ورودی پیش از پر شدن کامل قالب یخ می زند و مسیر بسته می شود. از طرف دیگر، اگر در مجاورت راه گاه اصلی خنک کاری ضعیف باشد، این بخش به شدت داغ شده و باعث می شود قطعه در هنگام پران پاره شود یا فلز به سطح قالب جوش بخورد. بنابراین تعیین دقیق جایگاه کانال های خنک کننده نسبت به محل ورود مذاب، مرز میان یک تولید موفق و یک شکست پر هزینه است.
تعادل حرارتی در قالب دایکاست دقیقا به چه معناست و چطور آن را ایجاد کنیم
تعادل حرارتی وضعیتی پایدار است که در آن نرخ گرمای ورودی به قالب در هر کورس تزریق، دقیقا با مجموع گرمای دفع شده توسط سیستم خنک کاری، پاشش روان کار، انتقال حرارت به بدنه دستگاه و تشعشع محیطی برابر باشد. در شرایط تعادل حرارتی، دمای قالب پس از چند ضربه اولیه به یک عدد ثابت می رسد و در تمام طول شیفت کاری بدون نوسان باقی می ماند. برای ایجاد چنین ثباتی، مهندس طراح باید نقشه توزیع حرارت را به صورت نقطه به نقطه بررسی کند.
مناطقی که حجم مذاب بیشتری از آن ها عبور می کند، مانند اطراف راه گاه اصلی و مقاطع ضخیم، نیازمند دبی بالاتر آب و استفاده از تیغه های هدایت جریان آب هستند تا حرارت اضافی را تخلیه کنند. در مقابل، بخش های دوردست قالب که مذاب کمتری دریافت می کنند، باید کمتر خنک شوند تا از سرد شدن بیش از حد آن ها جلوگیری گردد. با بالانس کردن دقیق دبی و دمای ورودی سیال در مدار های مختلف قالب، یک تعادل حرارتی بی نقص ایجاد می شود که متضمن تکرار پذیری خواص قطعات در تیراژ های بالا است.
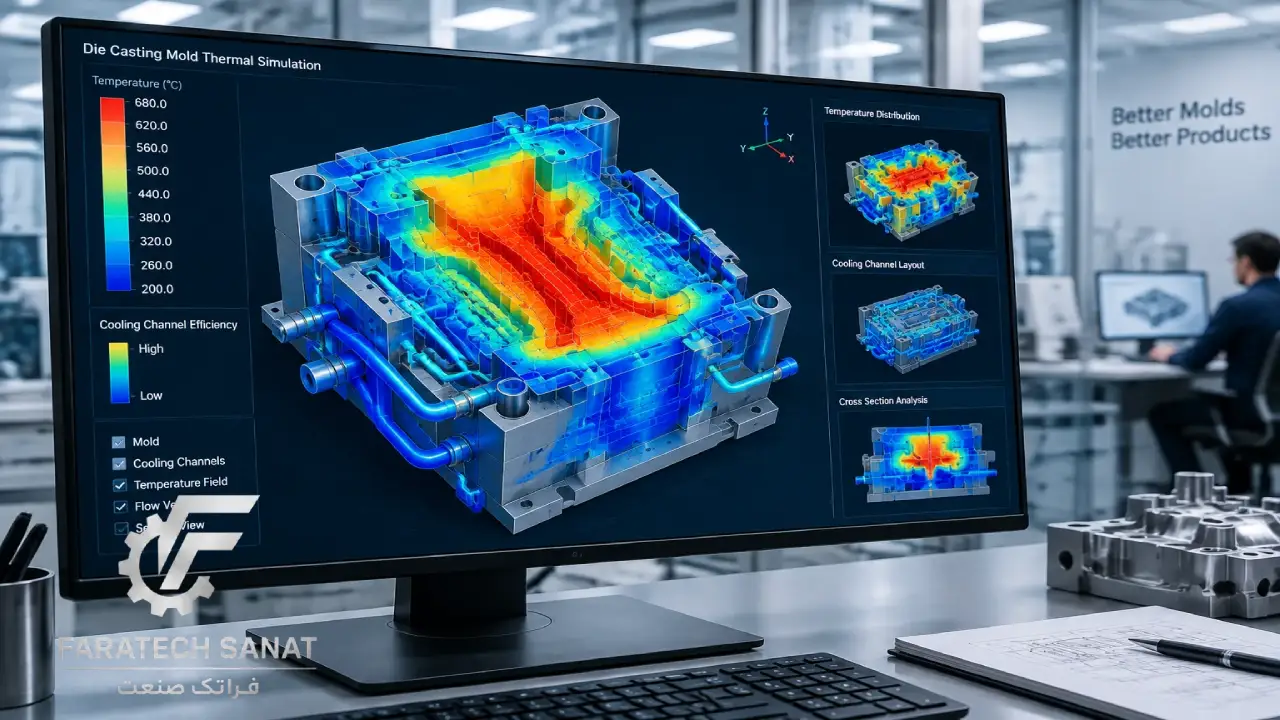
شبیه سازی نرم افزاری؛ چگونه قبل از ساخت قالب خطاهای این دو سیستم را پیدا کنیم
در عصر حاضر، دوران آزمون و خطای سنتی در کارگاه های قالب سازی به پایان رسیده است. ساخت فیزیکی قالب بر پایه حدس و گمان، ریسک های مالی وحشتناکی را به همراه دارد. نرم افزار های شبیه ساز تخصصی دایکاست ابزار های قدرتمندی هستند که به مهندسان اجازه می دهند کل فرایند تزریق، جریان سیال، رفتار گاز ها و الگوی انجماد را در یک محیط مجازی با دقت بسیار بالا تحلیل کنند. با استفاده از این ابزار ها، شما می توانید پیش از بریدن اولین قطعه فولاد، عملکرد راه گاه ها و مدار های خنک کننده را محک بزنید.
این نرم افزار ها نقاط تشکیل تخلخل، مسیر های حبس هوا، افت فشار های غیر عادی و هات اسپات ها یا همان کانون های داغ قالب را به صورت گرافیکی نمایش می دهند. طراح می تواند موقعیت راه گاه را تغییر دهد، ضخامت ورودی را اصلاح کند یا مدار های خنک کاری را به نقاط بحرانی نزدیک تر سازد و اثرات آن را بلافاصله مشاهده کند. این بازبینی های مکرر مجازی، تمام عیوب پنهان طرح را آشکار کرده و دستیابی به یک طراحی بی عیب و نقص را با کمترین هزینه و در کوتاه ترین زمان ممکن میسر می سازد.
نقش راه گاه های هوایی در کنار سیستم خنک کاری برای خروج گاز های حبس شده
سیستم هدایت مذاب بدون داشتن مجاری مناسب برای خروج هوا، عملکرد کاملی نخواهد داشت. راه گاه های هوایی یا ونت ها شیار های فوق العاده ظریفی هستند که در خط جدایش قالب تعبیه می شوند تا هوای داخل محفظه و گاز های متصاعد شده از مواد روان کار را در لحظه ورود آلومینیوم به بیرون هدایت کنند. این بخش ارتباط تنگاتنگی با سیستم خنک کاری دارد، زیرا کنترل دمای فولاد در ناحیه ونت ها تعیین کننده کارایی آن ها است.
اگر خنک کاری در محدوده ونت ها به اندازه کافی نباشد، آلومینیوم مذاب به دلیل سیالیت بالا وارد این درز های باریک شده و باعث ایجاد پلیسه های شدید و مسدود شدن مسیر خروج هوا در ضربات بعدی می شود. در طرف مقابل، اگر این بخش بیش از حد سرد باشد، هوا پیش از خروج کامل حبس شده و باعث ایجاد عیب نیامد در لبه های انتهایی قطعه می گردد. هماهنگی هوشمندانه میان عمق شیار های هوایی، زاویه قرارگیری آن ها و مدار های خنک کاری اطراف، تخلیه کامل گاز ها را تضمین کرده و قطعه ای کاملا چگال و بی نقص به دست می دهد.
جدول جامع بررسی عملکرد سیستم ها و عواقب طراحی
در جدول زیر اثرات طراحی صحیح هر یک از متغیر ها در مقایسه با پیامد های ناشی از محاسبات نادرست به صورت دقیق و کاربردی گردآوری شده است:
| پارامتر مهندسی در طراحی قالب | شرایط در صورت طراحی اصولی و استاندارد | مشکلات و خسارات ناشی از طراحی غیر اصولی |
|---|---|---|
| ابعاد و مقطع راه گاه اصلی | ایجاد جریان لایه ای مذاب، هدایت بدون تلاطم و پر شدن یکدست تمام حفره ها | پاشش سوزنی، حبس شدید هوا، تشکیل اکسید های فلزی و افت شدید تراکم قطعه |
| سرعت خطی مذاب در گلوگاه | پر شدن سریع زوایای نازک قبل از افت دما و فشرده سازی مناسب مذاب در فاز سوم | افت فشار تزریق در سرعت های پایین و سایش شدید فولاد قالب در سرعت های بالا |
| توزیع کانال های خنک کاری | خنک شدن هم زمان مقاطع نازک و ضخیم، تثبیت ابعادی و جلوگیری از تابیدگی | تمرکز تنش های کششی، دفرمه شدن قطعه پس از پران و ایجاد ترک های خستگی در فولاد |
| تعادل حرارتی کل قالب | کاهش چشمگیر زمان چرخه تولید، کاهش استهلاک دستگاه و پایداری خواص متالورژیکی | داغ شدن موضعی قالب، چسبیدن فلز، سوختن روان کار و افزایش شدید درصد ضایعات |
| هماهنگی ونت ها و مدار های سردکننده | خروج کامل گاز های محبوس، عدم ایجاد پلیسه و دستیابی به سطوح صاف و صیقلی | مسدود شدن زود هنگام منافذ خروج هوا، ایجاد تاول روی سطح قطعه و خطای نیامد |
بزرگ ترین اشتباهات در طراحی سیستم خنک کاری و راه گاه که هزینه های شما را چند برابر می کنند
تجربه نشان داده است که بخش عمده ای از شکست پروژه های دایکاست ناشی از تکرار چند اشتباه متداول در مرحله نقشه کشی و ساخت قالب است. عدم درک متقابل از رفتار حرارتی و مکانیکی قالب باعث می شود که کارگاه های تولیدی همواره با ضایعات بالا و توقف های مکرر دست به گریبان باشند. شناخت دقیق این گلوگاه های خطا به شما امکان می دهد تا با پیشگیری به موقع، حاشیه سود تولید را به طور چشمگیری افزایش دهید و کیفیت خروجی را در سطح استاندارد های بین المللی حفظ کنید.
برخی از این خطا ها ماهیت هندسی دارند و به طراحی زوایا و کانال ها مربوط می شوند، در حالی که برخی دیگر حاصل عدم توجه به خواص فیزیکی سیالات خنک کننده و اثرات متقابل دما بر فولاد ابزار هستند. در ادامه به تشریح سه مورد از پر هزینه ترین و رایج ترین این اشتباهات صنعتی می پردازیم و راهکار های عملی و کارگاهی برای غلبه بر هر یک از آن ها را بررسی خواهیم کرد.
سرد شدن زود هنگام مذاب یا نیامد کردن قطعه و ترفند های تجربی برای رفع آن
عیب اتصال سرد یا نیامد کردن زمانی پدیدار می شود که دو یا چند جبهه از مذاب آلومینیوم پس از پیمودن مسیر های طولانی در قالب به یکدیگر می رسند، اما به دلیل افت حرارت بیش از حد توانایی در هم آمیختن و جوش خوردن کامل را ندارند. این عیب به صورت یک خط درز یا شکاف روی سطح قطعه ظاهر می شود و مقاومت مکانیکی سازه را به شدت تخریب می کند. دلیل اصلی این نقص فنی، ضخامت ناکافی راه گاه ها، طولانی بودن بیش از حد مسیر حرکت مذاب یا خنک کاری بی رویه در فواصل اولیه تزریق است.
برای غلبه بر این چالش، اولین اقدام مهندسی افزایش موضعی ضخامت ورودی راه گاه به منظور کاهش افت اصطکاکی و حرارتی مذاب است. ترفند تجربی دیگر، تعبیه محفظه های سرریز یا اورفلو در دورترین نقاط نسبت به راه گاه است. این محفظه ها مذاب سرد اولیه را که در نوک جریان حرکت می کند به داخل خود می کشند و اجازه می دهند آلومینیوم داغ و تازه در بدنه اصلی قطعه جایگزین شود. همچنین اصلاح دمای سیال خنک کاری در مسیر های منتهی به بخش های نازک می تواند زمان لازم برای جوش خوردن کامل جریان های مذاب را فراهم سازد.
چرا آلومینیوم به سطح قالب می چسبد و راه حل جلوگیری از آن چیست
پدیده لحیم کاری یا چسبیدن آلومینیوم مذاب به سطح حفره قالب یکی از آزار دهنده ترین معضلات در خطوط دایکاست است. این اتفاق زمانی رخ می دهد که دمای موضعی سطح فولاد از حد معینی فراتر رفته و لایه محافظ اکسیدی از بین می رود. در این حالت، اتم های آلومینیوم تمایل شدیدی به نفوذ در شبکه کریستالی آهن پیدا می کنند و یک پیوند بین فلزی بسیار مستحکم میان مذاب و قالب تشکیل می شود. نتیجه این فرایند، کنده شدن قطعه در هنگام پران، تخریب صافی سطح و توقف خط تولید جهت پولیش کاری مجدد است.
منشا اصلی این خرابی، ضعف سیستم خنک کاری در کانون های داغ به ویژه در مناطق روبروی ورودی راه گاه است؛ جایی که بیشترین حجم مذاب با سرعت بالا به فولاد بر خورد می کند. راه حل اساسی برای پیشگیری از این مشکل، استفاده از سیستم های خنک کاری متمرکز نظیر پین های خنک کننده با رسانایی حرارتی بالا یا اسپری هدفمند روان کار ها در آن نقطه بحرانی است. علاوه بر این، کاهش دمای نقطه ای با بهبود جریان آب گرد داخلی مانع از فعال شدن پیوند های بین فلزی شده و از چسبیدن مذاب جلوگیری می نماید.
رسوب گرفتن کانال های آب؛ چرا خنک کاری بعد از مدتی ضعیف می شود و چطور از آن جلوگیری کنیم
یک پدیده پنهان اما به شدت مخرب در قالب های دایکاست، افت تدریجی راندمان سیستم خنک کاری در گذر زمان است. بسیاری از تولید کنندگان شکایت دارند که قالب در ماه های ابتدایی تولید قطعات کاملا بی نقصی ارائه می دهد، اما پس از مدتی زمان چرخه افزایش یافته و قطعات دچار اعوجاج می شوند. عامل اصلی این افت راندمان، تشکیل رسوبات آهکی، زنگ زدگی و تجمع لجن در دیواره های داخلی کانال های خنک کننده است.
املاح موجود در آب مصرفی تحت تاثیر حرارت بالای قالب رسوب کرده و لایه ای سخت با هدایت حرارتی بسیار ضعیف روی دیواره های فولادی تشکیل می دهند. این لایه رسوبی مانند یک عایق حرارتی قدرتمند عمل می کند و مانع از انتقال موثر گرما از فولاد به آب می شود. برای خنثی کردن این مشکل خانمان سوز، استفاده از آب های بدون سختی و به کارگیری سیستم های مدار بسته با افزودنی های ضد رسوب و ضد خوردگی الزامی است. همچنین شستشوی دوره ای کانال های خنک کاری با اسید های ضعیف و رسوب زدا های مخصوص، راندمان حرارتی قالب را در بالاترین سطح ممکن حفظ می کند.
سوالات متدوالی که طراحان و تولید کنندگان قطعات دایکاست می پرسند
در این بخش به بررسی و پاسخ گویی دقیق به پرتکرار ترین پرسش های فنی پیرامون سیستم های راه گاه و خنک کاری می پردازیم تا ابهامات موجود در این زمینه مرتفع گردد:
۱. بهترین دمای آب یا روغن برای سیستم خنک کاری قالب دایکاست آلومینیوم چقدر است؟
دمای مطلوب سیال ورودی بسته به ضخامت قطعه و نوع آلیاژ آلومینیوم معمولا بین هفتاد تا صد و بیست درجه سانتی گراد متغیر است. برای تثبیت این دما، استفاده از دستگاه های ترموکست یا کنترل کننده دمای قالب به شدت توصیه می شود تا از وارد آمدن شوک حرارتی ناشی از ورود آب کاملا سرد جلوگیری به عمل آید.
۲. آیا می توانیم برای کاهش هزینه های ساخت قالب، سیستم خنک کاری را ساده تر طراحی کنیم؟
پاسخ قطعا منفی است. کاهش مدار های خنک کاری یا حذف کانال های عمیق شاید هزینه ماشین کاری قالب را به میزان اندکی کاهش دهد، اما در مرحله تولید به دلیل افزایش سرسام آور زمان چرخه، تابیدگی قطعات و نرخ بالای ضایعات، زیان های مالی جبران ناپذیری به بار خواهد آورد.
۳. دلیل اصلی ایجاد مک و حفره در قطعات دایکاست چیست و آیا به طراحی راه گاه ربط دارد؟
ایجاد حفره ها ناشی از دو عامل مجزا شامل تخلخل گازی و تخلخل انقباضی است. تخلخل گازی مستقیما به طراحی نادرست راه گاه و ایجاد جریان متلاطم مربوط می شود، در حالی که تخلخل انقباضی ناشی از ضعف سیستم خنک کاری در دفع حرارت از مقاطع ضخیم است؛ بنابراین هر دو سیستم در پیدایش این عیب سهم دارند.
۴. عمر مفید یک قالب دایکاست چقدر به طراحی دقیق سیستم خنک کاری وابسته است؟
طراحی صحیح سیستم خنک کاری تاثیر مستقیمی بر عمر قالب دارد. یک سیستم انتقال حرارت یکنواخت با مهار تنش های حرارتی و جلوگیری از خستگی زودرس فولاد می تواند تیراژ تولید قالب را از پنجاه هزار ضربه به بیش از دویست هزار ضربه افزایش دهد.
۵. برای شبیه سازی حرکت آلومینیوم مذاب در راه گاه چه نرم افزار هایی بهترین خروجی را می دهند؟
نرم افزار های مگماسافت، پروکست و فلو تری دی در حال حاضر قدرتمند ترین ابزار های شبیه سازی دینامیک سیالات و انتقال حرارت در جهان هستند که قابلیت پیش بینی دقیق رفتار مذاب و جانمایی مدار های خنک کننده را دارا می باشند.
۶. چگونه می توانیم در حین تولید متوجه شویم که کانال های خنک کاری دچار گرفتگی شده اند؟
نصب گیج های فشار و سنسور های اندازه گیری دبی جریان در ورودی و خروجی مدار ها، ساده ترین روش مانیتورینگ است. هرگونه افت ناگهانی در دبی سیال یا افزایش غیر عادی دمای قطعات خارج شده از قالب، نشانه قطعی گرفتگی یا رسوب در مسیر های خنک کاری است.
۷. آیا طراحی راه گاه و سیستم خنک کاری برای آلیاژ های مختلف آلومینیوم تفاوت دارد؟
بله، آلیاژ هایی با درصد سیلیسیم بالاتر نظیر آ ۳۸۰ دارای سیالیت بیشتری هستند و به راه گاه های متفاوتی نسبت به آلیاژ های با درصد خلوص بالاتر نیاز دارند. همچنین ظرفیت گرمایی ویژه و دامنه دمای انجماد در هر آلیاژ متفاوت بوده و مستلزم تنظیم اختصاصی مدار های خنک کننده است.
در پایان می توان نتیجه گرفت که نقش سیستم خنک کاری و راه گاه در کیفیت قطعات دایکاست آلومینیوم یک واقعیت اثبات شده و غیر قابل انکار در مهندسی تولید مدرن است. تسلط بر محاسبات مکانیک سیالات در طراحی راه گاه ها و تلفیق هوشمندانه آن با اصول ترمودینامیک در سامانه های خنک کاری، تنها رمز دستیابی به بالاترین راندمان اقتصادی، کاهش ضایعات و تضمین کیفیت پایدار در صنعت دایکاست به شمار می رود.



No comment