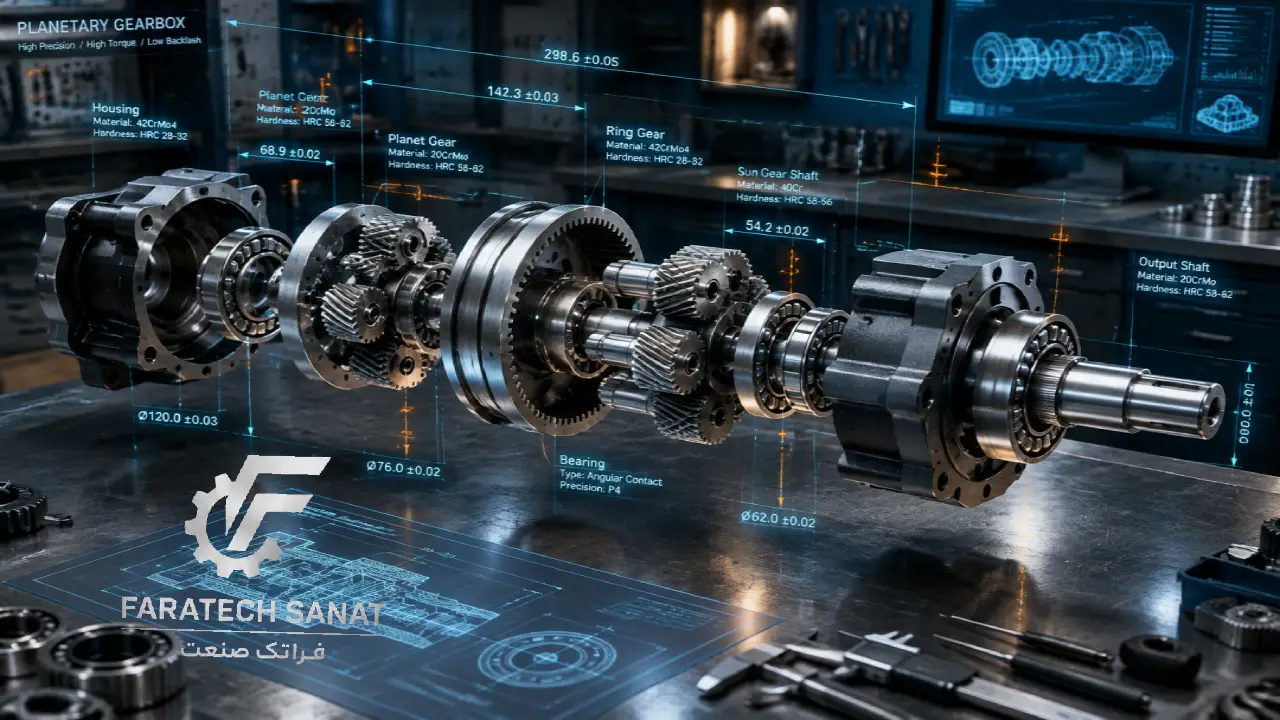
اگر تجربه دمونتاژ و بازسازی یک گیربکس صنعتی، پمپ هیدرولیک، توربین یا قالب تزریق دقیق را داشته باشید، احتمالا با این مشکل روبرو شده اید که قطعات پس از اندازه گیری و ساخت، در زمان مونتاژ نهایی به درستی روی هم قرار نمی گیرند. ممکن است شفت داخل یاتاقان قفل شود، سوراخ های پیچ با یکدیگر هم راستا نباشند یا لقی بعضی از قطعات از مقدار مجاز بیشتر شود.
در نگاه اول، ممکن است تصور کنید مشکل از ماشین کاری یا مونتاژ است؛ اما در بسیاری از موارد، ریشه مشکل به مرحله اندازه گیری و تحلیل مهندسی معکوس برمی گردد. قطعات یک مجموعه به صورت جداگانه عمل نمی کنند. هر قطعه بخشی از یک زنجیره ابعادی و هندسی است و کوچک ترین خطا در چند قطعه می تواند در پایان، به یک خطای جدی در کل مجموعه تبدیل شود.
به همین دلیل، مدیریت خطای ابعادی و انباشتگی تلرانس در مهندسی معکوس قطعات دمونتاژ اهمیت زیادی دارد. در این مقاله، روش شناسایی منابع خطا، تحلیل زنجیره تلرانسی، انتخاب روش محاسبه و راهکارهای کنترل خطا در مرحله ساخت و مونتاژ را بررسی می کنیم.
خدمات طراحی و مهندسی معکوس در فراتک صنعت
چرا قطعات مهندسی معکوس شده در زمان مونتاژ درست روی هم قرار نمی گیرند؟
مهندسی معکوس فقط به معنی اندازه گیری چند قطعه با کولیس و تبدیل آن ها به مدل سه بعدی نیست. قطعه ای که از یک دستگاه قدیمی باز می شود، ممکن است در طول سال ها دچار سایش، خوردگی، تغییر شکل، خستگی یا تغییرات حرارتی شده باشد. بنابراین ابعادی که روی قطعه فرسوده اندازه گیری می شوند، لزوما همان ابعاد اولیه طراحی نیستند.
از طرف دیگر، هر ابزار اندازه گیری مقدار مشخصی خطا دارد. اگر این خطاها در کنار تلرانس های ساخت قطعات مختلف قرار بگیرند، نتیجه نهایی می تواند با مدل طراحی تفاوت زیادی داشته باشد.
برای مثال، فرض کنید پنج قطعه در یک مسیر محوری قرار گرفته اند و هر کدام فقط ۰.۰۲ میلی متر خطای مثبت دارند. مجموع این خطاها به شکل زیر خواهد بود:
۰.۰۲ + ۰.۰۲ + ۰.۰۲ + ۰.۰۲ + ۰.۰۲ = ۰.۱۰ میلی متر
همین مقدار خطا ممکن است در یک اتصال پرسی، محل نشیمنگاه یاتاقان یا مسیر حرکت شفت، باعث ایجاد تداخل و اختلال در عملکرد شود.
انباشتگی تلرانس دقیقا چگونه اتفاق می افتد؟
انباشتگی تلرانس به مجموع خطاهای ابعادی و هندسی قطعاتی گفته می شود که روی یک ویژگی مهم عملکردی، مانند لقی، فاصله، هم محوری یا میزان تداخل تاثیر می گذارند.
این خطا معمولا از ترکیب عوامل زیر به وجود می آید:
- تلرانس ساخت قطعات
- خطای اندازه گیری
- سایش و خوردگی قطعه قدیمی
- تغییر شکل ایجاد شده در زمان کارکرد
- خطای مونتاژ و بستن پیچ ها
- خطاهای زاویه ای و موقعیتی
- تغییرات دمایی قطعه و محیط
در مهندسی معکوس، این موضوع حساس تر است؛ چون مهندس با قطعه ای مواجه است که ممکن است دیگر شکل و ابعاد اولیه خود را نداشته باشد. بنابراین باید ابتدا وضعیت واقعی قطعه را تحلیل کرد و سپس ابعاد نامی و تلرانس های مناسب را از روی شواهد فنی، استانداردها و عملکرد مجموعه بازسازی کرد.
نمونه ساده از انباشتگی تلرانس خطی
فرض کنید سه قطعه استوانه ای داخل یک محفظه قرار گرفته اند و باید در انتهای مجموعه، ۰.۵ میلی متر لقی باقی بماند. اگر هر قطعه دارای تلرانس ۰.۰۵ میلی متر باشد، مجموع تلرانس قطعات برابر است با:
۰.۰۵ + ۰.۰۵ + ۰.۰۵ = ۰.۱۵ میلی متر
اگر محفظه نیز دارای تلرانس ۰.۱ میلی متر باشد، مقدار کلی تغییرات در بدترین حالت به ۰.۲۵ میلی متر می رسد. در نتیجه، لقی نهایی می تواند از ۰.۵ میلی متر به ۰.۲۵ میلی متر کاهش پیدا کند.
این مثال نشان می دهد که حتی زمانی که تلرانس هر قطعه به تنهایی قابل قبول به نظر می رسد، ترکیب آن ها می تواند عملکرد مجموعه را تحت تاثیر قرار دهد.
اثر خطاهای زاویه ای و هندسی
در مجموعه های واقعی، خطاها فقط در راستای یک خط مستقیم رخ نمی دهند. کجی سطح، عدم توازی، عدم تعامد، لنگی و خطای موقعیت سوراخ ها نیز بخشی از زنجیره تلرانسی هستند.
برای مثال، اگر یک سطح نشیمنگاه فقط ۰.۰۵ درجه انحراف داشته باشد، این خطا در طول یک شفت ۵۰۰ میلی متری به شکل زیر افزایش پیدا می کند:
Δy = L × tan θ
در این مثال، انحراف انتهای شفت حدود ۰.۴۳ میلی متر خواهد بود. چنین خطایی می تواند باعث تماس لبه ای دندانه های چرخدنده، افزایش لرزش، ایجاد صدای غیر عادی و کاهش عمر یاتاقان شود.
بنابراین در مهندسی معکوس قطعات دوار، اندازه قطرها به تنهایی کافی نیست. هم محوری، لنگی، تعامد و موقعیت سطوح نیز باید بررسی شوند.
پنج منبع اصلی خطای ابعادی در مهندسی معکوس
در این بخش 5 منبع اصلی را بررسی می کنیم:
۱. سایش، خوردگی و تغییر شکل قطعه
قطعه ای که سال ها در یک خط تولید کار کرده، معمولا دیگر هندسه اولیه خود را ندارد. سایش در محل کاسه نمد، بیضی شدن محل یاتاقان، خوردگی سطحی، پیتینگ و تغییر شکل ناشی از بار، از رایج ترین مشکلات قطعات مستهلک هستند.
اگر همین سطوح فرسوده مستقیما وارد مدل CAD شوند، در واقع عیوب قطعه قدیمی را بازتولید کرده اید. برای جلوگیری از این مشکل، باید بخش های کمتر استفاده شده قطعه، سطوح سالم، ابعاد استاندارد و کاتالوگ قطعات مشابه را نیز بررسی کنید.
۲. آسیب های ایجاد شده هنگام دمونتاژ
روش باز کردن قطعات می تواند روی ابعاد و شکل آن ها تاثیر بگذارد. استفاده از پولی کش نامناسب، فشار بیش از حد جک هیدرولیک، ضربه مستقیم چکش یا حرارت دادن قطعه برای باز کردن اتصال زنگ زده، ممکن است باعث تاب برداشتن یا تغییر شکل موضعی شود.
بهتر است پس از دمونتاژ، قطعه بلافاصله اندازه گیری نشود. ابتدا باید آثار ضربه، تنش و تغییر شکل احتمالی بررسی شود. در قطعات حساس، انجام بازرسی اولیه و کنترل آزاد بودن تنش های داخلی نیز اهمیت دارد.
۳. خطای ابزار اندازه گیری
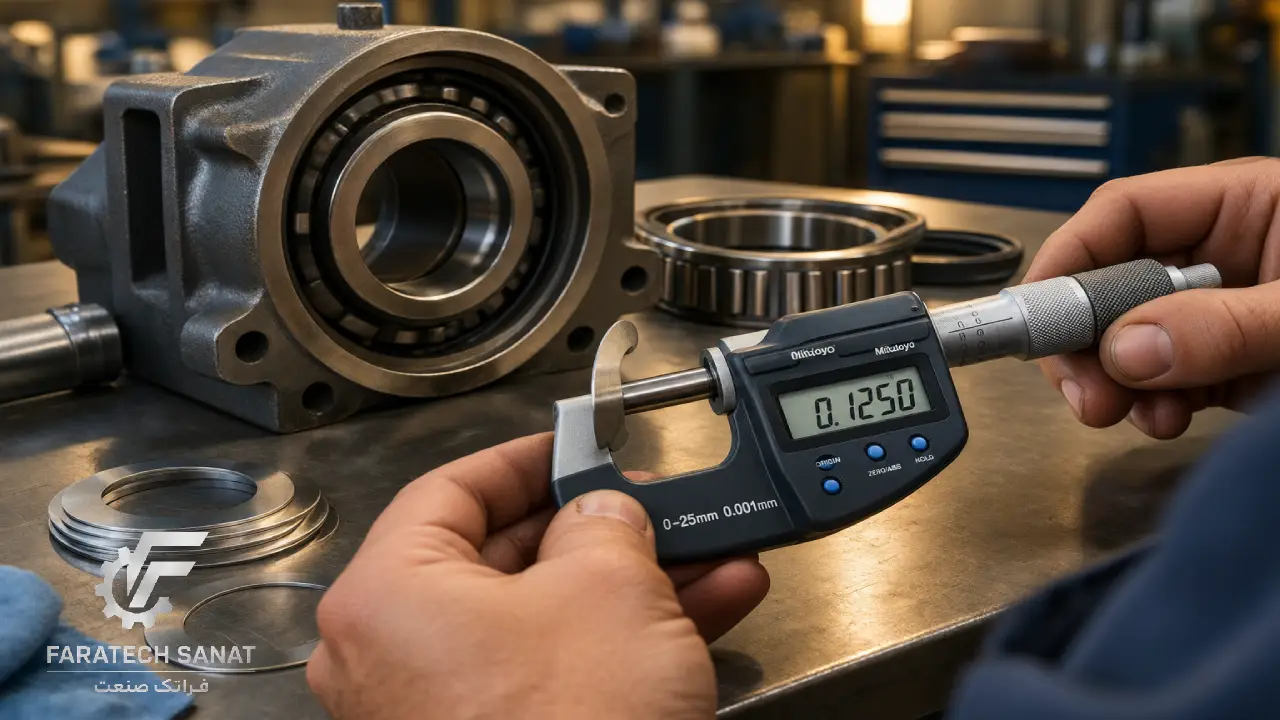
هر ابزار اندازه گیری محدوده دقت مشخصی دارد. انتخاب ابزار باید بر اساس حساسیت بعد مورد نظر انجام شود.
| ابزار اندازه گیری | خطاها و محدودیت های رایج |
|---|---|
| کولیس دیجیتال | محدودیت دقت، خطای فک ها و خطای ناشی از قرارگیری نامناسب |
| میکرومتر | خطای فشار دست، آلودگی سطح و خطای تنظیم صفر |
| دستگاه CMM | خطای کالیبراسیون، دمای محیط، پراب و روش تعریف المان |
| اسکنر سه بعدی | نویز سطح، خطای بازتاب، خطای لبه ها و خطای ثبت سوراخ های عمیق |
| گیج های تخصصی | محدودیت محدوده اندازه گیری و وابستگی به روش استفاده |
در ابعاد بسیار حساس، بهتر است اندازه گیری با چند روش مختلف تکرار شود تا خطای احتمالی ابزار یا اپراتور مشخص شود.
۴. انتخاب نادرست مبناها
اگر مبنای اندازه گیری با نحوه عملکرد واقعی قطعه یکسان نباشد، حتی اندازه های دقیق نیز می توانند نتیجه اشتباه ایجاد کنند.
برای مثال، در یک پوسته گیربکس، مبنای اصلی باید بر اساس سطحی انتخاب شود که قطعه در زمان کارکرد روی آن قرار می گیرد، نه صرفا بزرگ ترین سطح یا تمیزترین وجه قطعه. انتخاب مبنای اشتباه می تواند موقعیت سوراخ ها، محورهای دوران و محل نشیمنگاه ها را جابه جا نشان دهد.
۵. تغییرات دمایی
قطعات فلزی با تغییر دما منبسط یا منقبض می شوند. این موضوع در قطعات بزرگ و قطعات آلومینیومی اهمیت بیشتری دارد. برای نمونه، یک قطعه آلومینیومی یک متری با تغییر دمای ۱۵ درجه سانتی گراد می تواند حدود ۰.۳۴ میلی متر تغییر طول داشته باشد.
اندازه گیری های دقیق باید در دمای مرجع ۲۰ درجه سانتی گراد انجام شوند. اگر این امکان وجود نداشته باشد، باید ضریب انبساط حرارتی متریال در محاسبات لحاظ شود.

روش های تحلیل انباشتگی تلرانس
برای تحلیل انباشتگی تلرانس، سه روش اصلی وجود دارد. انتخاب روش مناسب به حساسیت قطعه، تعداد تولید، هزینه ساخت و میزان ریسک قابل قبول بستگی دارد.
روش بدترین حالت
در روش بدترین حالت، فرض می شود تمام قطعات همزمان در نامطلوب ترین حد تلرانس خود قرار دارند. در این حالت، مجموع خطاها با هم جمع می شوند:
Ttotal = |T1| + |T2| + |T3| + …
مزیت اصلی این روش، اطمینان بالا از مونتاژ پذیری است. اگر طراحی بر اساس این روش انجام شود، حتی قطعاتی که در مرز تلرانس خود تولید شده اند نیز باید قابل مونتاژ باشند.
این روش برای تجهیزات ایمنی، قطعات هوافضا، ابزارهای پزشکی، نمونه سازی و پروژه های کم تیراژ مناسب است. نقطه ضعف آن، افزایش هزینه ماشین کاری به دلیل نیاز به تلرانس های بسته تر است.
روش آماری RSS
در روش RSS یا جذر مجموع مربعات، احتمال قرار گرفتن همه قطعات در بدترین حالت همزمان در نظر گرفته نمی شود. رابطه کلی این روش به شکل زیر است:
TRSS = √(T1² + T2² + T3² + …)
این روش برای تولیدات سری و مجموعه هایی مناسب است که ابعاد قطعات از توزیع آماری قابل پیش بینی پیروی می کنند. با استفاده از RSS می توان بعضی تلرانس ها را بازتر کرد و هزینه ساخت را کاهش داد.
البته این روش زمانی قابل اتکا است که داده های واقعی تولید، ثبات فرایند و توزیع آماری مناسب وجود داشته باشد. در پروژه های تک سازی یا تجهیزات بسیار حساس، استفاده بدون بررسی از RSS می تواند ریسک عدم مونتاژ را افزایش دهد.
شبیه سازی مونت کارلو
در مجموعه های سه بعدی پیچیده، زنجیره تلرانس ممکن است خطی نباشد. در این شرایط، شبیه سازی مونت کارلو گزینه مناسب تری است. در این روش، نرم افزار هزاران یا حتی میلیون ها حالت مختلف از ابعاد و موقعیت ها را تولید می کند و رفتار مجموعه را بررسی می نماید.
خروجی شبیه سازی می تواند شامل موارد زیر باشد:
- احتمال عدم مونتاژ
- محدوده واقعی لقی یا تداخل
- درصد قطعات قابل قبول
- تاثیر هر تلرانس بر نتیجه نهایی
- حساس ترین ابعاد در زنجیره تلرانسی
مقایسه روش های تحلیل تلرانس
| معیار | روش بدترین حالت | روش RSS | روش مونت کارلو |
|---|---|---|---|
| مبنای محاسبه | جمع مستقیم تلرانس ها | جذر مجموع مربعات | شبیه سازی آماری |
| ریسک عدم مونتاژ | بسیار پایین | وابسته به کیفیت داده ها | قابل تنظیم بر اساس هدف |
| هزینه ساخت | بالا | اقتصادی تر | قابل بهینه سازی |
| مناسب برای | تک سازی و قطعات حساس | تولید سری | مجموعه به نرم افزار |
| نیاز به نرم افزار | کم | کم تا متوسط | زیاد |
| دقت در تحلیل سه بعدی | محدود | محدود | بالا |
مراحل استخراج زنجیره تلرانسی
مراحل استخراج زنجیره تلرانسی را در این بخش باهم مرور می کنیم:
گام اول: رسم مسیر مونتاژ
ابتدا از قطعه مبنا شروع کنید و مسیر حرکت ابعاد را تا رسیدن به ویژگی بحرانی دنبال نمایید. این مسیر می تواند از پوسته، واشر، بوش، یاتاقان، شفت و قطعات واسط عبور کند.
برای هر قطعه مشخص کنید که بعد مورد نظر در جهت افزایش فاصله عمل می کند یا باعث کاهش آن می شود. این کار کمک می کند علامت هر بعد در محاسبات به درستی تعیین شود.
گام دوم: مشخص کردن ابعاد بحرانی
همه ابعاد یک مجموعه به یک اندازه مهم نیستند. ابتدا باید ویژگی هایی را مشخص کنید که مستقیما روی عملکرد تاثیر دارند.
نمونه هایی از ابعاد بحرانی عبارتند از:
- لقی محوری شفت داخل پوسته
- لقی شعاعی بین روتور و استاتور
- فاصله درگیری چرخدنده ها
- پیش بار یاتاقان های مخروطی
- فاصله بین قطعات آب بندی
- موقعیت سوراخ های اتصال
- هم محوری محل دو یاتاقان
گام سوم: بازسازی ابعاد نامی
بعد اندازه گیری شده از قطعه فرسوده، همیشه بعد اولیه طراحی نیست. برای مثال، اگر قطر محل نشیمنگاه شفت به جای ۵۰ میلی متر، مقدار ۴۹.۹۴ میلی متر اندازه گیری شود، باید احتمال سایش بررسی شود.
برای تعیین بعد نامی می توان از منابع زیر کمک گرفت:
- سطوح سالم و بدون سایش قطعه
- ابعاد بخش های مشابه
- استانداردهای ISO و DIN
- کاتالوگ یاتاقان ها و کاسه نمدها
- ابعاد رایج و اولویت دار مهندسی
- نقشه ها یا نمونه های مشابه سازنده
گام چهارم: انتخاب انطباق استاندارد
تلرانس هر اتصال نباید صرفا بر اساس حدس یا تجربه شخصی تعیین شود. برای اتصال شفت و سوراخ، باید نوع حرکت، بار، دما، سرعت دوران و روش مونتاژ مشخص شود.
چند نمونه رایج از انطباق ها عبارتند از:
| کاربرد | نمونه انطباق |
|---|---|
| نشیمنگاه شفت یاتاقان | j6، k5، m5 |
| محل یاتاقان در پوسته | H7، J7، K7 |
| اتصال لغزشی دقیق | H7/g6 |
| بوش لغزشی | H7/f7 یا H7/e7 |
| اتصال با تداخل | بر اساس بار و جنس قطعات انتخاب می شود |
انتخاب نهایی انطباق باید با توجه به کاتالوگ سازنده قطعه، شرایط کاری و استاندارد مربوط انجام شود.
گام پنجم: تقسیم تلرانس بر اساس توانایی ساخت
تلرانس مورد نیاز نباید بدون توجه به توانایی تجهیزات تولید بین قطعات تقسیم شود. ساخت یک قطر خارجی روی دستگاه تراش، معمولا با ساخت یک سوراخ عمیق داخلی یا بورینگ چند مرحله ای شرایط یکسانی ندارد.
در تقسیم تلرانس باید موارد زیر بررسی شوند:
- دقت دستگاه
- پایداری فرایند
- نوع ابزار
- جنس قطعه
- طول و عمق ماشین کاری
- امکان کنترل بعد پس از ساخت
- قابلیت تکرارپذیری فرایند
استفاده از شاخص هایی مانند Cp و Cpk نیز به تصمیم گیری دقیق تر درباره توانایی فرایند کمک می کند.
نقش GD&T در کنترل انباشتگی تلرانس
تلرانس های خطی به تنهایی نمی توانند مونتاژ پذیری یک مجموعه را تضمین کنند. در بسیاری از قطعات صنعتی، مشکل اصلی از شکل، راستا یا موقعیت هندسی ناشی می شود.
استاندارد GD&T به طراح و سازنده کمک می کند ویژگی های هندسی قطعه را به صورت دقیق و قابل اندازه گیری تعریف کنند. این سیستم برای کنترل موارد زیر کاربرد دارد:
- تعامد
- توازی
- هم محوری
- لنگی
- موقعیت سوراخ ها
- تختی سطوح
- گردی و استوانه ای بودن
- پروفیل سطوح
انتخاب چارچوب مبنا
چارچوب مبنا باید بر اساس نحوه قرارگیری و عملکرد قطعه در مجموعه انتخاب شود. معمولا سه سطح مبنا در نظر گرفته می شود:
- مبنای اول برای کنترل بیشترین درجات آزادی
- مبنای دوم برای تعیین راستا و موقعیت خطی
- مبنای سوم برای کنترل چرخش نهایی
این مبناها باید با سطوحی هماهنگ باشند که قطعه در زمان کارکرد واقعی با آن ها در تماس است.
کنترل هم محوری و لنگی شفت
در شفت های پله ای و سیستم های دوار، ممکن است قطرها کاملا درست باشند، اما محورهای آن ها نسبت به یکدیگر هم راستا نباشند. چنین خطایی باعث ایجاد خمش، لرزش و فشار اضافه روی یاتاقان می شود.
در این قطعات، کنترل لنگی شعاعی و محوری، هم محوری محل یاتاقان ها و تعامد سطوح شانه اهمیت زیادی دارد.
کنترل موقعیت سوراخ های پیچ
در فلنج ها و پوسته های چند تکه، استفاده از تلرانس موقعیت به جای تلرانس های خطی ساده، کنترل دقیق تری ایجاد می کند. تلرانس موقعیت، محدوده مجاز حرکت مرکز سوراخ را به شکل مشخص و قابل کنترل تعریف می کند.
همچنین استفاده از شرط ماده بیشینه یا MMC می تواند در بعضی اتصالات، تلرانس موقعیتی بیشتری در اختیار سازنده قرار دهد؛ بدون اینکه مونتاژ قطعات مختل شود.
استفاده درست از اسکن سه بعدی در مهندسی معکوس
اسکن سه بعدی برای ثبت فرم کلی قطعه، سطوح آزاد، پوسته های ریخته گری و هندسه های پیچیده بسیار مفید است؛ اما خروجی اسکن نباید بدون تحلیل وارد مرحله ساخت شود.
اسکنر، شکل فعلی قطعه را ثبت می کند، نه لزوما شکل اولیه و ایده آل آن را. اگر قطعه ساییده یا تغییر شکل داده باشد، این عیوب نیز در ابرنقاط ثبت می شوند.
محدودیت های رایج اسکن سه بعدی
| وضعیت سطح | مشکل احتمالی |
|---|---|
| لبه های تیز | گرد شدن یا تغییر شکل مصنوعی لبه |
| سطوح براق | بازتاب نور و ایجاد نویز |
| سوراخ های عمیق | ناقص ماندن اطلاعات بخش داخلی |
| شیارهای باریک | ثبت ناقص یا حذف بخشی از هندسه |
| سطوح آلوده | ایجاد خطا در موقعیت هندسه |
| سطوح آلوده | ایجاد خطا در موقعیت واقعی سطح |
در صورت استفاده از اسپری مات کننده، ضخامت لایه باید در نظر گرفته شود. این ضخامت معمولا در حد چند میکرون است، اما در قطعات دقیق می تواند روی نتیجه اثر بگذارد.
بازسازی پارامتریک به جای سطح سازی خودکار
سطح سازی خودکار ممکن است تمام خراش ها، فرورفتگی ها و تغییر شکل های قطعه فرسوده را به مدل سه بعدی منتقل کند. این مدل از نظر ظاهری شاید به قطعه اصلی نزدیک باشد، اما برای ساخت یک قطعه سالم و استاندارد مناسب نیست.
روش بهتر این است که:
- ابرنقاط خام پاک سازی شود.
- سطوح آسیب دیده از تحلیل کنار گذاشته شوند.
- محورهای اصلی و سطوح مبنا مشخص شوند.
- استوانه ها، صفحات و مخروط های ایده آل روی داده ها برازش داده شوند.
- مدل نهایی به صورت پارامتریک ساخته شود.
- تلرانس ها و انطباق های استاندارد روی نقشه اعمال شوند.
ترکیب اسکن سه بعدی با اندازه گیری تماسی
بهترین نتیجه معمولا از روش ترکیبی به دست می آید. اسکنر سه بعدی برای فرم کلی و سطوح پیچیده استفاده می شود و اندازه های حساس با میکرومتر، داخل سنج یا CMM کنترل می شوند.
ابعادی مانند قطر شفت، محل یاتاقان، توازی سطوح آب بندی، گام رزوه و موقعیت سوراخ های دقیق بهتر است با ابزار تماسی و روش های قابل ردیابی اندازه گیری شوند.
نرم افزارهای تحلیل تلرانس
نرم افزار مناسب به نوع پروژه، پیچیدگی مدل و سطح تحلیل مورد نیاز بستگی دارد.
| سطح پروژه | نرم افزارهای مناسب | کاربرد |
|---|---|---|
| ساده و متوسط | SOLIDWORKS TolAnalyst | تحلیل زنجیره های یک بعدی و دوبعدی |
| پیشرفته | CATIA FTA و Siemens NX | اعمال GD&T و تحلیل سه بعدی |
| صنعتی تخصصی | CETOL 6 Sigma و 3DCS | شبیه سازی آماری و مونت کارلو |
| بازسازی مدل | Geomagic Design X | تبدیل ابرنقاط به مدل پارامتریک |
در SOLIDWORKS، ماژول TolAnalyst امکان بررسی کمترین و بیشترین مقدار لقی را فراهم می کند. در پروژه های پیچیده تر، CATIA و Siemens NX برای تعریف تلرانس های عملکردی و تحلیل تغییرات مجموعه استفاده می شوند.
نرم افزارهای CETOL 6 Sigma و 3DCS نیز برای پروژه هایی مناسب هستند که نیاز به تحلیل آماری، بررسی سهم هر قطعه و بهینه سازی هزینه تولید دارند.
راهکارهای کارگاهی برای کنترل خطای انباشتگی
همیشه امکان ساخت تمام قطعات با تلرانس های بسیار بسته وجود ندارد. در چنین شرایطی، می توان از راهکارهای جبرانی استفاده کرد.
استفاده از شیم و اسپیسر تنظیمی
شیم، واشر یا اسپیسر تنظیمی برای کنترل لقی محوری و جبران اختلاف ابعادی استفاده می شود. این روش در گیربکس ها، پمپ ها و مجموعه های دارای یاتاقان کاربرد زیادی دارد.
در طراحی باید فضای لازم برای تنظیم در نظر گرفته شود. پس از مونتاژ اولیه، فاصله واقعی اندازه گیری می شود و شیم مناسب در محل قرار می گیرد.
ماشین کاری جفتی
در ماشین کاری جفتی، عملیات نهایی روی قطعات پس از قرار گرفتن آن ها در وضعیت مونتاژ انجام می شود. برای مثال، دو نیمه پوسته گیربکس ابتدا با پین و پیچ به یکدیگر متصل می شوند و سپس محل یاتاقان ها به صورت یکپارچه بورینگ می شود.
این روش، خطای هم محوری ناشی از ساخت جداگانه دو نیمه را تا حد زیادی کاهش می دهد.
مونتاژ انتخابی
در مونتاژ انتخابی، قطعات بر اساس اندازه واقعی گروه بندی می شوند و هر قطعه با نمونه مناسب خود مونتاژ می شود. این روش اجازه می دهد قطعات با تلرانس کمی بازتر تولید شوند و در مرحله مونتاژ، ترکیب مناسب برای رسیدن به لقی مطلوب انتخاب شود.
| گروه | قطر سوراخ | قطر شفت | لقی هدف |
|---|---|---|---|
| A | ۵۰.۰۰۰ تا ۵۰.۰۰۶ میلی متر | ۴۹.۹۹۰ تا ۴۹.۹۹۶ میلی متر | ۰.۰۰۴ تا ۰.۰۱۰ میلی متر |
| B | ۵۰.۰۰۷ تا ۵۰.۰۱۳ میلی متر | ۴۹.۹۹۷ تا ۵۰.۰۰۳ میلی متر | ۰.۰۰۴ تا ۰.۰۱۰ میلی متر |
| C | ۵۰.۰۱۴ تا ۵۰.۰۲۰ میلی متر | ۵۰.۰۰۴ تا ۵۰.۰۱۰ میلی متر | ۰.۰۰۴ تا ۰.۰۱۰ میلی متر |
چک لیست نهایی پیش از ارسال نقشه به کارگاه
قبل از صدور نقشه های ساخت، موارد زیر را بررسی کنید:
| مورد کنترل | وضعیت بررسی |
|---|---|
| ابعاد بحرانی | در حالت کمینه و بیشینه بررسی شده اند |
| لقی و تداخل | مقدار مجاز در همه حالت ها حفظ شده است |
| انطباق شفت و سوراخ | بر اساس استاندارد و کاتالوگ سازنده انتخاب شده است |
| مبناهای اندازه گیری | با نحوه عملکرد واقعی قطعه هماهنگ هستند |
| تلرانس هندسی | تعامد، توازی، لنگی و موقعیت بررسی شده اند |
| تغییرات دمایی | دمای اندازه گیری و ضریب انبساط لحاظ شده است |
| قابلیت ساخت | تلرانس ها با توانایی دستگاه ها هماهنگ هستند |
| روش جبران خطا | در صورت نیاز، شیم یا ماشین کاری جفتی پیش بینی شده است |
| مدل سه بعدی | با نقشه ساخت و داده های اندازه گیری مطابقت دارد |
| کنترل مونتاژ | مونتاژ مجازی یا نمونه اولیه انجام شده است |
سوالات متداول
در این بخش از فراتک صنعت به سوالات رایج شما عزیزان پاسخ کامل می دهیم. شما نیز اگر سوالی داشتید در بخش کمنت های سایت سوالات خود را مطرح کنید:
تفاوت روش بدترین حالت و RSS چیست؟
در روش بدترین حالت، فرض می شود همه قطعات همزمان در نامطلوب ترین حد تلرانس قرار دارند. این روش مونتاژ پذیری بالاتری دارد، اما هزینه ساخت را افزایش می دهد.
در روش RSS، خطاها به صورت آماری بررسی می شوند. این روش برای تولیدات سری مناسب تر است، اما به داده های واقعی و پایدار بودن فرایند تولید نیاز دارد.
چه زمانی نباید از روش RSS استفاده کرد؟
در قطعات ایمنی، پروژه های تک سازی، تجهیزات هوافضا، ابزارهای پزشکی حساس و مجموعه هایی که خرابی آن ها خسارت سنگینی ایجاد می کند، نباید بدون تحلیل کامل از روش RSS استفاده کرد. در این شرایط، روش بدترین حالت یا شبیه سازی دقیق مونت کارلو انتخاب مطمئن تری است.
چگونه ابعاد اولیه قطعه ساییده شده را تشخیص دهیم؟
باید سطوح سالم و بدون سایش را با بخش های فرسوده مقایسه کنید. بررسی کاتالوگ قطعات مشابه، ابعاد استاندارد، محل یاتاقان و نوع انطباق نیز به تعیین اندازه اولیه کمک می کند.
آیا اسکن سه بعدی به تنهایی برای تعیین تلرانس کافی است؟
خیر. اسکن سه بعدی شکل فعلی قطعه را ثبت می کند و اطلاعاتی درباره تلرانس طراحی اولیه یا انطباق عملکردی ارائه نمی دهد. داده اسکن باید پاک سازی، تحلیل و با اندازه گیری های دقیق تماسی تکمیل شود.
چه زمانی استفاده از شیم مناسب است؟
در پروژه های کم تیراژ، بازسازی ماشین آلات قدیمی و مجموعه هایی که تنظیم نهایی در زمان مونتاژ امکان پذیر است، استفاده از شیم می تواند هزینه ساخت را کاهش دهد. برای تولید انبوه، معمولا طراحی دقیق تر و کنترل فرایند مناسب تر است.
چگونه از خطای موقعیت سوراخ های فلنج جلوگیری کنیم؟
استفاده از تلرانس موقعیت، شرط ماده بیشینه، فیکسچر مناسب و ماشین کاری CNC می تواند خطای موقعیت سوراخ ها را کاهش دهد. همچنین باید مقدار لقی سوراخ نسبت به قطر پیچ بر اساس استاندارد و شرایط مونتاژ تعیین شود.
تغییر دما چه اثری بر اندازه گیری دارد؟
تغییر دما باعث انبساط یا انقباض قطعه می شود و در قطعات بزرگ، این تغییر می تواند به چند دهم میلی متر برسد. اندازه گیری های دقیق بهتر است در دمای مرجع ۲۰ درجه سانتی گراد انجام شوند.
نتیجه گیری
موفقیت در مهندسی معکوس قطعات صنعتی فقط به اندازه گیری دقیق یا ساخت مدل سه بعدی وابسته نیست. مهم این است که رفتار کل مجموعه، وضعیت قطعات فرسوده، مسیر انتقال نیرو و زنجیره تلرانسی به درستی تحلیل شود.
تبدیل ابعاد فرسوده به اندازه های نامی، انتخاب انطباق های استاندارد، استفاده از GD&T، کنترل خطاهای اسکن و تحلیل روش هایی مانند بدترین حالت، RSS یا مونت کارلو، احتمال مونتاژ موفق را به شکل قابل توجهی افزایش می دهد.
در مرحله ساخت نیز می توان با استفاده از شیم، ماشین کاری جفتی یا مونتاژ انتخابی، هزینه تولید و دوباره کارییت کنترل کرد. در نهایت، هرچه تحلیل تلرانس زودتر و قبل از ساخت انجام شود، احتمال توقف خط تولید، اسقاط قطعات و هزینه های پیش بینی نشده کمتر خواهد بود.



No comment