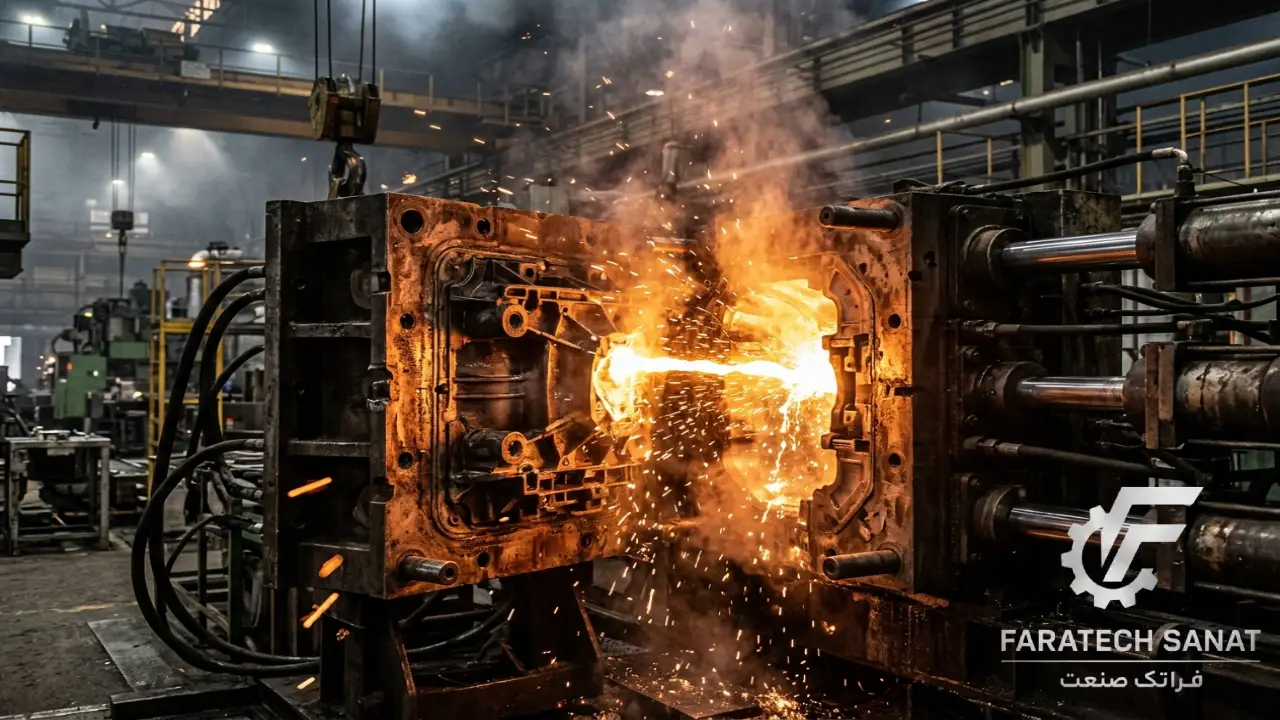
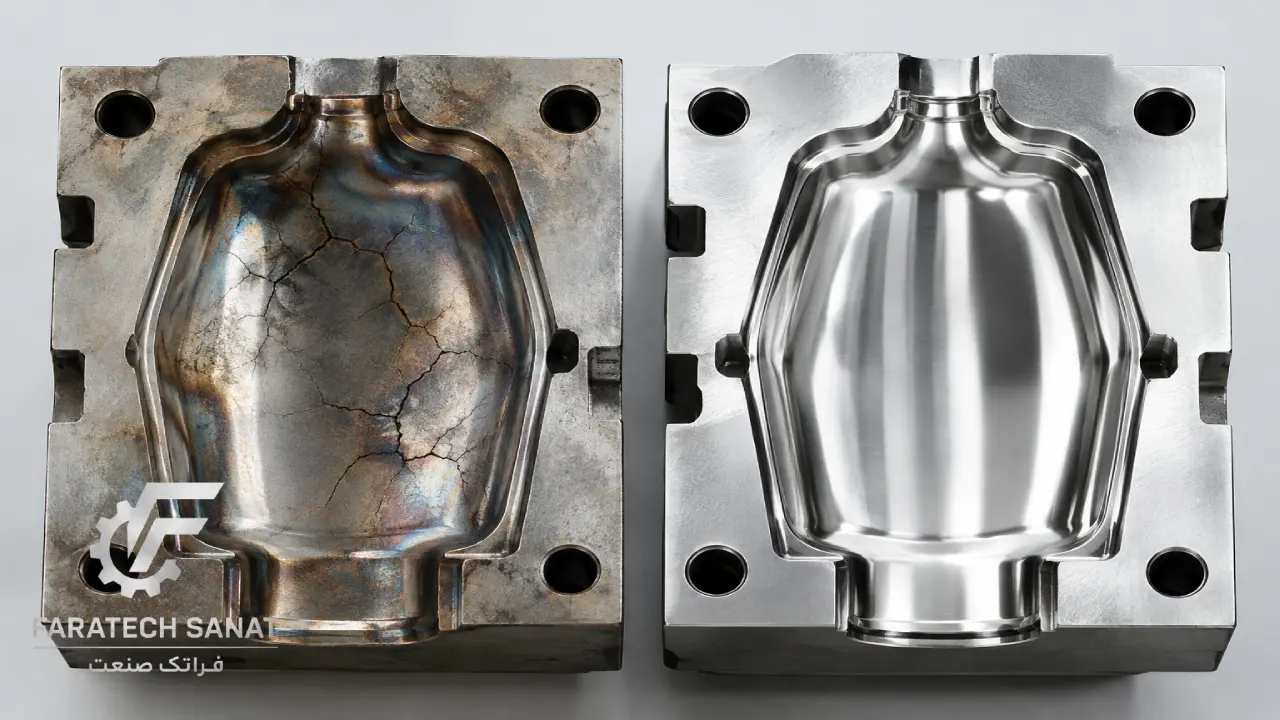
در قالب سازی، اشتباه در انتخاب فولاد معمولا همان روز خرید خودش را نشان نمی دهد. مشکل زمانی آشکار می شود که ماشین کاری تمام شده، ساعت ها برای اسپارک و پولیش وقت گذاشته اید و قالب باید وارد تولید شود. درست در همین مرحله، یک ترک، افت کیفیت سطح یا خوردگی زودهنگام می تواند برنامه تحویل پروژه را به هم بریزد.
البته هر خرابی را هم نباید به حساب جنس فولاد گذاشت. طراحی نامناسب، عملیات حرارتی نادرست، خنک کاری نامتعادل و حتی نگهداری ضعیف می توانند بهترین متریال را هم از کار بیندازند. انتخاب درست زمانی اتفاق می افتد که فولاد، طراحی و شرایط تولید را یک مجموعه ببینیم.
در میان گزینه های موجود، فولادهای گرم کار و فولادهای ضد زنگ قالب سازی کاربرد گسترده ای دارند. گروه اول بیشتر برای تحمل بار مکانیکی در دمای بالا و چرخه های حرارتی مطرح است. گروه دوم زمانی اهمیت پیدا می کند که خوردگی، رطوبت و حفظ کیفیت سطح، دغدغه اصلی پروژه باشند.
با این حال، این مقایسه یک مسابقه با برنده ثابت نیست. ممکن است برای حفره قالب به فولاد ضد زنگ نیاز داشته باشید، برای یک اینسرت تحت تنش از فولاد گرم کار استفاده کنید و صفحات نگهدارنده را از فولاد دیگری بسازید. هدف این راهنما، انتخاب فولاد مناسب برای قالب سازی است؛ نه معرفی یک گرید به عنوان پاسخ همه مسائل.
برای درخواست خدمات ساخت قالب تزریق پلاستیک و لاستیک کلیک کنید
قبل از خرید فولاد قالب، این پنج سوال را پاسخ دهید
استعلام قیمت باید بعد از مشخص شدن نیاز فنی انجام شود، نه قبل از آن. اگر فقط نام چند گرید را به فروشنده بدهید و ارزان ترین پیشنهاد را انتخاب کنید، ممکن است در هزینه اولیه صرفه جویی کنید، اما در مراحل بعدی چند برابر آن را بپردازید.
پاسخ به پنج سوال زیر، مشخصات خرید را روشن تر می کند و گفت و گو با تامین کننده، طراح و مسئول عملیات حرارتی را از حد حدس و تجربه شخصی فراتر می برد.
۱. قالب قرار است چه تعداد قطعه تولید کند؟
تیراژ مهم است، اما به تنهایی تعیین کننده نیست. تولید چند هزار قطعه از یک پلیمر ساده با تولید همان تعداد قطعه از ماده ای پرشده با الیاف شیشه، شرایط یکسانی ندارد.
برای قالب های نمونه سازی و تولید محدود، ممکن است فولاد پیش سخت شده یا حتی آلیاژی غیر از فولاد، از نظر اقتصادی مناسب باشد. در مقابل، تیراژ بالا معمولا توجه بیشتری به سایش، تعمیرپذیری و حفظ ابعاد می خواهد.
به جای انتخاب بر اساس یک مرز ثابت، مثلا پنجاه هزار یا پانصد هزار ضرب، این موارد را کنار هم بررسی کنید:
- تعداد کل قطعات مورد انتظار؛
- تعداد حفره های قالب؛
- میزان سایش ماده مصرفی؛
- حساسیت تلرانس ها؛
- امکان تعویض اینسرت های فرسوده؛
- هزینه توقف خط تولید.
گاهی ساخت یک اینسرت قابل تعویض از فولاد مقاوم تر، اقتصادی تر از ساخت تمام قالب با همان گرید است.
۲. دمای واقعی قالب و شدت تغییرات حرارتی چقدر است؟
دمای مذاب با دمای بدنه و سطح قالب یکسان نیست. در دایکاست، سطح قالب به صورت متناوب با فلز داغ تماس پیدا می کند، اما دمای واقعی آن به زمان تماس، پیش گرم کردن، خنک کاری و شرایط چرخه بستگی دارد.
بنابراین نمی توان فقط با دانستن دمای مذاب، گرید مناسب را تعیین کرد. باید مشخص شود قالب چه مقدار گرم می شود، با چه سرعتی سرد می شود و چه تنش مکانیکی را همزمان تحمل می کند.
در کاربردهای گرم، مقاومت به نرم شدن، استحکام در دمای کار و مقاومت به خستگی حرارتی اهمیت دارند. در قالب تزریق پلاستیک نیز دمای قالب، زمان نگهداری در آن دما و وضعیت خنک کاری باید بررسی شوند.
یک عدد ثابت مانند ۳۰۰ درجه سانتی گراد، مرز قطعی و عمومی میان تمام فولادهای مناسب و نامناسب نیست.
۳. ماده مصرفی بیشتر ساینده است یا خورنده؟
سایش و خوردگی دو مسئله متفاوت هستند و ممکن است همزمان هم رخ دهند.
الیاف شیشه، برخی پرکننده های معدنی و رنگدانه ها می توانند سایش را افزایش دهند. در مقابل، محصولات تجزیه بعضی پلیمرها و افزودنی ها، به ویژه در شرایط فرآیندی نامناسب، ممکن است محیط خورنده ایجاد کنند.
برای نمونه، PVC در اثر تخریب حرارتی می تواند هیدروژن کلرید آزاد کند. کنترل دما، زمان ماند مواد و تهویه قالب، در کنار انتخاب متریال، اهمیت دارد.
اگر مشکل اصلی سایش باشد، صرف انتخاب فولاد ضد زنگ کافی نیست. اگر مشکل اصلی خوردگی باشد، بالا بردن سختی هم به تنهایی پاسخ مناسبی نخواهد بود.
۴. سطح قطعه چه کیفیتی می خواهد؟
قالب یک قطعه صنعتی با سطح بافت دار، الزاما همان فولادی را نمی خواهد که برای یک قطعه نوری حساس انتخاب می شود.
در کاربردهای شفاف و اپتیکی، تمیزی فولاد، یکنواختی ریزساختار، کیفیت عملیات حرارتی و روش پولیش اهمیت زیادی دارند. در قطعات بافت دار نیز پاسخ یکنواخت سطح به بافت دهی مهم است.
پیش از خرید مشخص کنید:
- سطح قطعه مات، براق یا بافت دار است؟
- کیفیت ظاهری چگونه ارزیابی می شود؟
- وجود نقاط ریز یا موج سطحی تا چه حد قابل قبول است؟
- آیا معیار مشخصی برای پولیش یا زبری تعریف شده است؟
- آیا نمونه تاییدشده ای برای مقایسه وجود دارد؟
عبارت کلی «پولیش آینه ای» بدون معیار پذیرش، ممکن است برداشت های متفاوتی میان کارفرما و قالب ساز ایجاد کند.
۵. چه مقدار تغییر ابعادی قابل قبول است؟
عملیات حرارتی می تواند باعث تغییر ابعاد و اعوجاج شود. شدت آن به گرید، شکل قطعه، تنش های ماشین کاری و روش گرم و سرد کردن بستگی دارد.
در قطعات دقیق، باید از ابتدا برای اضافه ماشین کاری، تنش زدایی و پرداخت نهایی برنامه داشت. فولاد پیش سخت شده می تواند نیاز به سخت کاری نهایی را حذف کند، اما تغییر شکل ناشی از آزاد شدن تنش های پسماند را به صفر نمی رساند.
برای بلوک های بزرگ یا قطعاتی با برداشت نامتقارن، ترتیب ماشین کاری گاهی به اندازه انتخاب گرید اهمیت دارد.
جدول چک لیست اولیه انتخاب فولاد
این جدول برای مشخص کردن اولویت هاست. تصمیم نهایی باید بر اساس مشخصات قطعه، داده های سازنده فولاد و تجربه قابل استناد در کاربرد مشابه گرفته شود.
| شرایط اصلی پروژه | اولویت فنی | مسیر بررسی |
|---|---|---|
| تماس چرخه ای با فلز داغ | مقاومت به خستگی حرارتی و حفظ استحکام | فولاد گرم کار مناسب فرآیند |
| پلیمر با محصولات تجزیه خورنده | مقاومت به خوردگی و کنترل فرآیند | فولاد مقاوم به خوردگی با ارزیابی شرایط واقعی |
| پلیمر دارای الیاف یا پرکننده ساینده | مقاومت به سایش همراه با چقرمگی کافی | فولاد سخت شونده، اینسرت مقاوم یا پوشش مناسب |
| سطح نوری یا بسیار براق | تمیزی و یکنواختی فولاد | گرید پولیش پذیر با کیفیت ذوب مشخص |
| قالب بزرگ با محدودیت زمان ساخت | کاهش مراحل سخت کاری نهایی | فولاد پیش سخت شده مناسب |
| هندسه ظریف و بار ضربه ای | چقرمگی و کاهش تمرکز تنش | انتخاب متریال همراه با اصلاح طراحی |
| آب خنک کاری خورنده یا رسوب زا | دوام مدار خنک کاری | بررسی فولاد، کیفیت آب و برنامه نگهداری |
فولادهای گرم کار؛ مناسب برای بارگذاری در دمای بالا
فولادهای گرم کار برای شرایطی توسعه یافته اند که فولاد ابزار معمولی ممکن است در آن زودتر نرم شود یا توان تحمل تنش را از دست بدهد. دایکاست، فورج گرم و اکستروژن از کاربردهای شناخته شده این خانواده هستند.
مزیت این فولادها، ترکیبی از خواص است: مقاومت به نرم شدن در گرما، چقرمگی، سختی پذیری و مقاومت در برابر آسیب های حرارتی. هیچ کدام از این ویژگی ها به تنهایی عمر قالب را تضمین نمی کنند.
خستگی حرارتی چگونه قالب را تخریب می کند؟
سطح قالب در تماس با ماده داغ گرم و منبسط می شود، در حالی که بخش های داخلی ممکن است خنک تر بمانند. سپس با پایان تماس یا شروع خنک کاری، سطح دوباره منقبض می شود.
تکرار این اختلاف دما و تغییر شکل، می تواند ترک های ریز شبکه ای ایجاد کند؛ پدیده ای که در قالب های دایکاست با نام هیت چکینگ شناخته می شود.
انتخاب فولاد مناسب احتمال این آسیب را کاهش می دهد، اما آن را حذف نمی کند. پیش گرم کردن، کنترل دمای کار، طراحی شعاع گوشه ها، کیفیت سطح و شیوه پاشش روان ساز نیز موثر هستند.
فولاد مرغوب نمی تواند همیشه اثر خنک کاری بسیار نامتعادل یا تمرکز تنش شدید را جبران کند.
فولاد ۱.۲۳۴۴ یا H13؛ گزینه شناخته شده برای بسیاری از کاربردهای گرم
فولاد ۱.۲۳۴۴ معمولا در کنار H13 معرفی می شود و از گزینه های رایج برای قالب ها و ابزارهای گرم کار است.
این فولاد می تواند تعادل مناسبی میان چقرمگی، مقاومت به سایش و پایداری در دمای بالا فراهم کند. در کاربردهای حساس، کیفیت متالورژیکی، یکنواختی ساختار و خواص جهت دار بلوک نیز اهمیت پیدا می کنند.
سختی نهایی باید با توجه به قطعه و شرایط بارگذاری تعیین شود. افزایش سختی ممکن است مقاومت سایشی را بهتر کند، اما در بعضی هندسه ها خطر شکست را هم بالا ببرد.
هنگام خرید، صرف درج عنوان H13 کافی نیست. استاندارد، وضعیت تحویل، کیفیت ذوب و الزامات آزمون باید مشخص باشند.
فولاد ۱.۲۳۴۳ یا H11؛ گزینه قابل بررسی برای چقرمگی
فولاد ۱.۲۳۴۳ معمولا با H11 مقایسه می شود و از نظر خانواده آلیاژی به ۱.۲۳۴۴ نزدیک است.
در برخی شرایط، این گرید برای کاربردهایی که چقرمگی اهمیت بالایی دارد، انتخاب مناسبی است. با این حال، برتری آن نسبت به H13 را نباید برای همه قالب ها قطعی دانست.
کیفیت تولید، سختی نهایی، عملیات حرارتی و جهت نمونه برداری در نتایج چقرمگی اثر دارند. بنابراین مقایسه درست باید میان محصولات مشخص، در شرایط آزمون قابل مقایسه انجام شود.
فولاد ۱.۲۵۸۱؛ گرم کار تنگستن دار برای کاربردهای خاص
فولاد ۱.۲۵۸۱ معمولا در کنار خانواده H21 مطرح می شود. حضور تنگستن از ویژگی های مهم این گروه است و می تواند برای بعضی شرایط دمایی و سایشی مزیت ایجاد کند.
اما این فولاد جایگزین عمومی تمام گریدهای گرم کار نیست. چقرمگی، حساسیت به شوک حرارتی، قابلیت ماشین کاری و روش بهره برداری باید در انتخاب آن لحاظ شوند.
برای خنک کاری این گرید هم نمی توان یک دستور عمومی مانند «فقط هوا» یا «هرگز آب» را بدون توجه به طراحی و توصیه تولیدکننده صادر کرد. سامانه خنک کاری باید برای همان کاربرد مهندسی شود.
جدول مقایسه کاربردی گریدهای گرم کار
این جدول تفاوت های کلی را نشان می دهد. معادل های استاندارد نیز باید با توجه به حدود ترکیب شیمیایی و مشخصات سفارش کنترل شوند.
| گرید | نام رایج مرتبط | ویژگی قابل توجه | کاربرد قابل بررسی | نکته انتخاب |
|---|---|---|---|---|
| ۱.۲۳۴۴ | H13 | تعادل خواص گرم کاری | دایکاست، اکستروژن و ابزار گرم | کیفیت فولاد و عملیات حرارتی تعیین کننده اند |
| ۱.۲۳۴۳ | H11 | چقرمگی مناسب در کاربردهای مرتبط | ابزار گرم با حساسیت به شکست | برتری باید برای شرایط واقعی بررسی شود |
| ۱.۲۵۸۱ | H21 | گرم کار تنگستن دار | برخی ابزارهای گرم با نیاز ویژه | خنک کاری و شوک حرارتی نیازمند توجه بیشتر است |
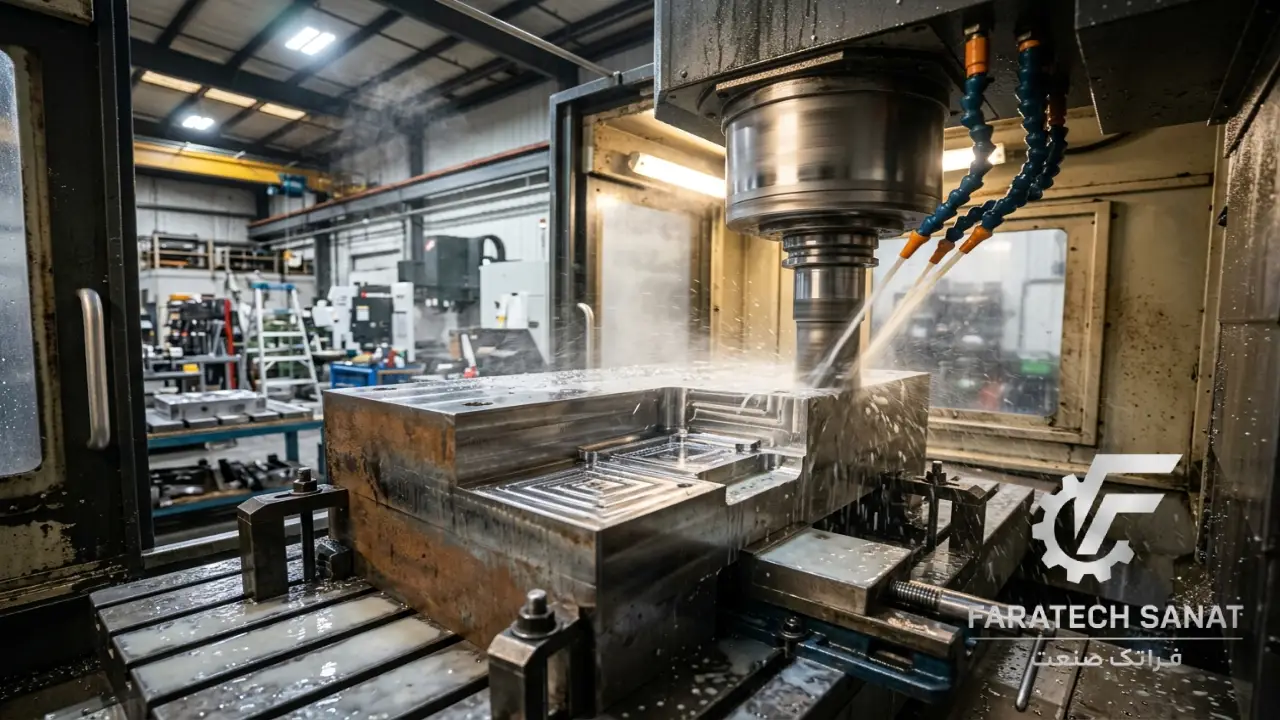
ماشین کاری و عملیات حرارتی فولادهای گرم کار
انتخاب گرید درست، آغاز کار است. خواص نهایی فولاد پس از ماشین کاری، سخت کاری و پرداخت شکل می گیرد و هر مرحله می تواند نتیجه مرحله قبل را تغییر دهد.
بهتر است قبل از شروع ماشین کاری، برنامه عملیات حرارتی و اندازه نهایی قطعه با مسئول مربوط هماهنگ شود.
ماشین کاری در حالت تحویل را جدی بگیرید
بسیاری از فولادهای گرم کار در وضعیت آنیل عرضه می شوند، اما باید وضعیت واقعی بار از روی گواهی و سختی سنجی مشخص شود.
سرعت برش، ابزار، عمق براده و روش خنک کاری باید با متریال و تجهیزات هماهنگ باشند. عباراتی مانند «به راحتی ماشین کاری می شود» بدون توجه به ابعاد بلوک و توان ماشین، اطلاعات کافی نمی دهند.
برای قطعات حساس، خشن کاری متقارن و تنش زدایی برنامه ریزی شده می تواند احتمال جابه جایی ابعادی در مراحل بعد را کاهش دهد.
لایه متاثر از اسپارک را با سطح سالم اشتباه نگیرید
ماشین کاری تخلیه الکتریکی یا EDM می تواند روی سطح، لایه بازانجماد یافته و ناحیه متاثر از حرارت ایجاد کند.
این لایه که گاهی لایه سفید نامیده می شود، ممکن است دارای تنش پسماند و ریزترک باشد. ضخامت و کیفیت آن به پارامترهای فرآیند بستگی دارد.
در سطوح حساس، باید برای حذف لایه آسیب دیده و پرداخت مناسب برنامه داشت. هرگونه عملیات حرارتی پس از EDM نیز باید با توجه به گرید و سابقه تمپر انتخاب شود، نه بر اساس یک نسخه ثابت کارگاهی.
تنش زدایی، آنیل و تمپر یکسان نیستند
این سه اصطلاح نباید به جای هم استفاده شوند:
- آنیل: معمولا برای ایجاد وضعیت نرم تر و ساختار مناسب ماشین کاری انجام می شود.
- تنش زدایی: با هدف کاهش تنش های پسماند و با سیکل مناسب انجام می شود.
- تمپر یا برگشت: پس از سخت کاری برای تنظیم سختی، چقرمگی و پایداری ساختار به کار می رود.
تعداد مراحل تمپر، دما و زمان نگهداری باید از دستورالعمل همان فولاد و نیاز قطعه استخراج شود. الزام یکسان دو یا سه مرحله برای تمام فولادهای قالب، دقیق نیست.
فولادهای ضد زنگ قالب سازی؛ وقتی خوردگی و کیفیت سطح مهم است
فولادهای ضد زنگ قالب سازی در پروژه هایی مطرح می شوند که رطوبت، شرایط خورنده یا حفظ کیفیت سطح اهمیت زیادی دارد.
بسیاری از گریدهای این حوزه، فولادهای مارتنزیتی سخت شونده هستند. بنابراین نباید خواص آنها را با تمام فولادهای ضد زنگ، از جمله گریدهای رایج ورق و لوله، یکسان فرض کرد.
مهم تر از همه، «ضد زنگ» به معنی مصونیت کامل در برابر اسید، کلرید و هر شرایط شیمیایی نیست.
لایه محافظ کروم چگونه عمل می کند؟
کروم در شرایط مناسب به تشکیل لایه محافظ سطحی کمک می کند. این لایه می تواند مقاومت به خوردگی را افزایش دهد، اما عملکرد آن به محیط، کیفیت سطح و وضعیت متالورژیکی وابسته است.
آب دارای کلرید، رسوبات، شکاف های کم اکسیژن و مواد شیمیایی نامناسب ممکن است حتی در فولاد ضد زنگ هم خوردگی موضعی ایجاد کنند.
به همین دلیل، انتخاب فولاد مقاوم به خوردگی باید همراه با کنترل آب، نظافت و نگهداری باشد.
فولاد ۱.۲۰۸۳؛ برای قالب های سخت شونده با نیاز به کیفیت سطح
فولاد ۱.۲۰۸۳ معمولا در گروه فولادهای مارتنزیتی کروم دار قالب سازی مطرح می شود و با برخی گونه های خانواده 420 ارتباط دارد. با این حال، این نام ها نباید بدون بررسی استاندارد و ترکیب، معادل دقیق همه محصولات فرض شوند.
این گرید می تواند پس از عملیات حرارتی مناسب، سختی و قابلیت پولیش مطلوبی فراهم کند. برای سطوح حساس، کیفیت ذوب و تمیزی فولاد اهمیت ویژه دارند.
کاربرد در قطعات شفاف، پزشکی یا دقیق، نیازمند تایید کل زنجیره ساخت است. نام گرید به تنهایی تضمین نمی کند قالب به کیفیت اپتیکی مورد نظر برسد.
فولاد ۱.۲۳۱۶؛ گزینه مقاوم به خوردگی با وضعیت تحویل قابل بررسی
فولاد ۱.۲۳۱۶ از گزینه های شناخته شده در قالب سازی مقاوم به خوردگی است و اغلب به صورت پیش سخت شده عرضه می شود.
وجود مولیبدن از ویژگی های مهم این گرید است، اما ترکیب و سختی واقعی باید از گواهی محصول خوانده شود. نباید برای همه تامین کنندگان، یک سختی تحویلی ثابت فرض کرد.
اگر سختی تحویل برای کاربرد کافی باشد، می توان از سخت کاری نهایی صرف نظر کرد. این مزیت ممکن است زمان ساخت و ریسک اعوجاج ناشی از آن مرحله را کاهش دهد، ولی همه ریسک های ابعادی را حذف نمی کند.
فولاد ۱.۲۰۸۵؛ قابل بررسی برای صفحات و اجزای نگهدارنده
فولاد ۱.۲۰۸۵ معمولا برای بخش هایی مطرح می شود که مقاومت به خوردگی و ماشین کاری مناسب می خواهند، اما الزام پولیش بسیار بالا ندارند.
افزایش گوگرد برای بهبود ماشین کاری، می تواند بر بعضی خواص دیگر اثر بگذارد. بنابراین فولاد خوش تراش را نباید بدون بررسی برای سطح اپتیکی یا قطعه بسیار حساس به شکست انتخاب کرد.
صفحات نگهدارنده، کفشک ها و برخی اجزای جانبی، از کاربردهای قابل بررسی هستند. دوام کانال های آب در این فولاد هم به کیفیت آب و نگهداری وابسته است.
جدول مقایسه گریدهای ضد زنگ قالب سازی
در این جدول، کاربردها به صورت جهت گیری کلی آمده اند؛ مشخصات نهایی باید بر اساس محصول واقعی تعیین شوند.
| گرید | جهت گیری کاربردی | مزیت قابل انتظار | محدودیت مهم |
|---|---|---|---|
| ۱.۲۰۸۳ | حفره و اینسرت سخت شونده | سختی و پولیش پذیری مناسب | کیفیت ذوب و عملیات حرارتی مهم است |
| ۱.۲۳۱۶ | قالب مقاوم به خوردگی | امکان استفاده در وضعیت پیش سخت شده مناسب | سختی تحویل و نیاز به سخت کاری باید کنترل شود |
| ۱.۲۰۸۵ | صفحات و اجزای نگهدارنده | ماشین کاری مناسب همراه با مقاومت به خوردگی | انتخاب پیش فرض برای پولیش اپتیکی نیست |
فولاد ESR چیست و چه زمانی هزینه آن توجیه دارد؟
ESR مخفف ذوب مجدد تحت سرباره الکتریکی است. در این فرآیند، الکترود مصرفی ذوب می شود و فلز از میان سرباره عبور می کند تا در شرایط کنترل شده دوباره منجمد شود.
این فرآیند لزوما در خلا انجام نمی شود و نباید با ذوب مجدد تحت خلا یکسان دانسته شود.
ESR می تواند تمیزی، یکنواختی و کیفیت داخلی فولاد را بهبود دهد، اما به معنی حذف کامل همه ناخالصی ها یا تضمین بی عیب بودن شمش نیست.
چه پروژه هایی بیشتر از ESR سود می برند؟
در قالب های حساس به کیفیت سطح، چقرمگی یا یکنواختی خواص، نسخه ESR می تواند انتخاب قابل دفاعی باشد.
نمونه های قابل بررسی عبارتند از:
- قطعات شفاف با معیار ظاهری سخت گیرانه؛
- برخی سطوح نوری و دقیق؛
- قالب های گرم کار با الزامات کیفیت مشخص؛
- قطعاتی که وجود عیب داخلی، هزینه خرابی بالایی ایجاد می کند.
اما برای یک صفحه پشتیبان ساده، ممکن است این هزینه ارزش افزوده کافی نداشته باشد. همچنین اختلاف قیمت ESR را نمی توان بدون استعلام، با یک درصد ثابت بیان کرد.
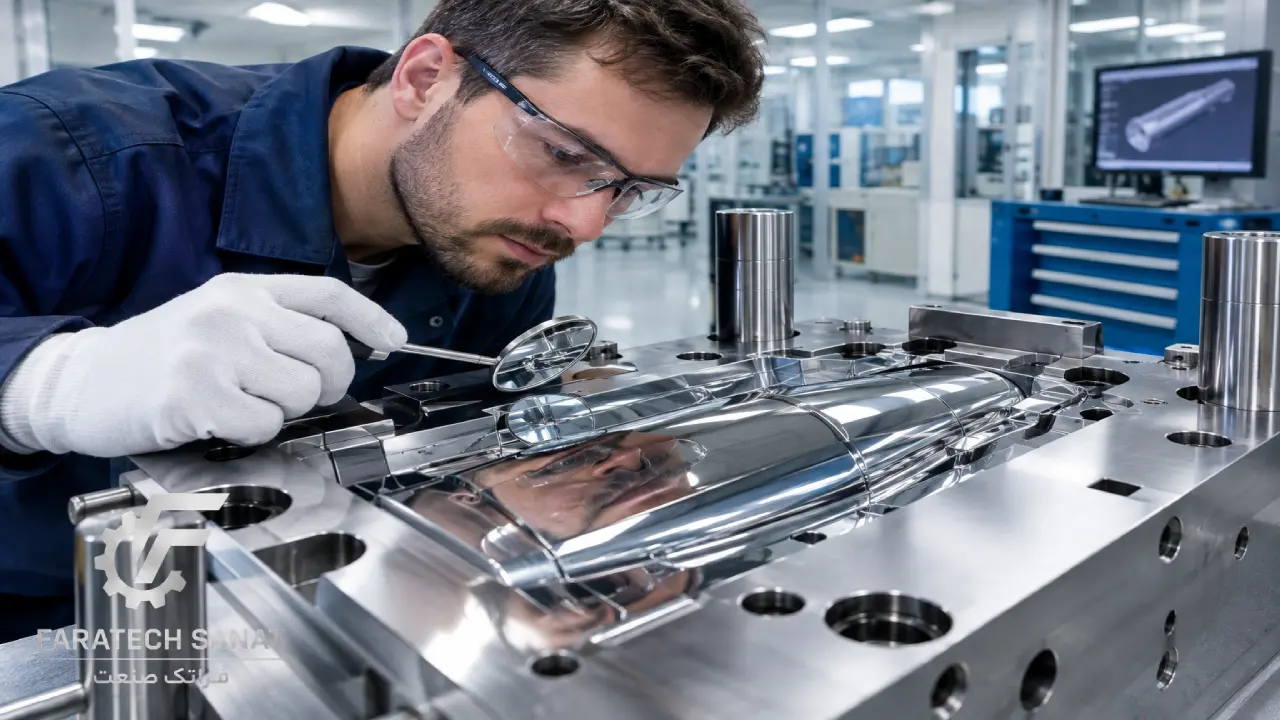
ESR جای پولیش و عملیات حرارتی درست را نمی گیرد
حتی فولاد با کیفیت بالا هم ممکن است بر اثر پولیش نامناسب دچار عیب سطحی شود. فشار زیاد، زمان طولانی پرداخت، ابزار آلوده و ترتیب نادرست ساینده ها می توانند نتیجه را خراب کنند.
ESR بخشی از کنترل ریسک است، نه بیمه قطعی موفقیت پروژه.
مقایسه مستقیم فولادهای گرم کار و ضد زنگ
این دو خانواده برای اولویت های متفاوتی توسعه یافته اند، ولی حوزه کاربرد آنها کاملا جدا نیست. بعضی فولادهای گرم کار در قالب پلاستیک هم استفاده می شوند و برخی فولادهای ضد زنگ می توانند سختی و مقاومت سایشی قابل توجهی داشته باشند.
جدول زیر مقایسه ای کلی است و نباید جای داده های فنی گرید مشخص را بگیرد.
| معیار | فولاد گرم کار مانند ۱.۲۳۴۴ | ضد زنگ سخت شونده مانند ۱.۲۰۸۳ | ضد زنگ پیش سخت شده مانند برخی محصولات ۱.۲۳۱۶ |
|---|---|---|---|
| اولویت طراحی | تحمل شرایط گرم و تنش حرارتی | خوردگی، سختی و کیفیت سطح | خوردگی همراه با کاهش مراحل سخت کاری نهایی |
| عملکرد در چرخه حرارتی شدید | معمولا مناسب تر | نیازمند ارزیابی دقیق کاربرد | انتخاب عمومی برای دایکاست نیست |
| مقاومت به خوردگی | محدودتر | بالاتر، اما وابسته به محیط | بالاتر، با وابستگی به محیط و سطح |
| پولیش پذیری | می تواند مناسب باشد | در کیفیت مناسب، قابلیت پولیش بالا | وابسته به محصول و سطح مورد نیاز |
| رسانایی حرارتی | در بسیاری از مقایسه ها بالاتر | معمولا پایین تر از گرم کارهای رایج | باید از داده سازنده بررسی شود |
| عملیات حرارتی نهایی | معمولا بخشی از برنامه ساخت | اغلب مورد نیاز در وضعیت آنیل | ممکن است برای کاربرد مورد نظر لازم نباشد |
| ریسک اصلی انتخاب نادرست | خوردگی یا عدم تناسب سختی و چقرمگی | استفاده در شرایط حرارتی نامتناسب | ناکافی بودن سختی برای سایش یا بار واقعی |
مقاومت حرارتی؛ مزیت گرم کار را درست تفسیر کنید
فولاد گرم کار برای حفظ خواص در شرایط دمایی مرتبط طراحی شده است، اما این به معنی ثابت ماندن سختی و استحکام در هر دمایی نیست.
زمان قرارگیری در دما، سختی اولیه و سابقه تمپر، روی نرم شدن اثر دارند. حتی H13 هم اگر خارج از محدوده طراحی استفاده شود، می تواند نرم یا ترک دار شود.
از طرف دیگر، استفاده از فولاد ضد زنگ قالب پلاستیک به جای گرم کار در دایکاست، صرفا به دلیل مقاومت به خوردگی، انتخاب قابل اتکایی نیست.
مقاومت به خوردگی؛ مزیتی مهم، اما نه مطلق
فولاد ضد زنگ در محیط مناسب می تواند هزینه نگهداری و بازسازی سطح را کاهش دهد. با این حال، مقاومت آن در برابر اسید کلریدریک یا محیط کلریدی نباید نامحدود فرض شود.
اگر محیط بسیار خورنده است، ممکن است گرید معمول قالب سازی کافی نباشد و به انتخاب تخصصی تر، کنترل فرآیند یا راهکار حفاظتی نیاز باشد.
پولیش پذیری؛ فقط به خانواده فولاد وابسته نیست
نمی توان گفت فولاد گرم کار همیشه پولیش متوسط دارد و فولاد ضد زنگ همیشه آینه ای می شود.
تمیزی، سختی، یکنواختی ساختار، کیفیت سطح پس از ماشین کاری و مهارت پرداخت، همگی موثر هستند. بعضی فولادهای گرم کار با کیفیت مناسب نیز قابلیت پولیش بالایی دارند.
در کاربرد حساس، بهتر است قابلیت دستیابی به سطح مورد نظر با نمونه، سابقه تاییدشده یا آزمون مناسب بررسی شود.
رسانایی حرارتی؛ اثر واقعی باید در کل قالب سنجیده شود
رسانایی فولاد می تواند بر دفع گرما اثر بگذارد، اما زمان چرخه فقط از همین ویژگی به دست نمی آید.
فاصله کانال ها، ضخامت قطعه، دبی و دمای سیال، رسوب، نقاط داغ و زمان باز و بسته شدن قالب نیز موثر هستند.
بنابراین نمی توان از اختلاف رسانایی، مستقیما نتیجه گرفت زمان سیکل حتما چند ثانیه تغییر می کند. برای قالب های حساس، تحلیل حرارتی و داده تولید اهمیت بیشتری از یک مقایسه ساده عددی دارند.
هزینه واقعی انتخاب فولاد را چگونه محاسبه کنیم؟
قیمت هر کیلوگرم، فقط بخشی از هزینه قالب است. متریال ارزان تر ممکن است ماشین کاری یا نگهداری بیشتری بخواهد و متریال گران تر هم ممکن است برای یک کاربرد ساده هیچ مزیت اقتصادی ایجاد نکند.
مقایسه بهتر، بر پایه هزینه کل ساخت و استفاده انجام می شود.
اقلام هزینه را جداگانه ببینید
برای هر گزینه، هزینه های زیر را برآورد کنید:
- خرید بلوک و پرت برش؛
- خشن کاری و ماشین کاری نهایی؛
- ابزار و زمان دستگاه؛
- عملیات حرارتی و آزمون ها؛
- سنگ زنی، اسپارک و پولیش؛
- پوشش یا عملیات سطحی احتمالی؛
- تعمیر و تعویض اینسرت؛
- توقف تولید و قطعات مردود.
اگر اطلاعات دقیق ندارید، به جای یک عدد قطعی، سناریوی خوش بینانه، محتمل و بدبینانه بنویسید.
یک مثال از منطق تصمیم گیری اقتصادی
فرض کنید دو فولاد برای یک اینسرت از نظر فنی قابل قبول هستند. گزینه دوم قیمت خرید بیشتری دارد، اما سابقه معتبر نشان می دهد در شرایط مشابه، دفعات بازسازی سطح را کاهش داده است.
برای تصمیم، باید هزینه اضافه خرید را با هزینه تعمیر، توقف و ضایعات مقایسه کنید. اگر تیراژ کم باشد، ممکن است خرید گران تر بازگشت اقتصادی نداشته باشد. در تولید مداوم، نتیجه می تواند متفاوت شود.
این محاسبه باید بر اساس داده همان پروژه باشد، نه وعده عمومی افزایش چندبرابری عمر قالب.
اشتباهات رایج کارگاهی که عمر قالب را کم می کنند
بعضی خطاها به اندازه ای تکرار می شوند که گاهی به عنوان روال عادی پذیرفته شده اند. شناخت این موارد، از خرید گرید گران تر هم موثرتر است.
انتخاب یک فولاد برای تمام اجزای قالب
حفره، سنبه، کشویی، صفحه نگهدارنده و اینسرت گیت، الزاما شرایط یکسانی ندارند.
انتخاب ترکیبی می تواند هم هزینه را کنترل کند و هم تعمیرپذیری را بهتر کند. البته تفاوت انبساط حرارتی، سختی و رفتار اتصال قطعات باید در طراحی لحاظ شود.
انتخاب صرفا بر اساس سختی
سختی بالا همیشه بهتر نیست. در قطعه ای با گوشه حساس یا بار ضربه ای، افزایش سختی ممکن است خطر لب پریدگی و شکست را بیشتر کند.
مقاومت به سایش باید همراه با چقرمگی، استحکام و شرایط تماس بررسی شود.
یکسان گرفتن سایش و خوردگی
ماده الیاف دار لزوما به همان دلیل به قالب آسیب نمی زند که یک محصول تجزیه اسیدی آسیب می زند.
ممکن است برای یک پروژه به مقاومت سایشی بیشتر نیاز باشد و برای پروژه دیگر، کنترل خوردگی مهم تر باشد. در بعضی شرایط هم باید هر دو را همزمان حل کرد.
حذف برنامه عملیات حرارتی برای کاهش هزینه
کوره خلا به تنهایی تضمین کیفیت نیست و استفاده از محیط دیگر هم به تنهایی نشانه اشتباه بودن فرآیند محسوب نمی شود.
نرخ سرد شدن، اندازه مقطع، چیدمان، دمای سخت کاری و تمپر باید با هم هماهنگ باشند. فرآیند نامناسب ممکن است با وجود سختی ظاهرا درست، چقرمگی یا پایداری کافی ایجاد نکند.
خرید متریال بدون قابلیت ردیابی
فولاد ارزان یا تولیدشده از قراضه، صرفا به دلیل منشا مواد اولیه نامناسب نیست. بسیاری از فولادهای صنعتی با استفاده از قراضه کنترل شده تولید می شوند.
مسئله اصلی، کنترل فرآیند، کیفیت محصول و امکان ردیابی است. بار بدون شماره ذوب، مشخصات معتبر و انطباق قابل بررسی، ریسک بیشتری دارد.
بی توجهی به آب خنک کاری
در کارگاه، اصطلاح «آب سنگین» گاهی به اشتباه برای آب پراملاح به کار می رود؛ در حالی که اصطلاح مناسب در این بحث، آب سخت یا آب با ترکیب نامناسب است.
رسوب، خوردگی و گرفتگی می توانند انتقال حرارت را مختل کنند. حتی فولاد ضد زنگ هم از کنترل کلرید، کیفیت آب و رسوب زدایی بی نیاز نیست.
استفاده از پوشش برای جبران زیرلایه نامناسب
پوشش و عملیات سطحی می توانند مفید باشند، اما فولاد نامناسب، سختی ناکافی یا طراحی ضعیف را همیشه جبران نمی کنند.
زیرلایه باید توان تحمل بار را داشته باشد و فرآیند پوشش با سختی و دمای تمپر آن سازگار باشد. پوشش دهی نامناسب حتی ممکن است ابعاد یا کیفیت سطح را تحت تاثیر قرار دهد.
ماتریس انتخاب اولیه فولاد برای کاربردهای رایج
این ماتریس، فهرست گزینه های قابل بررسی است؛ نه دستور خرید قطعی. در پروژه های حساس، انتخاب باید با تایید طراح، متخصص مواد و تامین کننده انجام شود.
| کاربرد | گزینه های قابل بررسی | عامل تعیین کننده |
|---|---|---|
| دایکاست آلومینیوم | ۱.۲۳۴۴، ۱.۲۳۴۳ و گرم کارهای تخصصی | خستگی حرارتی، چقرمگی و کیفیت عملیات حرارتی |
| دایکاست برنج | گرم کار منتخب بر اساس شرایط؛ از جمله برخی گریدهای تنگستن دار | دمای کار، شوک حرارتی و سایش |
| قطعات شفاف و نوری | فولاد پولیش پذیر با کیفیت متالورژیکی بالا؛ از جمله ۱.۲۰۸۳ مناسب | معیار سطح، تمیزی و فرآیند پرداخت |
| PVC و مواد با احتمال خورندگی | ۱.۲۰۸۳، ۱.۲۳۱۶ یا گرید تخصصی تر | شدت خوردگی و کنترل شرایط فرآیند |
| پلیمرهای الیاف دار | فولاد سخت شونده، گرید مقاوم به سایش یا اینسرت ویژه | درصد الیاف، محل سایش و چقرمگی |
| فورج گرم | ۱.۲۳۴۳، ۱.۲۳۴۴ یا گرید تخصصی | ضربه، دما، سایش و هندسه |
| صفحات نگهدارنده مقاوم به خوردگی | ۱.۲۰۸۵ یا گزینه مشابه مناسب | بار مکانیکی و کیفیت آب |
| قالب کم تیراژ | فولاد پیش سخت شده یا متریال اقتصادی تاییدشده | فشار، دما، سطح و عمر مورد نیاز |
قالب دایکاست آلومینیوم و برنج
در دایکاست آلومینیوم، فولادهای خانواده H13 و H11 گزینه های شناخته شده هستند، اما کیفیت فولاد و فرآیند ساخت می تواند تفاوت بزرگی ایجاد کند.
در دایکاست برنج، دمای بالاتر و شرایط تماس، بررسی تخصصی تری می طلبد. انتخاب مستقیم ۱.۲۵۸۱ برای همه قالب های برنجی، بدون بررسی شکست های محتمل، توصیه دقیقی نیست.
قالب پلاستیک شفاف و قطعات نوری
برای این قالب ها، کیفیت سطح باید از ابتدا قابل اندازه گیری و قابل پذیرش تعریف شود.
فولاد تمیز و پولیش پذیر، عملیات حرارتی مناسب و کنترل دقیق پرداخت، لازم هستند. نسخه ESR می تواند ریسک را کاهش دهد، اما انتخاب نهایی فقط به وجود این پسوند وابسته نیست.
قالب مواد الیاف دار و ساینده
در این کاربردها، محل سایش مهم است. گاهی بخش اصلی حفره سالم می ماند، اما گیت یا مسیر باریک ورود مواد زودتر فرسوده می شود.
استفاده از اینسرت قابل تعویض در نقاط بحرانی می تواند اقتصادی باشد. انتخاب فولاد سردکار پرکاربید نیز باید با توجه به چقرمگی، پولیش و نیاز حرارتی انجام شود؛ نه صرفا به دلیل سختی بالا.
قالب های جداره نازک و پرتیراژ
در این قالب ها، استحکام لبه ها، دقت هم محوری، خنک کاری و پایداری ابعادی اهمیت دارند.
IML به فرآیند برچسب گذاری داخل قالب اشاره دارد و به تنهایی نوع فولاد را تعیین نمی کند. قالب های این حوزه می توانند با ترکیب های مختلفی از متریال ساخته شوند.
انتخاب فولاد برای هر بخش باید با توجه به هندسه، سرعت تولید، خوردگی و سایش انجام شود.
هنگام خرید فولاد، چه مدارکی بخواهیم؟
نام گرید روی فاکتور لازم است، اما برای پروژه مهم کافی نیست. مشخصات خرید باید به گونه ای نوشته شود که بار تحویلی قابل کنترل باشد.
هرچه حساسیت قالب بیشتر باشد، سطح کنترل کیفیت هم باید متناسب با آن افزایش پیدا کند.
جدول کنترل بار ورودی
این جدول مشخص می کند هر بررسی چه اطلاعاتی می دهد و چه محدودیتی دارد.
| مدرک یا آزمون | اطلاعات اصلی | محدودیت |
|---|---|---|
| گواهی متریال | ترکیب و مشخصات اعلام شده تولیدکننده | باید به بار و شماره ذوب مرتبط باشد |
| آنالیز شیمیایی | بررسی انطباق عناصر با گرید | تمیزی و ریزساختار را کامل مشخص نمی کند |
| سختی سنجی | وضعیت سختی در محل آزمون | جایگزین بررسی چقرمگی یا ساختار نیست |
| آزمون فراصوت | بررسی ناپیوستگی های قابل شناسایی | نتیجه به روش، هندسه و معیار پذیرش وابسته است |
| متالوگرافی | بررسی ریزساختار و برخی عیوب | نیازمند نمونه برداری و تفسیر مناسب است |
| کنترل ابعاد و سطح | تطبیق بار با سفارش | خواص داخلی را تضمین نمی کند |
آزمایش را بر اساس ریسک انتخاب کنید
همه پروژه ها به تمام آزمون ها نیاز ندارند. برای یک صفحه ساده، کنترل ها ممکن است محدودتر باشند؛ برای بلوک بزرگ و قالب حساس، بررسی بیشتری توجیه دارد.
آزمون کوانتومتری می تواند برای کنترل ترکیب مفید باشد، اما به تنهایی اصالت کامل، کیفیت ذوب یا نبود عیب داخلی را صد درصد ثابت نمی کند.
سوالات متداول درباره انتخاب فولاد مناسب برای قالب سازی
پاسخ بسیاری از پرسش ها به وضعیت تحویل و کاربرد بستگی دارد. در ادامه، چند ابهام رایج را بدون نسخه های قطعی و عمومی مرور می کنیم.
تفاوت اصلی ۱.۲۰۸۳ و ۱.۲۳۱۶ چیست؟
این دو گرید از نظر ترکیب، رفتار حرارتی و کاربرد یکسان نیستند. ۱.۲۰۸۳ معمولا برای دستیابی به سختی و کیفیت سطح مناسب بررسی می شود و ۱.۲۳۱۶ نیز به عنوان گزینه مقاوم به خوردگی، اغلب در وضعیت پیش سخت شده مطرح است.
اما وضعیت تحویل هر دو باید از گواهی کنترل شود. انتخاب بهینه به سختی مورد نیاز، پولیش، خوردگی و برنامه ساخت بستگی دارد.
آیا H13 برای قالب تزریق پلاستیک مناسب است؟
در بعضی کاربردها بله. خواص مکانیکی، قابلیت سخت کاری و رفتار حرارتی آن می تواند مفید باشد.
با این حال، H13 فولاد ضد زنگ نیست. اگر خوردگی یا نگهداری در محیط مرطوب مسئله اصلی است، باید هزینه حفاظت و تعمیر هم بررسی شود.
آیا فولاد ضد زنگ در برابر اسید کاملا مقاوم است؟
خیر. مقاومت به نوع اسید، غلظت، دما، زمان تماس و شرایط سطح وابسته است.
برخی محیط ها می توانند فولاد ضد زنگ قالب سازی را هم تخریب کنند. برای شرایط شدید، ارزیابی تخصصی لازم است.
پوست پرتقالی شدن سطح هنگام پولیش از چیست؟
پولیش بیش از حد، فشار نامناسب، سختی، کیفیت ریزساختار و وضعیت سطح می توانند دخیل باشند. هر عیب سطحی هم پوست پرتقالی نیست؛ بیرون آمدن آخال یا حفره ریز ممکن است ظاهر متفاوتی داشته باشد.
بهتر است ابتدا نوع عیب مشخص شود. ادامه پولیش بدون تشخیص، ممکن است مشکل را بیشتر کند یا ابعاد حساس را تغییر دهد.
فولاد پیش سخت شده تا چند ضرب دوام دارد؟
عدد عمومی قابل اتکایی وجود ندارد. ماده تزریقی، هندسه، فشار، شرایط خنک کاری و معیار پایان عمر موثر هستند.
ممکن است یک قالب برای پلیمر ساده مدت زیادی کار کند، اما همان فولاد در گیت باریک یک ماده ساینده زودتر نیاز به تعمیر داشته باشد.
برای قالب کم تیراژ می توان از CK45 استفاده کرد؟
در بعضی کاربردهای ساده و تاییدشده ممکن است مناسب باشد، اما «کم تیراژ» به تنهایی دلیل کافی نیست.
اگر فشار، دما، سایش یا کیفیت سطح حساس باشد، این انتخاب ممکن است حتی برای تعداد کم هم مناسب نباشد. فولاد پیش سخت شده یا آلیاژ آلومینیوم مناسب قالب نیز می تواند در فهرست بررسی قرار بگیرد.
آیا گران ترین فولاد، بهترین انتخاب است؟
خیر. فولاد باید متناسب باشد، نه صرفا گران.
صرف هزینه برای خواصی که در پروژه استفاده نمی شوند، سودی ایجاد نمی کند. از طرف دیگر، صرفه جویی در متریالی که خرابی آن خط تولید را متوقف می کند، ممکن است انتخاب پرهزینه تری باشد.
آیا برای هر قالب باید از یک گرید استفاده کنیم؟
خیر. طراحی ترکیبی در بسیاری از قالب ها منطقی است.
می توان نقاط سایشی یا حساس را با اینسرت مناسب تقویت کرد و برای بخش های کم تنش، گزینه اقتصادی تری در نظر گرفت؛ به شرط آنکه سازگاری قطعات در طراحی بررسی شود.
جمع بندی؛ انتخاب درست از شناخت شرایط کار شروع می شود
برای انتخاب فولاد قالب، ابتدا مشخص کنید کدام عامل عمر قطعه را محدود می کند: گرما، ضربه، سایش، خوردگی، کیفیت سطح یا ترکیبی از آنها.
فولادهای گرم کار مانند ۱.۲۳۴۴ و ۱.۲۳۴۳ برای بسیاری از کاربردهای دمای بالا مطرح هستند. فولادهای ضد زنگ قالب سازی مانند ۱.۲۰۸۳ و ۱.۲۳۱۶ نیز در شرایطی که خوردگی و کیفیت سطح اهمیت دارند، گزینه های قابل بررسی هستند. اما هیچ کدام بدون طراحی، عملیات حرارتی و نگهداری مناسب، نتیجه مطلوب را تضمین نمی کنند.
پیش از سفارش، مشخصات فنی، وضعیت تحویل، سختی، کیفیت ذوب و مدارک مورد نیاز را روشن کنید. سپس هزینه خرید را در کنار ماشین کاری، تعمیر و توقف تولید بسنجید.
بهترین فولاد قالب، فولادی است که نیاز واقعی هر بخش را با ریسک قابل قبول و هزینه منطقی پاسخ دهد؛ نه متریالی که فقط نام مشهورتر یا قیمت بالاتری دارد.




No comment