ساخت قالب معمولا یکی از پرهزینه ترین تصمیم ها در مسیر تولید یک محصول است. تا پیش از این مرحله، تغییر یک اندازه یا جابجا کردن محل یک اتصال، اغلب با اصلاح نقشه انجام می شود. اما وقتی ماشین کاری شروع شد، همان تغییر کوچک ممکن است به بازسازی یک اینسرت، جوشکاری، ماشین کاری دوباره یا حتی ساخت بخشی از قالب منجر شود.
بسیاری از اختلاف ها میان سفارش دهنده و قالب ساز هم از همین نقطه شروع می شوند؛ جایی که هر طرف تصور متفاوتی از محصول نهایی، کیفیت قابل قبول و تعهدات پروژه دارد.
راه کم کردن این ریسک، فقط انتخاب یک کارگاه مجهز نیست. باید از ابتدا بدانید چه اطلاعاتی تحویل می دهید، چه چیزی تحویل می گیرید و کیفیت قالب را با چه معیارهایی می سنجید.
در این راهنما، مراحل ساخت، تست و تحویل قالب صنعتی را با نگاهی کاربردی مرور می کنیم. تمرکز اصلی بر قالب تزریق پلاستیک است؛ زیرا موضوعاتی مانند انقباض، خنک کاری، تست تزریق و کنترل قطعه در این فرایند نقش پررنگی دارند. در قالب های دایکست و سایر روش های تولید قطعات فلزی، بخشی از این اصول مشترک است، اما الزامات طراحی، مواد و آزمون باید متناسب با همان فرایند تعیین شود.
برای استعلام یا سفارش قالب های صنعتی کلیک کنید
قبل از شروع قالب سازی چه چیزهایی باید آماده باشد؟
داشتن یک نمونه یا تصویر، شروع خوبی است؛ اما برای سفارش ساخت قالب کافی نیست. قالب ساز باید بداند قطعه چه کاربردی دارد، از چه ماده ای ساخته می شود، کدام ابعاد حساس هستند و چه کیفیتی از آن انتظار دارید.
هرچه این اطلاعات دقیق تر باشند، پیشنهاد فنی و قیمت هم قابل مقایسه تر خواهد بود. در مقابل، وقتی مشخصات پروژه مبهم است، دو قیمت متفاوت ممکن است در واقع مربوط به دو قالب با امکانات و سطح کیفیت کاملا متفاوت باشند.
ایده، طرح اولیه یا نمونه موجود؛ خروجی قابل استفاده چیست؟
برای شروع طراحی تفصیلی قالب، معمولا به مدل سه بعدی قابل استفاده از قطعه و نقشه فنی نیاز دارید. مدل سه بعدی شکل محصول را مشخص می کند و نقشه، ابعاد حساس، تلرانس ها، مبناهای اندازه گیری و الزامات تکمیلی را توضیح می دهد.
اگر فقط ایده دارید، ابتدا باید طراحی محصول انجام شود. اگر نمونه موجود دارید، مسیر مهندسی معکوس با توجه به شکل قطعه انتخاب می شود. بعضی قطعات با اندازه گیری مستقیم بازسازی می شوند و بعضی دیگر به اسکن سه بعدی، تجهیزات اندازه گیری دقیق یا ترکیبی از این روش ها نیاز دارند.
اسکن سه بعدی هم به تنهایی پایان کار نیست. داده اسکن باید بررسی و به مدلی تبدیل شود که برای طراحی و ساخت مناسب باشد.
برای برآورد اولیه قیمت می توان از تصویر و نمونه استفاده کرد، اما قیمت نهایی و تعهد ساخت بهتر است بر اساس مدارک فنی تایید شده تعیین شود.
کاربرد قطعه را پیش از انتخاب مواد مشخص کنید
نام ماده به تنهایی کافی نیست. برای مثال، دو گرید از یک خانواده پلیمری می توانند از نظر جریان پذیری، انقباض، مقاومت ضربه ای و شرایط فرایند متفاوت باشند.
پیش از طراحی قالب، این موارد را روشن کنید:
- قطعه در چه دمایی کار می کند؟
- آیا در معرض نور خورشید، رطوبت یا مواد شیمیایی قرار دارد؟
- چه بار یا ضربه ای را تحمل می کند؟
- آیا با مواد غذایی یا تجهیزات پزشکی مرتبط است؟
- ظاهر سطح چقدر اهمیت دارد؟
- آیا استفاده از مواد بازیافتی مجاز است؟
- رنگ و افزودنی ها چه محدودیت هایی دارند؟
تغییر ماده پس از ساخت قالب ممکن است ابعاد، ظاهر و عملکرد قطعه را تغییر دهد. بنابراین، عبارت مبهم «بعدا مواد را انتخاب می کنیم» می تواند هزینه قابل توجهی ایجاد کند.
تیراژ تولید چگونه بر طراحی قالب اثر می گذارد؟
تولید سالانه چند هزار قطعه با تولید روزانه چند هزار قطعه، نیاز یکسانی ندارد. تیراژ بر تعداد حفره ها، انتخاب فولاد، نوع راهگاه، میزان اتوماسیون و برنامه نگهداری اثر می گذارد.
با این حال، نباید نتیجه گرفت که برای هر تیراژ پایین، حتما فولاد نرم یا قالب ساده مناسب است. ماده ساینده، تلرانس محدود یا سطح بسیار حساس می تواند حتی در تیراژ پایین هم به راه حل تخصصی نیاز داشته باشد.
برای تصمیم درست، علاوه بر تیراژ سالانه، عمر مورد انتظار محصول و مجموع تولید پیش بینی شده را مشخص کنید.
پیش از سفارش قالب، قیمت تمام شده قطعه را حساب کنید
ممکن است یک قالب از نظر فنی خوب ساخته شود، اما محصول از نظر اقتصادی توجیه نداشته باشد. این اتفاق زمانی رخ می دهد که فقط هزینه قالب دیده شده و هزینه تولید هر قطعه به دقت محاسبه نشده است.
در برآورد اقتصادی، حداقل موارد زیر را در نظر بگیرید:
| عامل هزینه | موارد قابل بررسی |
|---|---|
| مواد اولیه | وزن قطعه، راهگاه، ضایعات و افزودنی ها |
| دستگاه | تناسب ظرفیت، نرخ کارکرد و زمان چرخه |
| نیروی انسانی | اپراتوری، جداسازی، کنترل و مونتاژ |
| عملیات تکمیلی | چاپ، رنگ، جوش، آبکاری یا بسته بندی |
| نگهداری قالب | سرویس، قطعات مصرفی و تعمیرات |
| هزینه قالب | تقسیم سرمایه گذاری بر تولید قابل فروش |
قالب ارزان تر همیشه قطعه ارزان تری تولید نمی کند. گاهی کاهش زمان چرخه یا ضایعات، در طول پروژه بسیار بیشتر از اختلاف قیمت اولیه قالب ارزش دارد.
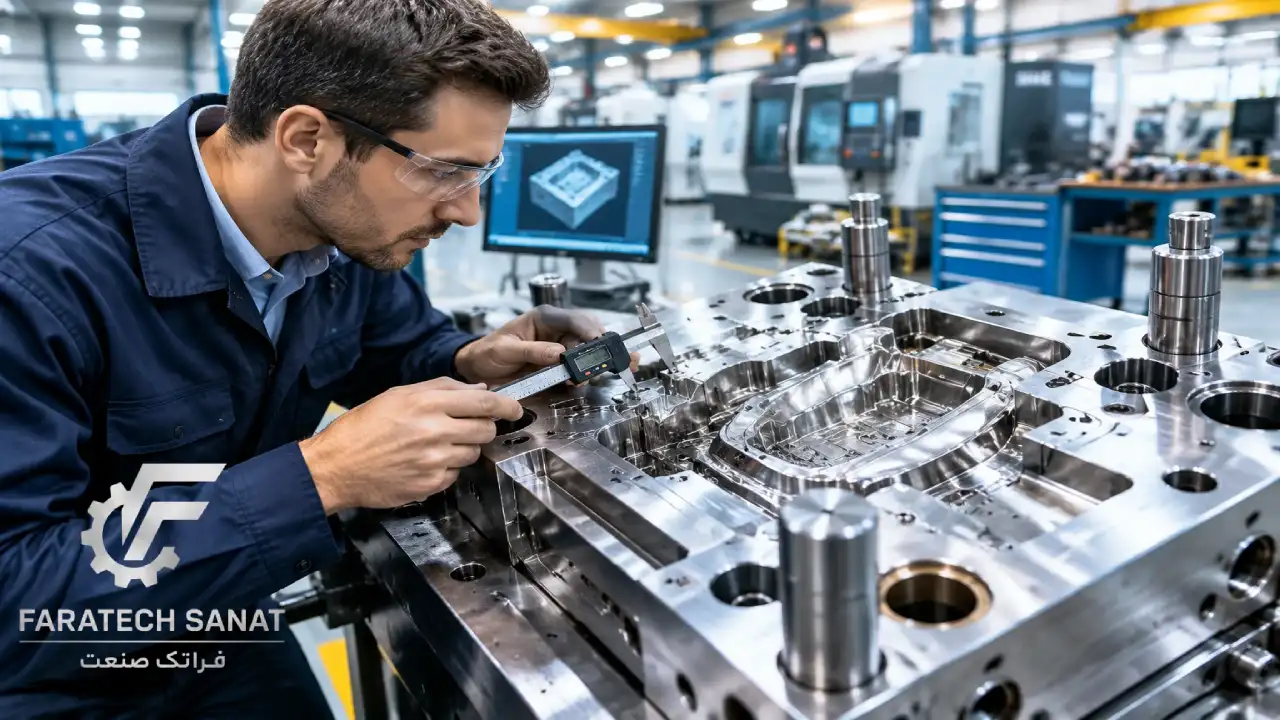
پیش از قرارداد قالب سازی چه مواردی را مکتوب کنیم؟
بخش مهمی از مشکلات روز تحویل، در واقع به توافق های ناقص روز سفارش برمی گردد. جمله هایی مثل «قطعه باید تمیز باشد» یا «قالب باید خوب کار کند» معیار قابل اندازه گیری نیستند.
قرارداد باید روشن کند کیفیت مورد انتظار چیست، چگونه بررسی می شود و هر طرف در برابر تغییرات و ایرادها چه مسئولیتی دارد.
مشخصات فنی و معیار پذیرش را پیوست قرارداد کنید
نسخه مدل، نقشه، گرید ماده، تعداد حفره و دستگاه هدف باید مشخص باشند. همچنین بهتر است حدود قابل قبول عیوب ظاهری، محل مجاز اثر گیت و پران و الزامات مونتاژ از ابتدا توافق شوند.
برای قطعات حساس، نمونه ظاهری مرجع یا تصاویر علامت گذاری شده می توانند برداشت های متفاوت را کمتر کنند.
| موضوع قرارداد | آنچه باید روشن باشد |
|---|---|
| مدارک مبنا | شماره و ویرایش مدل و نقشه |
| ماده قطعه | گرید، افزودنی، رنگ و محدودیت مصرف |
| مشخصات قالب | تعداد حفره، نوع راهگاه و اجزای اصلی |
| پذیرش قطعه | ابعاد، ظاهر، عملکرد و روش آزمون |
| تست ها | تعداد مراحل، مدت اجرا و مسئول هزینه |
| تغییرات | روش تایید و محاسبه هزینه اصلاح |
| تحویل | مدارک، قطعات یدکی و آموزش |
| ضمانت | مدت، شرایط بهره برداری و موارد خارج از پوشش |
مالکیت قالب و فایل ها را به توافق شفاهی نسپارید
مالکیت فیزیکی قالب، محل نگهداری آن و شرایط انتقال باید مشخص باشد. درباره فایل های طراحی نیز لازم است جداگانه توافق کنید.
تحویل فایل اصلی نرم افزار طراحی، نقشه های ساخت و اطلاعات اجزای خریدنی، صرفا با پرداخت هزینه قالب در همه قراردادها خودکار نیست. اگر این مدارک برای شما مهم هستند، نام و قالب فایل های مورد انتظار را در قرارداد بیاورید.
همچنین تعیین کنید تغییرات نهایی پس از تست، در نسخه تحویلی مدارک اعمال شوند.
طراحی برای تولید یا DFM؛ اصلاح روی نقشه، پیش از اصلاح روی فولاد
طراحی برای تولید یعنی بررسی کنیم قطعه چگونه با کیفیت مناسب و هزینه منطقی ساخته می شود. زیبا بودن مدل سه بعدی کافی نیست؛ باید بتوان آن را پر کرد، خنک کرد، از قالب بیرون آورد و در تولید مداوم تکرار کرد.
اصلاح طراحی در این مرحله هم زمان و هزینه دارد، اما معمولا بسیار کم هزینه تر از تغییر قالب ساخته شده است.
زاویه خروج؛ عدد ثابت برای همه قطعات وجود ندارد
سطوحی که در امتداد باز شدن قالب حرکت می کنند، معمولا به شیب خروج نیاز دارند. مقدار این شیب به عمق قطعه، جنس ماده، کیفیت سطح، بافت و جهت خروج بستگی دارد.
بازه یک تا سه درجه در بعضی طراحی ها نقطه شروع مناسبی است، اما قانون همگانی نیست. سطوح بافت دار یا عمیق ممکن است شیب بیشتری بخواهند و برخی کاربردهای خاص نیز راه حل متفاوتی داشته باشند.
شیب ناکافی می تواند باعث خراش، تغییر شکل، سفیدشدگی یا افزایش نیروی پران شود. با این حال، مشکل خروج همیشه فقط از زاویه نیست؛ شرایط خنک شدن، کیفیت سطح و طراحی سیستم پران هم باید بررسی شوند.
ضخامت جداره؛ یکنواختی مهم تر از ضخیم کردن بی حساب است
تفاوت زیاد ضخامت، خنک شدن و انقباض را نامتوازن می کند. نتیجه می تواند فرورفتگی سطح، حفره داخلی، تابیدگی یا طولانی شدن زمان چرخه باشد.
برای افزایش استحکام، اغلب می توان از ریب و هندسه مناسب استفاده کرد؛ اما ریب هم اگر بیش از حد ضخیم باشد، ممکن است روی سطح مقابل اثر مکش ایجاد کند.
در بررسی طراحی، این موارد را کنترل کنید:
- تغییر ضخامت ها تا حد امکان تدریجی باشد.
- تجمع ماده در محل اتصال دیواره ها کاهش یابد.
- پایه پیچ و ریب، توده ضخیم ایجاد نکنند.
- گوشه های داخلی شعاع مناسب داشته باشند.
- ضخامت انتخابی با ماده و مسیر جریان سازگار باشد.
خط جدایش، گیت و اثر پران کجا قرار می گیرند؟
بعضی آثار قالب گیری حذف شدنی نیستند، اما محل آنها قابل مدیریت است. خط جدایش روی نمای اصلی محصول یا جای پران روی سطح حساس می تواند حتی در یک قطعه سالم، باعث نارضایتی مشتری شود.
پیش از ساخت، محل این آثار را روی مدل مشخص و تایید کنید. همچنین سطوح آب بندی، محل مونتاژ و نواحی قابل مشاهده برای مصرف کننده باید جداگانه بررسی شوند.
شبیه سازی جریان مواد چه کمکی می کند؟
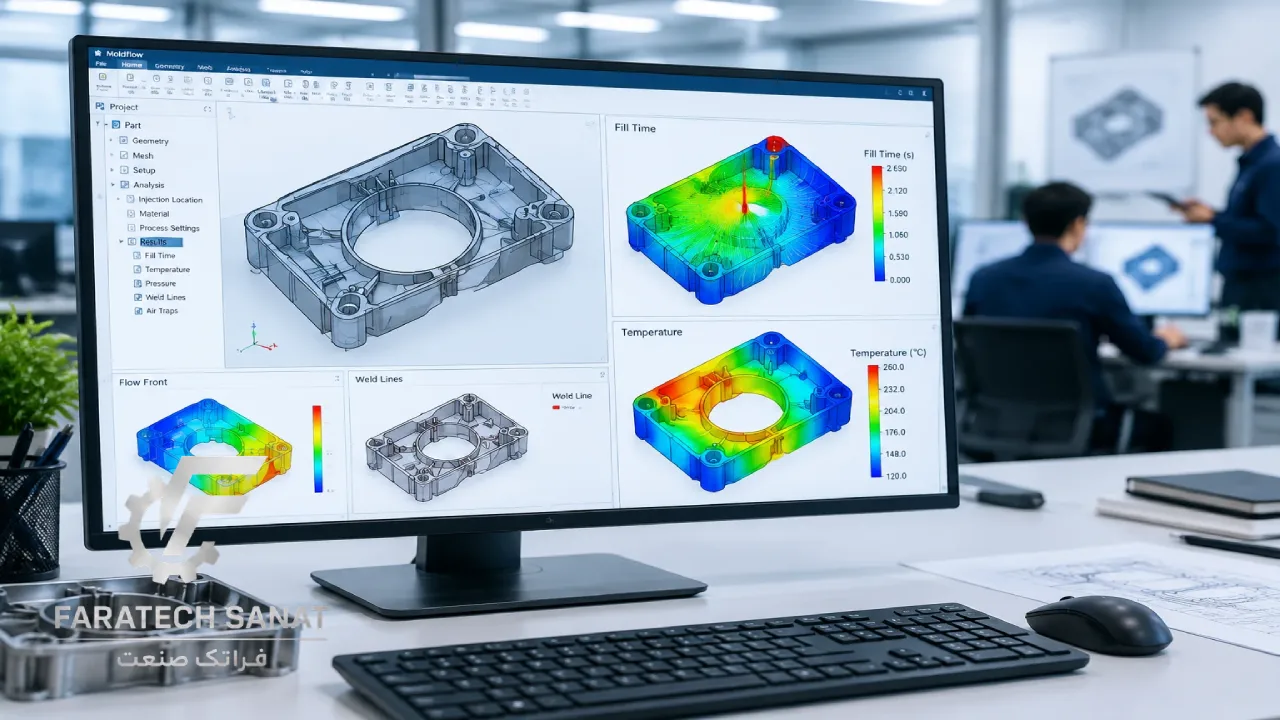
شبیه سازی می تواند درباره الگوی پر شدن، فشار مورد نیاز، خطوط اتصال جریان، حبس هوا، خنک کاری و تابیدگی اطلاعات مفیدی بدهد.
اما خروجی نرم افزار، تضمین نتیجه واقعی نیست. دقت آن به کیفیت مدل، داده های ماده، فرضیات و شرایط تعریف شده بستگی دارد.
برای استفاده بهتر از تحلیل، فقط به تصاویر رنگی اکتفا نکنید. گزارش باید توضیح دهد چه مشکلی دیده شده، چه تغییری پیشنهاد می شود و محدودیت نتیجه چیست.
انتخاب فولاد قالب؛ تصمیمی فراتر از نام تجاری
فولاد مناسب، فولادی است که با ماده قطعه، تیراژ، کیفیت سطح و شرایط کار سازگار باشد. گران ترین گزینه لزوما بهترین انتخاب نیست و ارزان ترین گزینه هم همیشه صرفه اقتصادی ندارد.
علاوه بر جنس فولاد، کیفیت ماشین کاری، عملیات حرارتی، پرداخت سطح و طراحی اجزای سایشی بر عملکرد قالب اثر دارند.
مقایسه فولادهای رایج در قالب سازی
جدول زیر کاربردهای متداول را نشان می دهد، نه نسخه قطعی برای انتخاب متریال. وضعیت تحویل و مشخصات واقعی هر بلوک باید از تامین کننده بررسی شود.
| فولاد رایج | ویژگی مهم | کاربرد متداول | وضعیت عملیات حرارتی |
|---|---|---|---|
| 1.2311، از خانواده P20 | ماشین کاری مناسب و کاربرد عمومی | بسیاری از قالب های تزریق پلاستیک | معمولا پیش سخت شده عرضه می شود |
| 1.2738 | یکنواختی سختی مناسب تر در مقاطع بزرگ | قالب قطعات بزرگ پلاستیکی | معمولا پیش سخت شده است |
| 1.2344، نزدیک به H13 | مقاومت مناسب در کار گرم | دایکست و برخی اجزای تحت بار حرارتی | بسته به وضعیت تحویل، نیازمند عملیات متناسب است |
| 1.2083 | مقاومت به خوردگی و قابلیت پرداخت مناسب | قالب های نیازمند مقاومت خوردگی یا سطح حساس | به وضعیت تحویل و سختی هدف بستگی دارد |
برای مواد تقویت شده با الیاف، بررسی مقاومت سایشی اهمیت بیشتری دارد. گاهی استفاده از اینسرت یا پوشش مناسب در نقاط حساس، از تغییر جنس تمام اجزای قالب منطقی تر است.
چه مدارکی برای فولاد و سخت کاری بخواهیم؟
گواهی متریال زمانی مفید است که بتوان آن را به بلوک مصرف شده مرتبط کرد. صرف داشتن یک برگه با نام فولاد، همه چیز را ثابت نمی کند.
بهتر است موارد زیر قابل پیگیری باشند:
- نام تامین کننده و مشخصات گرید.
- شماره ذوب یا شناسه قابل ردیابی، در صورت ارائه.
- ابعاد و وضعیت تحویل.
- گزارش سختی و عملیات حرارتی برای اجزای مربوط.
- مشخصات پوشش یا عملیات سطحی، در صورت استفاده.
کشور سازنده به تنهایی معیار کافی نیست؛ انطباق متریال با مشخصات فنی اهمیت بیشتری دارد.
پیش از تست قالب چه چیزهایی را هماهنگ کنیم؟
روز تست نباید با جستجوی مواد، تبدیل اتصال آب یا پیدا کردن ابزار اندازه گیری شروع شود. این ناهماهنگی ها زمان آزمون را می گیرند و ارزیابی نتیجه را دشوار می کنند.
پیش از نصب، مسئول تست، مواد، دستگاه، تجهیزات جانبی و روش ثبت اطلاعات را مشخص کنید.
دستگاه تست باید با قالب و تولید هدف سازگار باشد
تناژ گیره تنها معیار انتخاب دستگاه نیست. فاصله تای بارها، ضخامت مجاز قالب، کورس باز شدن، ظرفیت تزریق و امکانات کنترلی هم باید بررسی شوند.
اگر دستگاه تست با دستگاه تولید تفاوت قابل توجهی دارد، اثر این تفاوت باید در گزارش ذکر شود. موفقیت روی یک دستگاه، تضمین خودکار عملکرد مشابه روی دستگاه دیگر نیست.
مواد تست باید مشخص و آماده باشند
آزمون با ماده نامشخص، نتیجه قابل اتکایی برای پذیرش نهایی نمی دهد. گرید، رنگ، افزودنی و درصد مواد برگشتی باید ثبت شوند.
برای مواد حساس به رطوبت نیز خشک کردن باید مطابق توصیه سازنده ماده انجام شود. بعضی عیوبی که به قالب نسبت داده می شوند، در واقع از آماده سازی نامناسب مواد ناشی می شوند.
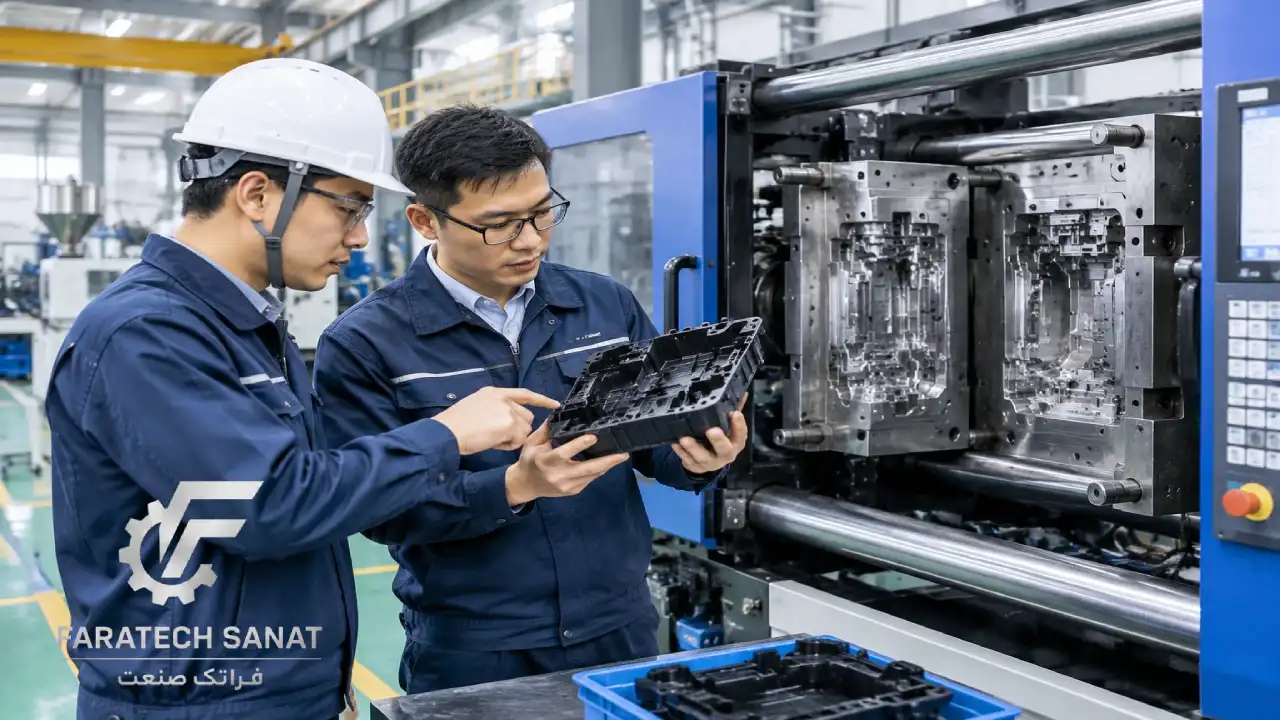
تست قالب یا Mold Trial؛ در پای دستگاه چه چیزهایی را بررسی کنیم؟
هدف تست فقط گرفتن یک قطعه قابل نمایش نیست. باید مشخص شود قالب ایمن کار می کند، قطعات با کیفیت تکرارپذیر تولید می شوند و فرایند به تنظیمات غیرعادی وابسته نیست.
حضور مسئول فنی، نماینده کیفیت و فرد تصمیم گیرنده درباره پذیرش، می تواند از اختلاف های بعدی جلوگیری کند.
تست T0؛ بررسی اولیه بدون عادی سازی ایرادها
در بسیاری از پروژه ها، T0 نام آزمون اولیه قالب است. با این حال، تعریف T0، T1 و T2 میان مجموعه ها یکسان نیست و بهتر است در برنامه پروژه مشخص شود.
در تست اولیه ممکن است اصلاحاتی لازم باشد، اما نباید هر ایرادی را طبیعی و قابل چشم پوشی دانست. نشتی، برخورد اجزا یا حرکت ناایمن نیازمند توقف و بررسی هستند.
در T0 معمولا موارد زیر بررسی می شوند:
- باز و بسته شدن ایمن قالب.
- حرکت کشویی ها و اجزای متحرک.
- عملکرد پران و برگشت آن.
- آب بندی و گردش مدارهای خنک کاری.
- عملکرد راهگاه گرم، در صورت وجود.
- پر شدن اولیه و امکان خروج قطعه.
تست تزریق ناقص؛ مشاهده مرحله ای مسیر جریان
در تست Short Shot، حفره به صورت کنترل شده ناقص پر می شود تا مسیر پیشروی جریان بررسی شود. بهتر است این کار به شکل مرحله ای انجام شود، نه فقط با یک قطعه مثلا ۷۰ درصد پرشده.
این آزمون می تواند به بررسی تعادل حفره ها، محل اتصال جریان و نقاط احتمالی حبس هوا کمک کند. با این حال، یک نمونه ناقص به تنهایی برای تشخیص قطعی مشکل تهویه کافی نیست.
سیستم پران و کشویی ها را در چند چرخه بررسی کنید
صدای غیرعادی، حرکت ناپیوسته، گیرکردن یا بازگشت نامطمئن اجزا باید ثبت و بررسی شود. قالب لازم نیست مطلقا بی صدا باشد، اما صدای ضربه یا سایش غیرعادی نباید نادیده گرفته شود.
سفیدشدگی اطراف پران یا تغییر شکل قطعه نیز می تواند به نیروی خروج زیاد، خنک شدن ناکافی، طراحی پران یا شرایط فرایند مربوط باشد. پیش از تصمیم به ماشین کاری، علت باید مشخص شود.
بررسی نزدیک اجزای متحرک و هرگونه تنظیم باید با رعایت دستورالعمل ایمنی دستگاه و توسط افراد مجاز انجام شود.
عیوب قطعه را از عیوب قالب تفکیک کنید
هر نقص ظاهری مستقیما به معنی اشتباه قالب ساز نیست. مواد، دستگاه، تنظیمات و قالب باید در کنار هم بررسی شوند.
| عیب مشاهده شده | علت های احتمالی | مسیر بررسی |
|---|---|---|
| پلیسه | فشار بالا، گیره نامناسب، ایراد سطح جدایش | کنترل شرایط فرایند و انطباق قالب |
| فرورفتگی | ضخامت زیاد، پکینگ ناکافی، خنک کاری نامناسب | بررسی طراحی و شرایط نگهداری فشار |
| سوختگی | حبس هوا، سرعت یا دمای نامناسب | کنترل تهویه و تنظیمات |
| تابیدگی | انقباض نامتوازن، جهت گیری الیاف، خنک کاری | بررسی ماده، هندسه و مدار آب |
| سفیدشدگی | تنش خروج، هندسه نامناسب، خروج زودهنگام | کنترل پران و زمان خنک شدن |
| کم پر شدن | محدودیت جریان، ظرفیت یا تنظیمات | بررسی مسیر جریان، گیت و دستگاه |
از یک قطعه خوب تا تولید پایدار فاصله وجود دارد
ممکن است در روز تست، یک نمونه خوب تولید شود؛ اما پس از چند دقیقه، وزن یا ابعاد تغییر کند. به همین دلیل، پذیرش نباید فقط بر اساس یک قطعه انتخاب شده باشد.
پس از پایدار شدن شرایط، باید نمونه های متوالی و در قالب چند حفره، نمونه های هر حفره بررسی شوند.
چه اطلاعاتی در گزارش تست ثبت شود؟
گزارش تست باید امکان بازسازی شرایط را فراهم کند. حداقل اطلاعات پیشنهادی عبارت اند از:
- تاریخ، دستگاه و شناسه قالب.
- گرید و وضعیت آماده سازی مواد.
- دمای مواد و قالب.
- تنظیمات اصلی تزریق و نگهداری فشار.
- زمان خنک شدن و زمان چرخه.
- وزن قطعات و شناسه حفره.
- عیوب، اصلاحات و نتیجه هر مرحله.
- افراد حاضر و تصمیم های تایید شده.
اعداد ثبت شده باید از شرایط واقعی آزمون گرفته شوند، نه از تنظیمات پیشنهادی که عملا اجرا نشده اند.
مدت تست تولید پیوسته چقدر باشد؟
مدت واحدی برای همه قالب ها وجود ندارد. تعداد حفره، حساسیت قطعه، زمان رسیدن به تعادل حرارتی و حجم تولید بر این تصمیم اثر دارند.
مدت یا تعداد چرخه آزمون پذیرش را پیش از اجرا توافق کنید. هدف این است که پایداری عملکرد بررسی شود، نه اینکه قالب فقط چند بار بدون توقف باز و بسته شود.
چک لیست تحویل نهایی قالب؛ پیش از تسویه چه چیزهایی را کنترل کنیم؟
تحویل نهایی بهتر است پس از بسته شدن فهرست ایرادها و تایید نتایج انجام شود. اگر بعضی موارد باز مانده اند، باید مسئول، مهلت اصلاح و اثر آنها بر پرداخت مشخص باشد.
صورت جلسه دقیق، از عبارت کلی «قالب تحویل شد و مورد تایید است» ارزش بیشتری دارد.
کنترل ابعادی را با ابزار و زمان مناسب انجام دهید
کولیس برای همه ویژگی ها کافی نیست. بسته به قطعه، ممکن است به میکرومتر، گیج، فیکسچر یا دستگاه اندازه گیری مختصاتی نیاز داشته باشید.
زمان اندازه گیری هم باید با ماده و استاندارد پروژه هماهنگ باشد. انتظار ۲۴ ساعته در بعضی پروژه ها مناسب است، اما قانون عمومی همه پلاستیک ها نیست. برخی مواد با جذب رطوبت یا گذشت زمان تغییر ابعاد بیشتری نشان می دهند.
شرایط دما، رطوبت و زمان پس از تولید را در گزارش ثبت کنید.
نمونه طلایی را همراه با حدود پذیرش تایید کنید
نمونه طلایی یا نمونه مرجع برای توافق درباره ظاهر و کیفیت مفید است، اما جای نقشه و آزمون عملکرد را نمی گیرد.
نمونه مرجع بهتر است با تاریخ، شناسه حفره، ماده و امضای افراد مجاز مشخص شود. برای عیوب ظاهری حساس نیز می توان نمونه های حد پذیرش تهیه کرد تا قضاوت کمتر سلیقه ای باشد.
مدارک و اقلام تحویلی را فهرست کنید
اقلام تحویل باید با قرارداد تطبیق داده شوند. موارد رایج در جدول زیر آمده است.
| مورد تحویل | محتوای قابل بررسی |
|---|---|
| نقشه و مدل نهایی | نسخه اصلاح شده مطابق وضعیت واقعی قالب |
| فهرست قطعات | اجزای ساختنی و خریدنی توافق شده |
| مدارهای قالب | نقشه آب، برق، هوا یا روغن حسب نیاز |
| گزارش تست | تنظیمات، نتایج و وضعیت ایرادها |
| گزارش اندازه گیری | نتایج ابعاد و ویژگی های حساس |
| دستورالعمل نگهداری | سرویس، روان کاری و انبارش |
| قطعات یدکی | نوع و تعداد مطابق قرارداد |
| ضمانت | شرایط پوشش، محدودیت ها و روش پیگیری |
ضمانت عمر قالب را دقیق تعریف کنید
عبارت «ضمانت ۵۰۰ هزار ضرب» بدون تعریف شرایط، ناقص است. باید روشن شود ضرب به معنی چرخه قالب است یا تعداد قطعات و چه نوع خرابی یا افت کیفیتی تحت پوشش قرار می گیرد.
ماده مصرفی، دستگاه مجاز، برنامه سرویس و قطعات مصرفی نیز باید مشخص باشند. در قالب چند حفره، تعداد چرخه و تعداد قطعه یکسان نیستند؛ این تفاوت را در قرارداد نادیده نگیرید.
سوالات متداول درباره ساخت، تست و تحویل قالب صنعتی
پرسش های این بخش معمولا در زمان عقد قرارداد یا مشاهده اولین نمونه ها مطرح می شوند. روشن شدن پاسخ آنها پیش از شروع ساخت، تصمیم گیری را ساده تر می کند.
تفاوت تست های T0، T1 و T2 چیست؟
معمولا T0 آزمون اولیه، T1 آزمون پس از اصلاحات و T2 مرحله بعدی بررسی است. اما این نام گذاری الزام یکسانی در همه پروژه ها ندارد.
T2 لزوما به معنی پذیرش نهایی نیست. معیار تحویل، رسیدن به الزامات توافق شده است، نه صرفا تعداد دفعات تست.
هزینه مواد و دستگاه در تست بر عهده چه کسی است؟
این موضوع باید در قرارداد تعیین شود. نمی توان یک عرف ثابت را به همه پروژه ها تعمیم داد.
تعداد تست های مشمول قیمت، مقدار مواد، هزینه آزمایشگاه، حمل قالب و تست های ناشی از تغییر خواسته مشتری را جداگانه مشخص کنید.
ساخت قالب معمولا چقدر طول می کشد؟
زمان به پیچیدگی قطعه، تامین مواد و اجزا، ظرفیت کارگاه، عملیات حرارتی و تعداد اصلاحات بستگی دارد.
به جای تکیه بر یک بازه کلی، برنامه زمان بندی مرحله ای بگیرید. همچنین مشخص کنید زمان پروژه از تاریخ سفارش شروع می شود یا پس از تایید نهایی مدارک و پرداخت پیش پرداخت.
اگر ابعاد قطعه با نقشه مغایرت داشته باشد، هزینه اصلاح با چه کسی است؟
ابتدا باید علت مغایرت مشخص شود. خطای ساخت، فرض نادرست انقباض، تغییر ماده، تغییر فایل یا شرایط نامناسب فرایند، مسئولیت یکسانی ایجاد نمی کنند.
نقشه تایید شده، تعهدات قراردادی و گزارش فنی، مبنای تعیین مسئول هزینه هستند. بدون این بررسی نمی توان همه اصلاحات را خودکار به یک طرف نسبت داد.
آیا می توان ماده قطعه را پس از ساخت قالب تغییر داد؟
گاهی ممکن است، اما نیاز به ارزیابی دارد. تغییر گرید یا خانواده ماده می تواند بر انقباض، جریان، خروج، ظاهر و مقاومت قطعه اثر بگذارد.
پیش از تولید با ماده جدید، اثر تغییر را بررسی و نتیجه تست را ثبت کنید.
عمر مفید قالب چگونه تعیین می شود؟
عمر قالب به طراحی، فولاد، عملیات حرارتی، ماده قطعه، شرایط تولید و نگهداری وابسته است.
یک عدد به تنهایی کافی نیست. معیار افت کیفیت، قطعات مصرفی، شرایط سرویس و تعهد تعمیر باید در توافق عمر قالب مشخص باشند.
جمع بندی؛ قالب خوب باید قابل تولید، قابل کنترل و قابل نگهداری باشد
موفقیت پروژه قالب سازی فقط به این نیست که در اولین تست، قطعه ای شبیه مدل سه بعدی بیرون بیاید. قالب باید بتواند در شرایط مشخص، قطعه قابل قبول را به صورت تکرارپذیر تولید کند و برای نگهداری و تعمیر هم مسیر روشنی داشته باشد.
پیش از شروع، طراحی و توجیه اقتصادی را بررسی کنید. در قرارداد، معیارهای پذیرش و مسئولیت ها را مکتوب کنید. هنگام تست، به جای انتخاب یک نمونه خوب، پایداری فرایند و نتیجه همه حفره ها را بسنجید.
در نهایت نیز قالب را همراه با مدارک، گزارش ها و تعهدات روشن تحویل بگیرید. بخش زیادی از هزینه های غیرمنتظره، با تصمیم هایی کم می شوند که پیش از اولین براده برداری گرفته شده اند.




No comment